
Düz dişliler
Paralel miller için düz dişler. Maliyet ve sadeğin önemli olduğu redüktör, konveyör ve genel makineler için ideal.
Teklif iste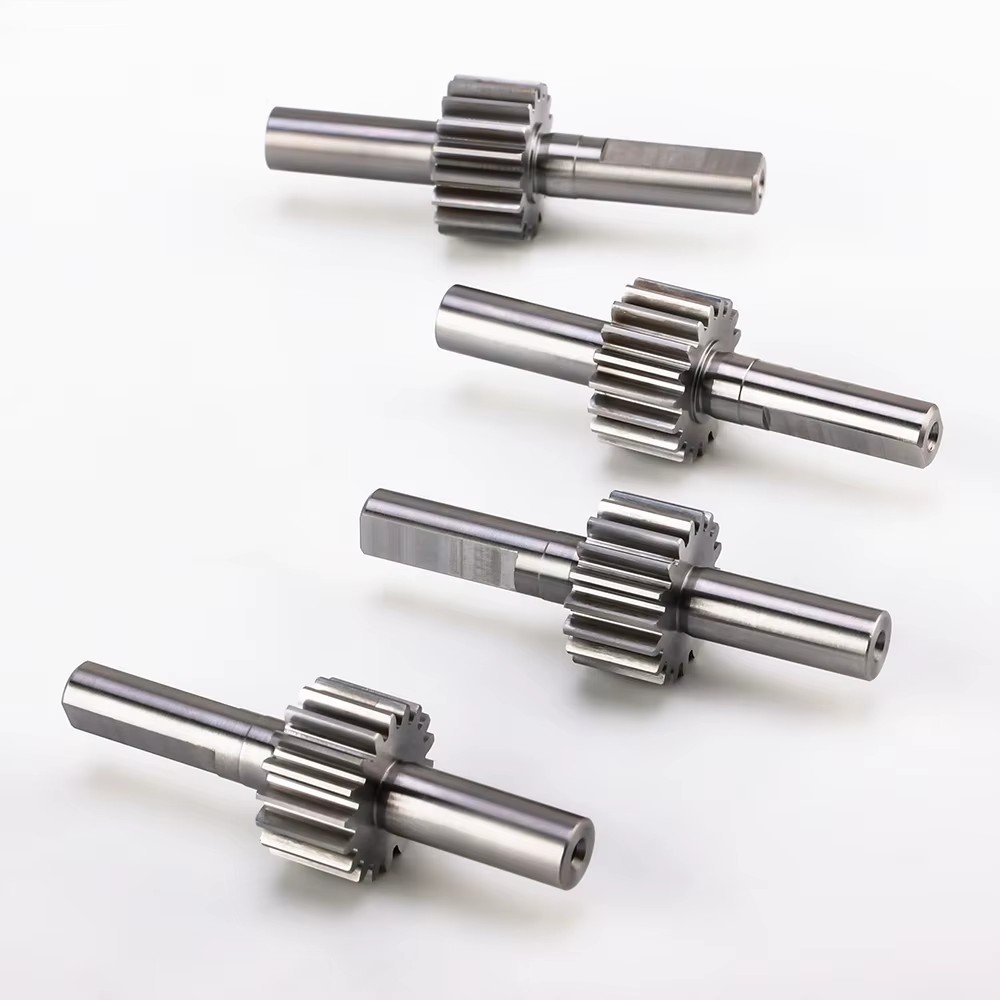
Düz dişli üretilebilir aralıklar
| Geometri ve boyut | Malzeme ve yüzey | Tolerans ve kalite | Teklif için gerekenler |
|---|---|---|---|
| Diş formu: düz (spur); AGMA/ISO profiller çizime göre | Karbon / alaşımlı çelik (EN): C45 (AISI 1045), 42CrMo4 (AISI 4140), 34CrNiMo6 (AISI 4340) — stok durumuna göre | Delik: istendiğinde tipik ±0,01–0,02 mm; H7/g6 geçmeler mümkün | Modül veya DP + diş sayısı + basınç açısı |
| Modül / DP: yaygın M0,5–M5 (DP 48–5); daha ince/kalın teklifle | Paslanmaz: X8CrNiS18-9/1.4305 (AISI 303), X5CrNi18-10/1.4301 (AISI 304), X5CrNiMo17-12-2/1.4401 (AISI 316) | Diş kalınlığı / span: çizime göre; silindir üzeri ölçü talep üzerine | Dış çap, diş genişliği, göbek boyu, delik boyutu ve geçme |
| Tipik dış çap: Ø10–200 mm (daha büyük blank talep üzerine) | Alüminyum: EN AW-6061-T6 (AISI 6061), EN AW-7075-T6 (AISI 7075) — hafif kademeler ve prototip | Salınım: kritik servo ve indeks işlerinde kontrol edilir | Malzeme + ısıl işlem / kaplama |
| Diş genişliği: genelde 3–40 mm; blank stoğuna uymak maliyeti iyileştirir | Plastikler: POM (asetal), naylon 6/66 — sessiz, az yağlı kavrama | Diş kenarlarında standart çapak alma; plastikte elle düzeltme ile kırılma önlenir | Adet (1 / 5 / 25 / 50+) ve hedef tarih |
| Göbek ve delik: düz, kamalı, D, set vidası veya bütünleşik mil ucu | Bronz / pirinç: özel veya sonsuz vida komşu eşler için talep üzerine | İlk parça raporu veya CMM özeti teklif paketinde sunulabilir | Eş dişli notları veya tersine mühendislik numunesi |
| Diş sayısı çizime göre; düşük diş sayılı pinyonlarda undercut riskini bildiririz | Finisaj: işlenmiş, çapak alma, siyah oksit, eloksal, pasivasyon, taşlama | Sertlik isteniyorsa delik/dış çaplarda taşlama payı bırakıldığını çizime işleyin | Çizim revizyonu ve varsa AGMA kalite sınıfı |
Düz dişli teklifinde sunduğumuz kapsam
- → Eksenle paralel düz dişler: basit kavrama, yüksek verim ve atölyede diş kalınlığı / silindir üzeri ölçü kontrolünün kolay olması.
- → Modül veya diametral pitch’e göre keseriz; çizimde başka bir şey yoksa atölye varsayılanı 20° basınç açısıdır — 14,5° ve diğer standartlar da uygulanır.
- → Göbek ve delik çizime göre: düz delik, kama kanalı, D delik, set vidası yüzeyi veya hafif sıkı geçme — hassas mil montajında geçme sınıfını belirtin.
- → Sık teklif ettiğimiz malzemeler: yük için C45/42CrMo4 (AISI 1045/4140), ağırlık kritikse EN AW-6061/7075 (AISI 6061/7075), sessiz ölçüm ve az yağlı görevlerde POM veya naylon.
- → Tek parça prototip kabul edilir. Küçük partiler (genelde 5–50 adet) ortak setup teklifiyle birim fiyatı düşürür; katalog MOQ’sına bağlanmazsınız.
- → Çizim eksikse numune veya eş dişli gönderin — stok kesmeden önce modül, diş sayısı ve basınç açısını ölçeriz.
- → Aynı siparişte ısıl işlem, siyah oksit, alüminyum eloksal, kritik dış çap taşlama ve çizimde istenen Helicoil montajı yapılabilir.
Düz dişli satın alma SSS
Kesebileceğiniz minimum diş sayısı nedir?
Çiziminizi izleriz. Çok düşük diş sayısında undercut veya profil kayması gerekebilir — metal kesmeden önce DFM’de önerilen çözümü (diş ekleme, kaydırma veya daha büyük modül) bildiririz.
Mevcut bir dişliyi numuneden eşleştirebilir misiniz?
Evet. Modül/DP, diş sayısı, basınç açısı ile numune veya çizimi paylaşın. Çizim eksikse numuneyi ölçer, reverse ölçüleri onaylatır, sonra üretime geçeriz.
Plastik düz dişliler seri için uygun mu?
POM ve naylon düz dişliler düşük gürültülü enstrümantasyon, hafif otomasyon ve gıdaya yakın fikstürlerde yaygındır. Yük, hız ve ortamı söyleyin; malzeme ve diş genişliğini doğrulayalım.
Dişler hobbing mi, CNC freze mi?
İkisi de. Boyut, adet ve takıma göre prototip ve özel modüller çoğu zaman CNC; tekrarlayan partiler yüzey ve çevrim iyileşiyorsa hobbing ile gider. Maliyeti etkiliyorsa yöntem teklifte belirtilir.
Hızlı ve doğru teklif için ne göndermeliyim?
Dişlinin PDF veya STEP’i, modül/diş sayısı, delik/göbek, malzeme, adet ve eş dişli bilgisi. Sadece fotoğraf ve kumpas kroki de yeter — eksik ölçümleri söyleriz.
Kesimden sonra ısıl işlem ve taşlama yapılabilir mi?
Çizim istiyorsa evet. Genelde delik ve kritik dış çaplarda taşlama payı bırakır, dişi keser, ısıl işlem yapar, sonra bitirme taşlarız. Teklifin tüm prosesi kapsaması için bunu erken belirtin.
Çizim onayı öncesi DFM notları
- •Tasarım izin veriyorsa standart modülleri (M1, M1,5, M2…) tercih edin — özel modül takım süresini ve maliyeti artırır.
- •Göbeğin hangi yüzünün montaj referansı olduğunu yazın; kama kanalının mile göre ters dönmesini önler.
- •Darbe yükü varsa yumuşak C45 (AISI 1045)’e güvenmeyin; 42CrMo4 (AISI 4140) + ısıl işlem (veya sementasyon) belirtin.
- •Diş kökünde gerçekçi bir radyüs bırakın; CAD’deki keskin kök takım aşınmasını ve çelikte çatlak riskini yükseltir.
- •POM dişlilerde maks. devir ve torku söyleyin — takıma geçmeden önce diş genişliğini doğrularız.
Düz dişlilerde muayene ve kalite
- ✓Dış çap, diş genişliği, delik ve göbek özelliklerinin çizime göre ölçü kontrolü.
- ✓Çizim veya AGMA sınıfı gerektiriyorsa diş kalınlığı veya silindir üzeri ölçü.
- ✓Çapak alma ve kenar kalitesinin görsel kontrolü — plastik dişler aşırı temizlikte kolay kırılır.
- ✓Servo / enkoder komşu kademelerde deliğe göre salınım opsiyonel kontrolü.
- ✓Sertifikalı stok siparişinde malzeme ve ısıl işlem sertifikaları iletilir.
Teslim süresi ve partiler
Basit çelik veya alüminyum prototipler, DFM onayı ve malzeme hazır olduktan sonra sıkça yaklaşık 5–10 iş gününde çıkar. Plastik blanklar ve ısıl işlemli partiler birkaç gün ekler. 10–50’lik partiler genelde aynı setup’ı paylaşır — pilot miktarı fazla stok yapmadan planlamak için 1 / 10 / 25 / 50 kademeli teklif isteyin.
İlgili dişli çözümleri
Bu hafta düz dişli teklifi mi gerekiyor?
Modül, diş sayısı, delik, malzeme ve adedi gönderin — prototip veya küçük parti teklifini DFM notları ve gerçekçi sevkiyat penceresiyle döneriz.
Teklif iste