
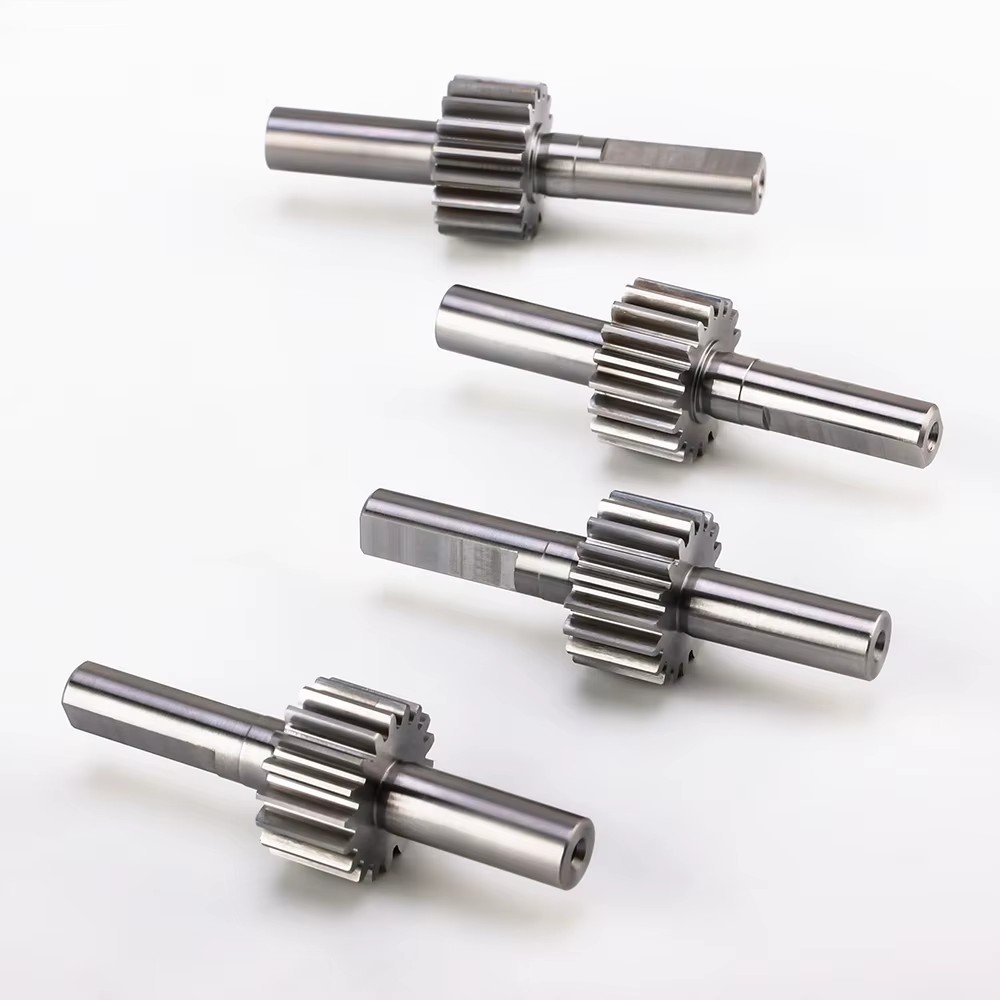
平歯車の加工可能レンジ
| 形状・寸法 | 材料・表面処理 | 公差・QC | 見積に必要な情報 |
|---|---|---|---|
| 歯形:平歯(ストレート)、AGMA/ISOプロフィールは図面準拠 | 炭素鋼/合金鋼:S45C、SCM440、SNCM439(AISI 1045、4140、4340・在庫状況による) | 内径:指定時はおおむね±0.01〜0.02 mm、H7/g6対応可 | モジュールまたはDP+歯数+圧力角 |
| モジュール/DP:一般的にM0.5〜M5(DP48〜5)、それ以外は別途見積 | ステンレス:SUS303(AISI 303・快削)、SUS304/SUS316(AISI 304/316・耐食) | 歯厚/またぎ歯厚:図面管理、オーバーピン測定も可 | 外径、歯幅、ボス長さ、内径寸法・はめあい |
| 外径:目安Ø10〜200 mm(大型ブランクは相談) | アルミ:A6061-T6、A7075-T6(AISI 6061/7075)— 軽負荷段・試作向け | 振れ:サーボ・割出の重要案件で確認 | 材料および熱処理/コーティング |
| 歯幅:おおむね3〜40 mm、ブランク規格に合わせるとコスト有利 | 樹脂:POM(アセタール)、ナイロン6/66 — 静音・少潤滑 | 歯先は標準でバリ取り、樹脂歯は手仕上げで欠けを防止 | 数量(1/5/25/50+)と希望納期 |
| ボス・内径:ストレート、キー、D穴、止めねじ、一体軸端 | 青銅/黄銅:特殊用途やウォーム隣接の相手材として相談可 | 初品成績書やCMM要約は見積パッケージに含め可能 | 相手歯車の情報またはリバース用サンプル |
| 歯数:図面どおり。低歯数ピニオンはアンダカットリスクを事前に提示 | 仕上げ:切削のまま、バリ取り、黒染め、陽極酸化、不動態化、研削 | 硬さ要求時は内径/外径に研削代を残す旨を図記してください | 図面リビジョンとAGMA等級(指定がある場合) |
平歯車見積でご提供する範囲
- → 歯すじが軸と平行な平歯は噛み合いが単純で伝達効率が高く、歯厚やオーバーピンも現場で測りやすい構造です。
- → モジュールまたはダイヤメトラルピッチ(DP)で加工します。指定がなければ圧力角20°を前提とし、14.5°など他規格にも対応します。
- → ボス・内径は図面どおり:ストレート穴、キー溝、D穴、止めねじ座、軽い圧入など。精密軸取付時ははめあい等級をご指示ください。
- → よくお見積する材料:負荷用S45C/SCM440(AISI 1045/4140)、軽量化はA6061/A7075(AISI 6061/7075)、低騒音の計測・少潤滑用途はPOMやナイロン。
- → 1個からの試作も歓迎です。5〜50個の小ロットは段取り共用見積で単価を下げつつ、カタログMOQに縛られません。
- → 図面が不足する場合はサンプルや相手歯車をお送りください。モジュール・歯数・圧力角を測ってから材料投入します。
- → 同一POで熱処理、黒染め、アルミ陽極酸化、重要外径の研削、ヘリコイル挿入など二次工程もまとめられます。
平歯車調達のよくある質問
加工できる最小歯数は?
図面に従います。歯数が極端に少ない場合はアンダカットや転位が必要になることがあり、DFMで歯数増加・転位・モジュール拡大などの提案を行い、合意後に切削します。
既存サンプルに合わせた製作は可能ですか?
可能です。モジュール/DP、歯数、圧力角とサンプルまたは図面をご共有ください。図面不足時は社内で測定し、リバース寸法を確認してから量産に入ります。
樹脂平歯車は量産に使えますか?
POMやナイロンの平歯車は低騒音計測、軽負荷自動化、食品近傍治具でよく使われます。荷重・回転・環境を教えていただければ、材料と歯幅が妥当か確認します。
歯切りはホブ盤ですか、CNCフライスですか?
両方です。サイズ・数量・カッタ状況により、試作や特殊モジュールはCNC、繰り返しロットは歯面とサイクルが有利な場合にホブを使います。コストに影響するときは見積に工法を記載します。
迅速で正確な見積には何が必要ですか?
歯車のPDFまたはSTEP、モジュール/歯数、内径・ボス、材料、数量、相手歯車の情報です。写真とノギススケッチだけでも、不足測定項目をお伝えします。
歯切り後の熱処理・研削は可能ですか?
図面指定があれば対応します。通常は内径・重要外径に研削代を残し、歯切り→熱処理→仕上げ研削の順です。全工程が見積に含まれるよう、早めにご指示ください。
出図前のDFMポイント
- •設計が許すなら標準モジュール(M1、M1.5、M2…)を優先してください。特殊モジュールはカッタ手配とコストが増えます。
- •ボスのどちら側が取付基準面かを明示し、キー溝が軸スタックに対して反転しないようにしてください。
- •衝撃荷重がある場合は軟質S45C(AISI 1045)のみに頼らず、SCM440(SCM440 (AISI 4140))+熱処理(または浸炭)を指定してください。
- •歯元フィレットは現実的なRを残してください。CAD上の鋭い歯元は工具摩耗と割れリスクを高めます。
- •POM歯車は最高回転数とトルクをお知らせください。歯幅の妥当性を確認してからツーリングに進みます。
平歯車の検査・QC
- ✓外径・歯幅・内径・ボス形状を図面と照合して寸法確認します。
- ✓図面またはAGMA等級の要求がある場合、歯厚またはオーバーピンを測定します。
- ✓バリ取りとエッジ品質を目視確認—樹脂歯は過度な清掃で欠けやすい点に注意します。
- ✓サーボ/エンコーダ近傍段は、内径基準の振れ検査をオプションで実施できます。
- ✓認証材をご指定の場合、材質証明・熱処理証明を添付してお渡しします。
納期とロット計画
シンプルな鋼・アルミ平歯車の試作は、DFM承認と材料手配後、おおむね5〜10稼働日で出荷することが多いです。樹脂ブランクや熱処理ロットは数日加算されます。10〜50個は同一段取りを流用しやすいため、1/10/25/50の段階見積でパイロット数量を計画してください。
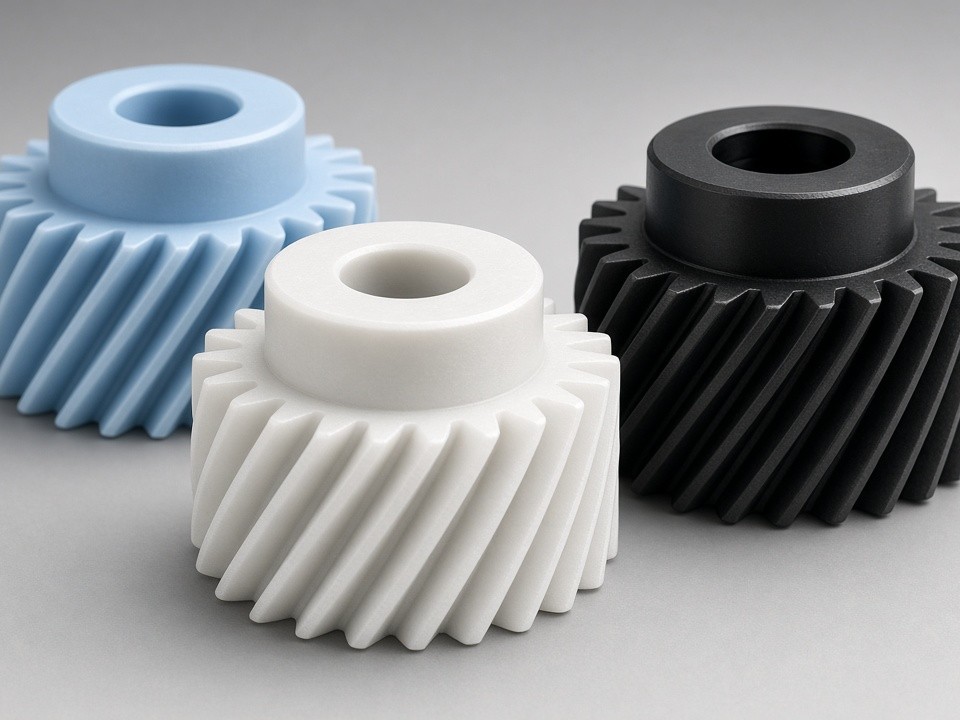
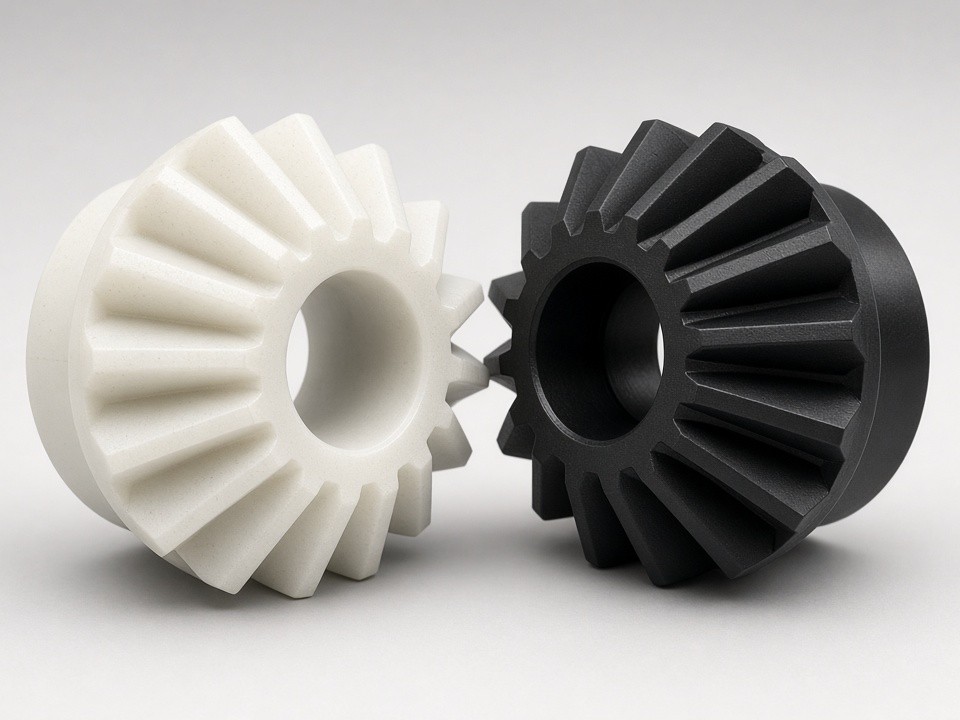
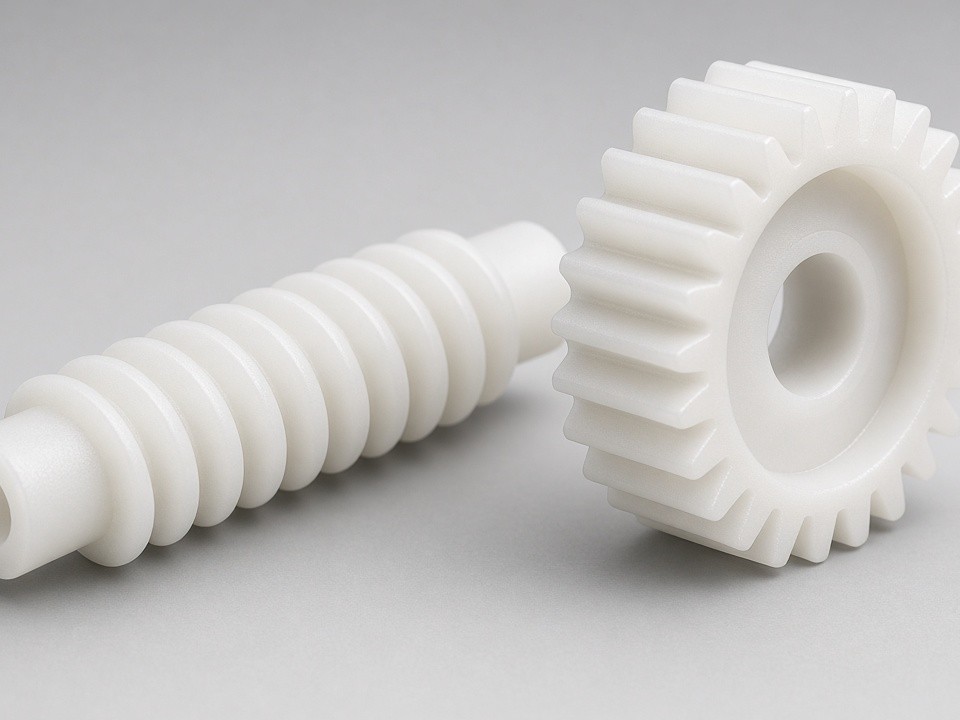
関連する歯車ソリューション
今週中に平歯車の見積が必要ですか?
モジュール、歯数、内径、材料、数量をお送りください。試作または小ロット見積に、DFMメモと現実的な出荷目安を添えてご返信します。
見積を依頼