
Kaplama Hizmeti
İki malzeme veya metal insertlerle özel plastik parçalar kalıplayın.
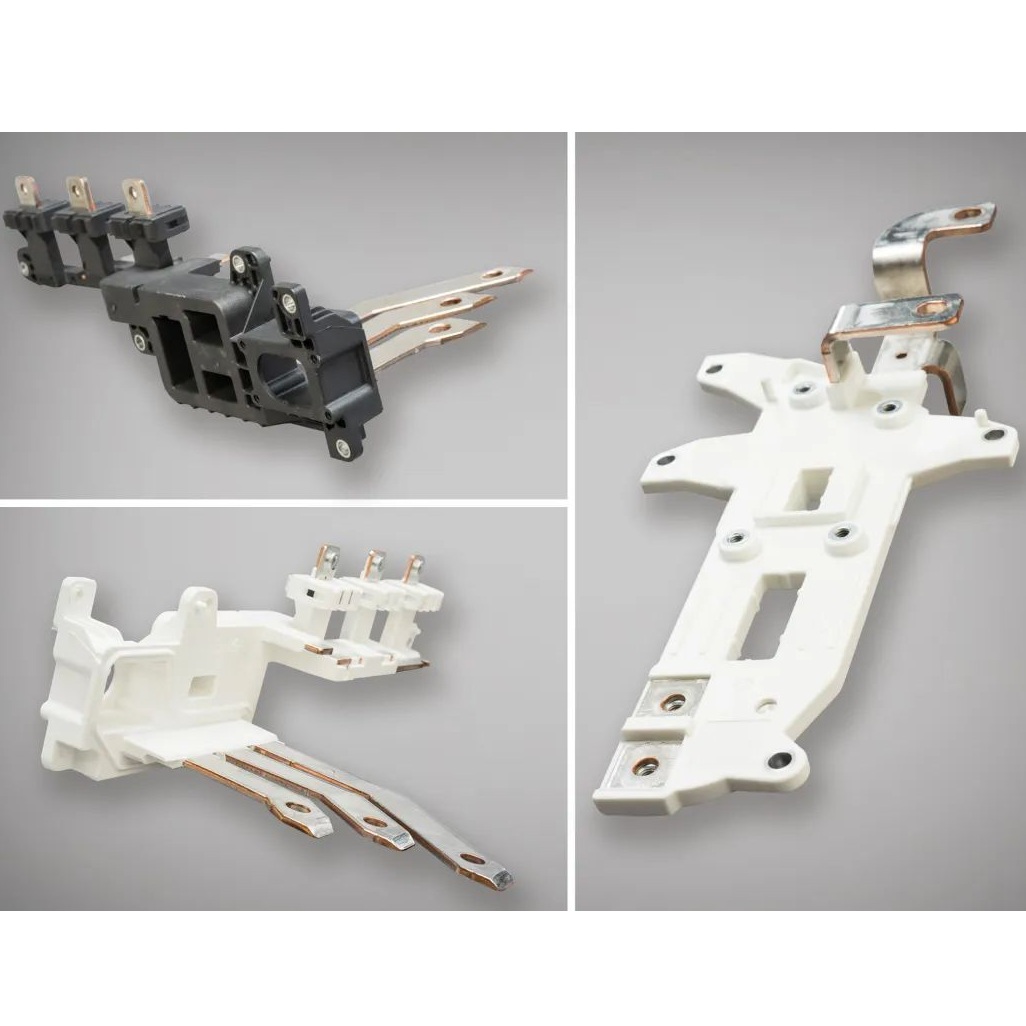
Overmolding’de sert bir substrat (plastik veya metal) üzerine yumuşak veya ikinci bir plastik katman enjekte edilir: tutamak, sızdırmazlık, darbe emici ve iki renk/kozmetik. Yapıştırıcı yerine mekanik ve kimyasal bağ hedeflenir.
Aşırı Kalıplama Tasarım Kılavuzları
Temel rehberimiz, parça üretilebilirliğini artırmaya, estetik görünümü geliştirmeye ve genel üretim süresini azaltmaya yardımcı olacak önemli tasarım hususlarını içermektedir.
Maksimum Parça Boyutu
US: 18,9 inç x 29,6 inç x 8 inç
Metric: 480mm x 751,8mm x 203,2mm
Hacim
US: 59 kübik inç
Metric: 966,837 kübik mm
Derinlik
US: Ayırma hattından 4 inç uzaklıkta
Metric: Ayrılma çizgisinden 101 mm uzaklıkta
Parçanın ortasından geçen ayrım hattı varsa, 8 inçe (203,2 mm) kadar olabilir.
Projeksiyon Kalıp Alanı
US: Plastic: 175 inç kare / Silicone: 48 sq. in.
Metric: Plastic: 112.903 mm² / Silicone: 30,958 sq. mm
Important Notes
- •Yükseklik, aşın kaplama malzemesi olarak silikon kullanıldığında sınırlı olabilir ve daha derin parçalar daha küçük bir dış hatla sınırlıdır.
- •Minimum parça hacmi 0,025 in³ (40,98 mm³) olarak belirlenmiştir.
- •Altlık kalıpları ile ±0,003 inç (0,08 mm) işleme toleransını koruyabiliriz ve dahil edilen reçine toleransı daha büyük olabilir ancak 0,002 inç/inç (0,002 mm/mm)’den az olamaz.
- •Termoplastik kaplamalarda, toleranslar alt tabaka kalıpları ile aynı kalır, ancak kaplama LSR ise, toleranslar 0,025 inç/inç (0,025 mm) olarak değişir.
Aşırı Kalıplama Süreci
Aşırı kalıplama ile, alt tabaka parçalarının üretimi, içinde ısıtma veya soğutma hatları bulunmayan alüminyum kalıp kullanılan standart bir enjeksiyon kalıplama sürecidir.
Altlık Üretimi
Alüminyum kalıplarla standart enjeksiyon kalıplama işlemi
Kalite İzleme
Dolum basıncını, kozmetik sorunları ve temel parça kalitesini izleyin
Kalıp Üstü Montaj Ayarı
Pres makinesine kalıp montajı
Manuel Yerleştirme
Kalıba elle yerleştirilen alt tabaka parçaları
Son Kalıplama
Termoplastik veya sıvı silikon kauçuk malzeme ile aşırı kalıplama
Malzeme Bağlama Rehberi
Üst kalıplı malzemeler arasında kimyasal bağlanma mümkündür, ancak istenen bağ dayanımını elde etmek için malzeme uyumluluğu dikkate alınmalıdır. Bağlanma uygulamanız için kritikse, yeterli mekanik bağın sağlanması şiddetle tavsiye edilir.
| Overmold ↓ / Substrate → | ABS | ABS/PC CYCOLOY C2950-111 | PC Lexan940-701 | PBT Valox357-1001 | PP Profax 6323 |
|---|---|---|---|---|---|
| TPU - Texin 983-000000 | C | C | C | C | M |
| TPV - Santoprene 101-87 | M | M | M | M | C |
| TPE - Santoprene 101-64 | M | M | M | M | C |
| LSR - Elastosil 3003/30 A/B | - | - | M | M | - |
| TPC - Hytrel 3078 | C | C | C | C | M |
| TPE-Versaflex OM 1060X-1 | C | C | C | M | M |
| TPE-Versaflex OM 6240-1 | M | M | M | M | M |
| TPE-Versaflex OM 6258-1 | M | M | M | M | M |
| TPE-Versaflex OM 1040X-1 | C | C | C | M | M |
Yaygın Uygulamalar
Tüketici Ürünleri
- •Yumuşak dokunuşlu tutacaklar
- •Ergonomik tutacaklar
- •Koruyucu kapaklar
- •Kaymayı Önleyici Bileşenler
Tıbbi Cihazlar
- •Cerrahi aletler
- •Cihaz muhafazaları
- •Sızdırmazlık bileşenleri
- •Konforlu tutacaklar
Elektronik
- •Su geçirmez contalar
- •Titreşim sönümleyiciler
- •Koruyucu kapaklar
- •Arayüz bileşenleri
Endüstriyel
- •Takım sapları
- •Ekipman tutucuları
- •Koruyucu tamponlar
- •Sızdırmazlık elemanları
Tasarım Kaynakları
Enjeksiyon Kalıplama Başlangıç Rehberi
Enjeksiyon kalıplama için bir parça tasarlarken ürün tasarımcılarının neleri göz önünde bulundurması gerektiğini öğrenin.
Aşırı Kalıplama İçin Tasarım Yapmak
Mevcut bir parçaya ikinci bir kalıplanmış parça eklemek için en iyi uygulamalar
Malzeme Seçim Rehberi
Termoplastik ve elastomer malzemelerin teknik genel bakışı
PolyJet Üst Kalıplama Rehberi
3D baskı ile sert ve esnek malzemelerin birleştirilmesi
Overmolding nedir ve ne zaman seçilir
Overmolding’de sert bir substrat (plastik veya metal) üzerine yumuşak veya ikinci bir plastik katman enjekte edilir: tutamak, sızdırmazlık, darbe emici ve iki renk/kozmetik. Yapıştırıcı yerine mekanik ve kimyasal bağ hedeflenir.
- → TPE/TPV tutamak ve conta
- → İki shot / iki malzeme kozmetik
- → Darbe emici köşe ve kenar
- → Kablo ve konnektör strain relief
Aşırı Kalıplama Süreci
Aşırı kalıplama ile, alt tabaka parçalarının üretimi, içinde ısıtma veya soğutma hatları bulunmayan alüminyum kalıp kullanılan standart bir enjeksiyon kalıplama sürecidir.
Altlık Üretimi
Alüminyum kalıplarla standart enjeksiyon kalıplama işlemi
Kalite İzleme
Dolum basıncını, kozmetik sorunları ve temel parça kalitesini izleyin
Kalıp Üstü Montaj Ayarı
Pres makinesine kalıp montajı
Manuel Yerleştirme
Kalıba elle yerleştirilen alt tabaka parçaları
Son Kalıplama
Termoplastik veya sıvı silikon kauçuk malzeme ile aşırı kalıplama
Overmolding DFM
- •Malzeme uyumu (adezyon) kritik — çift seçimini DFM’de kilitleyin.
- •Mekanik undercut / delik ile kilitleme adezyonu güçlendirir.
- •Gate izi ve ayırma hattını yumuşak yüzde planlayın.
- •Kalın TPE çökme yapar — kaburga ve duvar dengesi.
- •Substrat temizliği ve nem (PA) bağ kalitesini etkiler.
- •İki shot kalıp vs transfer overmold — hacme göre seçilir.
Overmolding QC
- ✓Katman adezyon / peel (istenirse).
- ✓Kontur ve flash.
- ✓Sertlik (Shore) örnekleme.
- ✓Renk / doku.
- ✓Sızdırmazlık (conta işleri).
Teslim süresi
İki shot veya transfer overmold T1 genelde 3–6+ hafta. Malzeme uyum denemeleri ek numune turu isteyebilir.
Overmolding SSS
Her TPE her ABS’e yapışır mı?
Hayır — uyumlu grade veya primer/mekanik kilit gerekir.
Insert molding ile birlikte?
Evet — metal insert + TPE overmold aynı ailede planlanabilir.
Tekrar işlenebilir mi?
TPE/termoplastik evet; silikon LSR ayrı proses.
İhracat?
Çin’den overmold parçalar.
Projenize Başlamaya Hazır Mısınız?
Ücretsiz fiyat teklifi ve profesyonel teknik danışmanlık için uzman ekibimizle iletişime geçin. Mükemmel ürünler yaratmanıza yardımcı olmayı sabırsızlıkla bekliyoruz.