
Решения по токарной обработке с ЧПУ
Достигайте исключительных цилиндрических деталей с нашими передовыми возможностями по токарной обработке ЧПУ. От простых валов до сложных компонентов, мы обеспечиваем точность и качество.
Технические характеристики
Производственные мощности
- •Максимальный диаметр: Ø400мм
- •Максимальная длина: 1000 мм
- •Минимальный диаметр: Ø2мм
- •Живой инструмент: до 12 позиций
Точность и отделка
- •Допустимое отклонение: ±0.02 мм
- •Поверхностная отделка: Ra 0.4-3.2 мкм
- •Округлость: 0,01 мм
- •Концентричность: 0,02 мм
Особенности
- •Резьбонарезание: метрическая и имперская
- •Нарезка и пазы
- •Внутренняя и внешняя нарезка резьбы
- •Контурный ток
Материальная экспертиза
High-quality materials for precision turning applications.
Нержавеющая сталь
Отличная устойчивость к коррозии и прочность.
303
304
316L
17-4PH
Алюминий
Легкий и хорошо обрабатываемый.
6061
7075
2024
Латунь и медь
Отлично подходит для электрических компонентов.
C360
C932
C101
Инструментальная сталь
Высокая твердость и стойкость к износу
A2
D2
O1
H13
Контроль качества
Certifications
ISO 9001:2015
AS9100D - AS9100D
Quality Control Equipment
В процессе инспекции
- • Непрерывный контроль во время обработки
- • Цифровые микрометры
- • Бор-измерители
Тестирование поверхности
- • Измерение продвинутой шероховатости поверхности
- • Профилометр
- • Поверхностные компараторы
Проверка размеров
- • Системы высокоточных измерений
- • CMM
- • Системы видения
Что такое токарная CNC-обработка и когда её выбирать
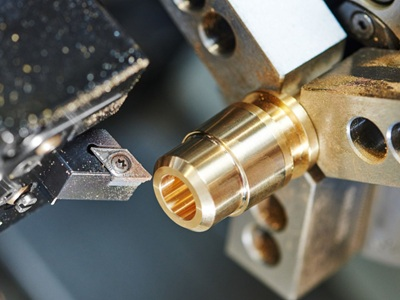
При токарной CNC деталь вращается относительно резца: наружный/внутренний диаметр, уступы, канавки, конусы и резьба в контролируемом цикле. Приводной инструмент добавляет плоскости, поперечные отверстия и шпоночные пазы без второго установа на многих деталях.
Выбирайте точение, когда главная геометрия цилиндрическая или соосная: валы, втулки, корпуса клапанов, фитинги, проставки и точные штифты. Если деталь в основном призматическая с малым числом круглых элементов, фрезерование обычно выгоднее.
Partsproto — экспортный поставщик из Китая для международных покупателей. Пришлите чертёж и количество; с КП получите DFM: что котируем, что требует вторичных операций и какой срок реалистичен.
- → Н/В диаметры с соосностью и резьбой
- → Плоскости/шпонки/поперечные отверстия приводным инструментом
- → Прототип 1–10 или повторяющиеся 50–5 000+
- → Прутковый материал (сталь, нерж., Al, латунь, POM, PEEK)
Поток токарной CNC
RFQ и DFM
STEP+PDF, материал, количество, целевая дата. До резания отмечаем тонкие стенки, глубокие отверстия, резьбу и вторичку.
План процесса
Диаметр прутка, зажим, приводной инструмент vs вторичная фрезеровка и контрольные размеры фиксируются с КП.
Точение и приводной инструмент
Черн./чист. Н/В, канавки, резьба; поперечные признаки в цикле, если это дешевле.
Вторичка
Термообработка, шлифовка, покрытие, анодирование или вставки — только по чертежу/PO.
Контроль и отгрузка
Критические размеры; FAIR/CMM по запросу; экспортная маркировка и сертификаты.
DFM для токарной CNC
- •Задайте базовый диаметр и соосность, если важно — размытые примечания множат вопросы и цену.
- •Не ставьте ±0,005 мм везде; узкие допуски — на посадки и уплотнительные диаметры.
- •Малые глубокие отверстия и тонкие валы нуждаются в опоре — укажите L/D; предложим люнет, противошпиндель или Swiss при подходящем диаметре.
- •Стандартный шаг и накатка котируются быстрее специальных форм.
- •При термо+шлифовке: оставьте припуск на чертеже и укажите в RFQ.
- •Для пластиков: макс. Н/В и можно ли с СОЖ; POM и PEEK ведут себя по-разному на чистовой.
Контроль токарных деталей
- ✓Критические Н/В, длины и уступы по чертежу.
- ✓Резьба калибрами или оптикой по спецификации.
- ✓Круглость/соосность при наличии баз.
- ✓Шероховатость при требовании Ra.
- ✓Сертификаты материала и процесса при сертифицированном прокате.
Сроки и размер партии
Простые прототипы из Al/латуни часто 5–10 раб. дней после DFM и материала. Нержавейка и легированные стали дольше из‑за инструмента и вторички. Термо, шлифовка или покрытие обычно добавляют несколько дней. Запросите ступени 1/10/50/200/1 000 для перехода от пилота к повторяющемуся экспорту. Повторяющиеся программы фиксируют карту процесса и план выборки в PO.
FAQ токарной CNC
Какие файлы для быстрого КП?
STEP (или IGES) + PDF с допусками, резьбой, материалом, количеством и вторичкой. Только 2D? Пришлите — скажем, где 3D ещё поможет.
Когда Swiss лучше обычного точения?
Swiss силён ниже ~Ø32–42 мм, на длинных тонких деталях и точных штифтах в объёме. Большие НД и короткие жёсткие детали чаще остаются на патроне/прутке.
Плоскости, шпонки, поперечные отверстия?
Да — часто приводным инструментом в одном установе. Сильно призматические признаки могут потребовать фрезы или mill-turn; в КП укажем более дешёвый путь.
Допуск без шлифовки?
±0,02 мм на критическом диаметре — практичный ориентир. Уже — кейс за кейсом, возможны шлифовка/хонингование.
Экспорт с сертификатом?
Да. Производим в Китае на экспорт. Международная упаковка; по запросу — сертификат плавки, термо, размерный отчёт.
Цена прототипа vs серии?
Прототип несёт наладку и программу разово; повторяющиеся партии амортизируют. Годовой объём — прозрачные ступени.
Готовы начать проект?
Получите предложение для вашего проекта токарной обработки с ЧПУ сегодня. Наша команда готова помочь воплотить ваши проекты в жизнь.