
Услуга нанесения поверхностного слоя
Получите изготовление индивидуальных пластиковых деталей с двумя материалами или металлическими вставками.
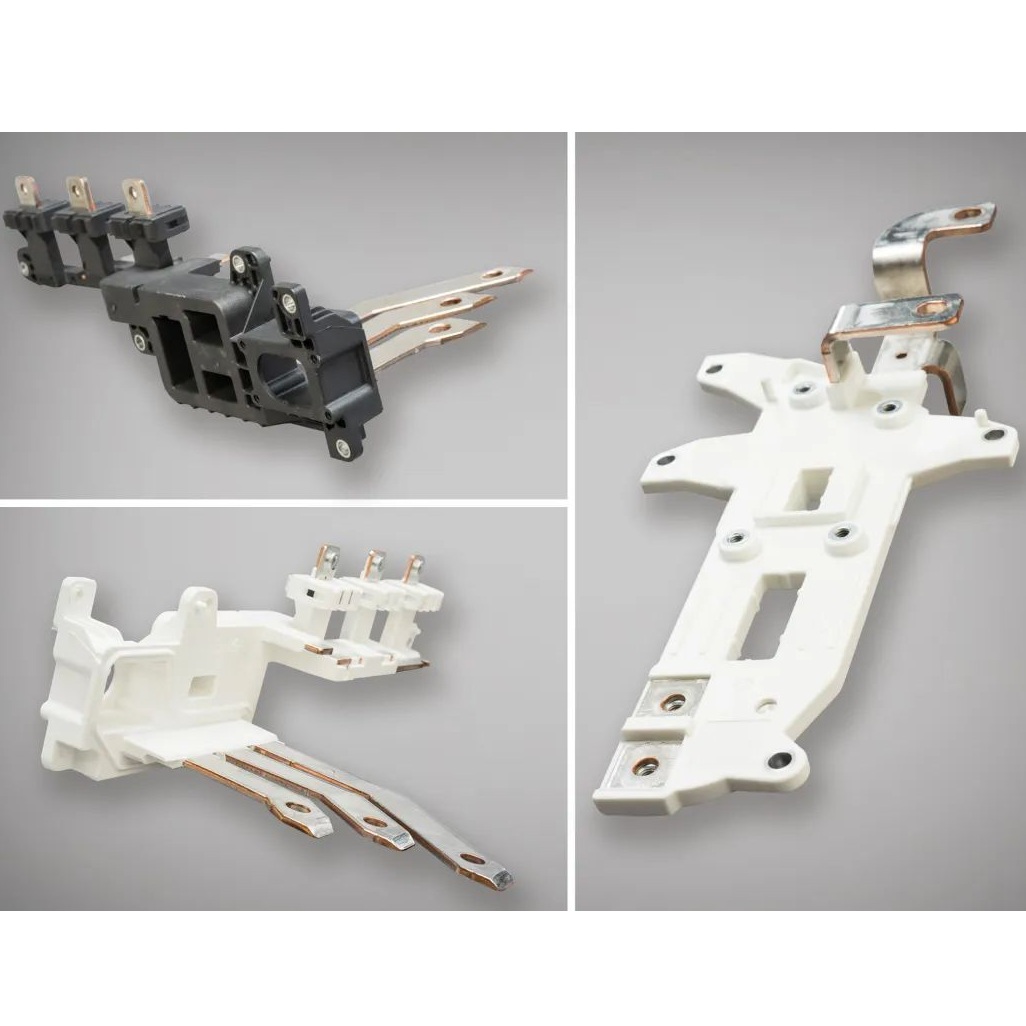
Овермолдинг наносит мягкий или второй пластик на жёсткую подложку (пласт/металл): рукоятки, уплотнения, амортизация и двухцветная косметика. Цель — механическая/химическая связь вместо клея.
Рекомендации по дизайну для нанесения поверхностного слоя.
Наши основные рекомендации включают важные аспекты дизайна, чтобы помочь улучшить производственные возможности детали, улучшить косметический вид и сократить общее время производства.
Максимальный размер части
US: 18,9 дюймов х 29,6 дюймов х 8 дюймов.
Metric: 480 мм х 751,8 мм х 203,2 мм
Объем
US: 59 куб. дюймов.
Metric: 966 837 куб. мм
Глубина
US: 4 дюйма от линии раздела
Metric: 101 мм от линии разделения
До 8 дюймов (203,2 мм), если линия разделения может проходить через середину детали.
Проектируемая площадь формы
US: Plastic: 175 кв. дюймов. / Silicone: 48 кв. дюймов.
Metric: Plastic: 112 903 кв. мм / Silicone: 30 958 кв. мм
Important Notes
- •Высота может быть ограничена при использовании силикона в качестве материала для нанесения, а более глубокие детали ограничены более маленьким контуром.
- •Минимальный объем детали составляет 0,025 куб. дюйма (40,98 куб. мм).
- •С помощью форм для подложки мы можем сохранить допуск на обработку ±0.003 дюйма (0.08 мм) с допуском смолы, который может быть больше, но не менее 0.002 дюйма/дюйм (0.002 мм/мм).
- •С термопластичными накладками допуски остаются такими же, как у форм для основы, однако, если накладка выполнена из ЖСР, то допуски сдвигаются до 0,025 дюйма/дюйм (0,025 мм).
Процесс нанесения покрытия
С использованием технологии нанесения вторичного слоя производство деталей основы осуществляется стандартным процессом литья под давлением с использованием алюминиевой формы без прокладок для подачи охлаждающей или нагревающей жидкости.
Производство субстрата
Стандартный процесс литья под давлением с использованием алюминиевых форм.
Мониторинг качества
Отслеживайте давление наполнения, косметические проблемы и базовое качество деталей.
Настройка овермолдинга
Сборка пресс-формы с накладкой на пресс.
Ручное размещение
Детали подложки устанавливаются в форму вручную.
Финальное формование
Нанесение поверхностного слоя из термопластичного материала или жидкого силиконового каучука
Руководство по склеиванию материалов
Химическая связь между перекрытыми материалами возможна, но необходимо учитывать совместимость материалов, чтобы достичь желаемой прочности связи. В случае если связь имеет критическое значение для вашего применения, настоятельно рекомендуется внедрение достаточно прочной механической связи.
| Overmold ↓ / Substrate → | АБС | ABS/PC CYCOLOY C2950-111 - ABS/PC ЦИКОЛОЙ C2950-111 | ПК Lexan940-701 | PBT Valox357-1001 | PP Profax 6323 |
|---|---|---|---|---|---|
| ТПУ - Texin 983-000000 | C | C | C | C | M |
| TPV - Santoprene 101-87 | M | М | М | M | C |
| TPE - Santoprene 101-64 | M | M | М | М | C |
| LSR - Эластосил 3003/30 A/B | - | - | M | M | - |
| TPC - Hytrel 3078 | C | C | C | C | M |
| TPE-Versaflex OM 1060X-1 | C | C | C | М | М |
| TPE-Versaflex OM 6240-1 | M | М | М | M | M |
| TPE-Versaflex OM 6258-1 | М | M | М | М | М |
| TPE-Versaflex OM 1040X-1 | C | C | C | М | М |
Общие приложения
Продукты для потребителей
- •Мягкие накладки
- •Эргономичные ручки
- •Защитные чехлы
- •Антискользящие компоненты
Медицинские приборы
- •Хирургические инструменты
- •Корпусы устройств
- •Компоненты уплотнения
- •Удобные ручки
Электроника
- •Водонепроницаемые уплотнения
- •Виброгасители
- •Защитные чехлы
- •Компоненты интерфейса
Промышленный
- •Рукоятки инструментов
- •Оборудование захватывает
- •Защитные бамперы
- •Уплотнительные элементы
Ресурсы дизайна
Руководство для начинающих по литью под давлением
Узнайте, что должны учитывать дизайнеры продуктов при проектировании детали для литья под давлением.
Проектирование для накладывания пластмассой.
Лучшие практики по добавлению второй литьевой детали к существующей детали
Руководство по выбору материалов
Технический обзор термопластичных и эластомерных материалов
Руководство по нанесению полимера PolyJet
Комбинирование жестких и гибких материалов с помощью 3D-печати
Что такое овермолдинг и когда выбирать
Овермолдинг наносит мягкий или второй пластик на жёсткую подложку (пласт/металл): рукоятки, уплотнения, амортизация и двухцветная косметика. Цель — механическая/химическая связь вместо клея.
- → TPE/TPV рукоятки и уплотнения
- → Двухцвет/двухматериал
- → Амортизирующие кромки
- → Strain relief кабелей
Процесс нанесения покрытия
С использованием технологии нанесения вторичного слоя производство деталей основы осуществляется стандартным процессом литья под давлением с использованием алюминиевой формы без прокладок для подачи охлаждающей или нагревающей жидкости.
Производство субстрата
Стандартный процесс литья под давлением с использованием алюминиевых форм.
Мониторинг качества
Отслеживайте давление наполнения, косметические проблемы и базовое качество деталей.
Настройка овермолдинга
Сборка пресс-формы с накладкой на пресс.
Ручное размещение
Детали подложки устанавливаются в форму вручную.
Финальное формование
Нанесение поверхностного слоя из термопластичного материала или жидкого силиконового каучука
DFM овермолдинга
- •Совместимость (адгезия) критична — зафиксируйте пару в DFM.
- •Механические поднутрения/отверстия усиливают замок.
- •Литник и разъём — на мягкой стороне.
- •Толстый TPE даёт утяжины — баланс рёбер.
- •Чистота подложки и влага PA влияют на связь.
- •Двухцветная форма vs transfer — по объёму.
QC овермолдинга
- ✓Адгезия/peel (по запросу).
- ✓Контур и облой.
- ✓Shore выборкой.
- ✓Цвет/текстура.
- ✓Герметичность (уплотнения).
Сроки
Двухцвет/transfer T1 обычно 3–6+ недель. Испытания совместимости могут добавить итерации.
FAQ овермолдинга
Любой TPE клеится к ABS?
Нет — совместимая марка или праймер/механический замок.
С insert вместе?
Да — металл + TPE.
Переработка?
TPE/термопласт да; силикон LSR — отдельно.
Экспорт?
Овермолд из Китая.
Готовы начать ваш проект?
Свяжитесь с нашей экспертной командой для получения бесплатного коммерческого предложения и профессиональной технической консультации. Мы с нетерпением ждем возможности помочь вам создать отличные продукты.