
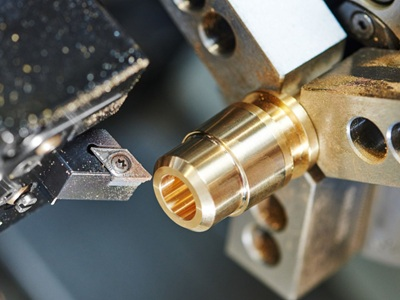
技術規格
加工能力
- •最大直徑:Ø400毫米
- •最大长度:1000毫米
- •最小直徑:Ø2mm
- •活动刀塔:最多12个位置
精密度和表面处理
- •尺寸公差:±0.02毫米
- •表面粗糙度:Ra 0.4-3.2μm
- •圓度:0.01毫米
- •同心度:0.02毫米
特色功能
- •螺紋切削:公制與英制
- •凹凸滾花與溝槽
- •內螺紋與外螺紋
- •輪廓轉向
物料專業知識
High-quality materials for precision turning applications.
不鏽鋼
優異的耐腐蝕性和強度
303
304
316L
17-4PH
鋁
輕巧且易加工
6061
7075
2024
黃銅和銅
適用於電子元件
C360
C932
C101
工具钢
高硬度和耐磨性
A2
D2
O1
H13
品質控制
Certifications
ISO 9001:2015
AS9100D
Quality Control Equipment
在製程檢驗
- • 加工過程中的持續監控
- • 數字千分尺
- • 內徑量規
表面測試
- • 高级表面粗糙度测量
- • 輪廓儀
- • 表面比较器
尺寸驗證
- • 高精度測量系統
- • CMM
- • 視覺系統
什麼是 CNC 車削、何時該選
CNC 車削以工件旋轉對刀具切削:外徑/內徑、肩部、溝槽、錐度與螺紋一次成型。動力刀具可在同一裝夾補平面、橫向孔與鍵槽。
主體為圓柱或同軸特徵時選車削:軸、襯套、閥體、接頭、墊圈與精密銷。若以稜柱面為主、圓特徵少,銑削通常更划算。
Partsproto 是面向國際買家的中國出口供應商。請附清晰圖面與數量;報價會帶 DFM:我們報什麼、何需二次製程、交期是否務實。
- → 以外徑/內徑、同軸與螺紋為主
- → 動力刀具可在一刀完成平面/鍵槽/橫孔
- → 1–10 件試作或 50–5,000+ 重複批
- → 適合棒料(碳鋼、不鏽鋼、鋁、黃銅、POM、PEEK)
CNC 車削流程
RFQ 與 DFM
STEP+PDF、材質、數量與目標日。開切前標出薄壁、深孔、螺紋與二次製程。
製程計畫
棒徑、夾持、動力刀具 vs 二次銑、檢驗尺寸隨報價鎖定。
車削與動力刀具
外/內粗精、溝槽、螺紋;划算時橫向特徵同程完成。
二次製程
熱處理、研磨、鍍層、陽極或嵌件僅在圖面/PO 要求時。
檢驗與出貨
關鍵尺寸;可選 FAIR/CMM;出口標籤與證書包裝。
CNC 車削 DFM 提示
- •重要時標明基準徑與同軸度——含糊註記只會增加問詢與成本。
- •避免全面 ±0.005 mm;緊公差留給配合與密封徑。
- •小深孔與細長軸需支撐——請給 L/D;徑合適時建議中心架、副主軸或走心機。
- •標準螺距與滾花比專用成形更快報價。
- •若有熱處理+研磨:圖面留磨量並在 RFQ 註明。
- •塑料:最大外/內徑與可否冷卻液切削;POM 與 PEEK 精加工表現不同。
車削件檢驗與 QC
- ✓關鍵外/內徑、長度與肩部依圖。
- ✓螺紋以量規或光學依規格驗證。
- ✓有基準時查圓度/同軸。
- ✓要求 Ra 時抽樣粗糙度。
- ✓需認證料時提供材質與製程證書。
交期與批量
簡易鋁/黃銅試作在 DFM 與備料就緒後約 5–10 個工作天。不鏽鋼與合金鋼因刀具與二次製程較長。熱處理、研磨或鍍層通常再加數日。請要 1/10/50/200/1,000 階梯價以從試作轉出口重複批。重複專案在 PO 鎖定製程卡與抽樣計畫。
CNC 車削採購 FAQ
快速報價要哪些檔?
STEP(或 IGES)+ 含公差、螺紋、材質、數量與二次製程的 PDF。只有 2D?也可送——我們會說明 3D 還能幫什麼。
何時走心機優於常規車削?
約 Ø32–42 mm 以下、細長件與大量精密銷適合走心。大外徑、短剛性件多半留在卡盤/棒料車床。
能加平面、鍵槽與橫孔嗎?
可以——常以動力刀具單次裝夾完成。極稜柱特徵可能需銑或車銑複合;報價會標更省路徑。
不研磨能到什麼公差?
關鍵徑 ±0.02 mm 對多數配合實用。更緊公差個案報價,可能需研磨或珩磨。
能帶材質證出口嗎?
可以。Partsproto 在中國做出口生產,國際運輸包裝;需要時附鋼廠、熱處理證與尺寸報告。
試作與量產價如何分?
試作一次吸收編程與上機;重複批分攤。給年量——我們用階梯價讓單價透明下降。