
Производство фрезерования и токарной обработки
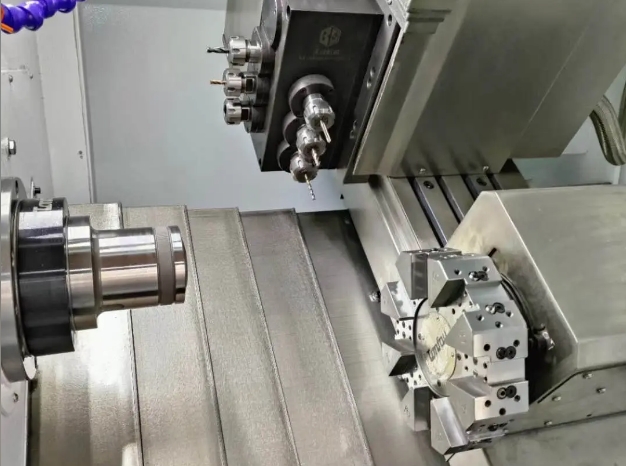
Объедините мощность фрезерных и токарных операций в один непрерывный процесс. Достигните более высокой точности, более быстрой производительности и лучшей экономической эффективности.
Технические возможности
Многозадачность
Одновременная фрезеровка и точение операций
- •До 12 осей движения
- •Приводной инструмент с частотой вращения 12 000 оборотов в минуту
- •Возможности дополнительного шпинделя
Диапазон размеров
Принимая во внимание различные размеры деталей
- •Максимальный диаметр: 650 мм
- •Максимальная длина: 1500 мм
- •Минимальный диаметр: 3 мм
Точность
Ведущая в отрасли точность
- •Позиционирование: ±0.005 мм
- •Округлость: 0,003 мм
- •Поверхностная отделка: Ra 0.2
Производственный процесс
Дизайн-обзор
Оптимизация для производства на фрезерно-токарных станках. (1-2 дня)
Программирование
Подготовка к продвинутому CAM (1-3 дня)
Производство
Производство с одним настройкой (3-5 дней)
Контроль качества
Комплексный осмотр (1-2 дня)
Что такое mill-turn и когда выбирать
Центры mill-turn совмещают точение и фрезерование на одном станке: Н/В, резьба, плоскости, поперечные отверстия и шпонки — один установ и одни базы.
Выбирайте, когда критичны и цилиндрические, и призматические признаки, а перенос на второй станок бьёт по соосности/цене. Если хватает чистого точения или фрезерования — простой путь часто дешевле.
Partsproto котирует mill-turn с экспортной мощностью в Китае. В DFM фиксируем, что остаётся в одном цикле, а что уходит во вторичку.
- → Валы/корпуса с точением+фрезерованием
- → Соосность и угловое положение в одном установе
- → Сложные тела вращения с приводным инструментом/осью B
- → От прототипа к средней серии на одной карте
Процесс mill-turn
RFQ/DFM
Список признаков, базы, резьба, фрезеруемые плоскости. Риск второго установа.
Выбор станка
Пруток vs патрон, противошпиндель, пакет приводного инструмента — в КП.
Цикл точение+фреза
Н/В, канавки, резьба, плоскости, поперечные отверстия в одной программе.
Вторичка
Шлифовка, термо, покрытие — по необходимости.
Контроль
Соосность, угловое положение, резьба, критические диаметры.
DFM mill-turn
- •Базы под логику одного установа — отсюда план CMM.
- •Глубокие поперечные отверстия и тонкие стенки вибрируют — L/D и мин. стенка.
- •Для угловых признаков — явная угловая база.
- •Слишком жёсткие общие допуски раздувают цикл — отделите критичное.
- •Укажите порядок термо (до/после точения).
- •Стандартная резьба и лыски быстрее спецформ.
Контроль mill-turn
- ✓Н/В и длины уступов.
- ✓Соосность/круглость.
- ✓Угловое положение и ширина плоскости.
- ✓Резьба калибром/оптикой.
- ✓CMM по запросу.
Сроки
Простые прототипы mill-turn обычно 7–14 раб. дней. Многопризнаковые нерж./Ti дольше. Покрытие/термо добавляются. Для серии — ступенчатое количество.
FAQ mill-turn
Почему не токарный+фрезерный отдельно?
Один установ снижает потерю баз и перенос; соосность и угол стабильнее.
Каждое тело вращения — mill-turn?
Нет. Чистое Н/В — токарный; немного фрезеровки — токарный с приводным инструментом.
Материалы?
Al, сталь, нерж. (ГОСТ 12Х18Н10Т / AISI 321 и аналоги 304/316), латунь, Ti, POM, PEEK.
Допуск?
Критический диаметр ±0,02 мм практически; жёстче — со шлифовкой.
Экспортная упаковка?
Да — международная отгрузка из Китая, ярлыки, сертификаты.
После прототипа серия?
Замораживаем карту процесса и даём ступени.
Готовы начать проект?
Получите предложение для вашего проекта фрезерования и токарной обработки сегодня. Наша команда готова помочь воплотить ваши проекты в жизнь.