
İçi Boş Miller
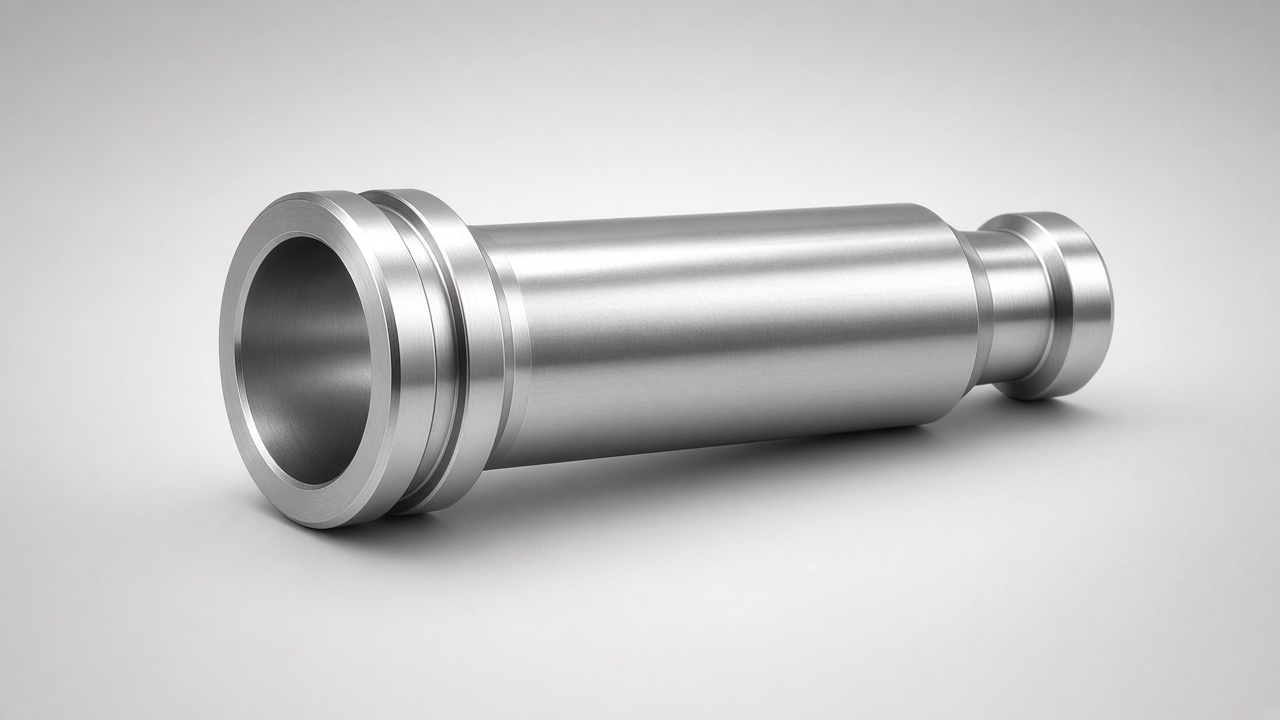
Ağırlığı azaltan, akışkan veya kablo taşıyan ya da iç içe tahrik elemanlarını kabul eden boru ve delinmiş miller. Robotik, mil ve hafif güç aktarımı için OD, ID ve uçları rulman, conta ve kaplinlere uyacak şekilde işleriz.
Genel Bakış
Geçiş deliği veya kademeli iç profiller
Düzgün dönüş için OD ve ID eşmerkezliliği
Muyluları koruyarak ağırlık azaltma
Kablo, soğutucu veya hidrolik geçitleri
Orta boy CNC atölyeleri için pratik duvar kalınlığı
İçi Boş Mil Özellikleri
Geometri
- • OD: tipik Ø12–Ø150 mm
- • ID: duvara göre Ø6–Ø120 mm
- • Uzunluk: ~600–800 mm’ye kadar
- • Kademeli veya düz delik
- • Uçlar: diş, flanş veya kama yuvası
Doğruluk
- • OD toleransı ±0,01–0,02 mm
- • ID toleransı tipik ±0,02 mm
- • Eşmerkezlilik hedefi 0,02–0,05 mm
- • Talep üzerine muylu taşlama
- • Raporda duvar kalınlığı kontrolü
Malzemeler
- • Dikişsiz boru veya dolu sonra delme
- • C45 (AISI 1045) / 42CrMo4 (AISI 4140) / paslanmaz X5CrNi18-10/1.4301 (AISI 304)–X5CrNiMo17-12-2/1.4401 (AISI 316)
- • EN AW-6061 (AISI 6061) / EN AW-7075 (AISI 7075) alüminyum boru
- • Finisaj tornadan önce gerilim giderme
- • Kaplamalar: eloksal, siyah oksit, çinko
Common Applications
Hareket Sistemleri
- • Robot kol ve eklem milleri
- • İçi boş mil adaptörleri
- • Kablo geçişli servo miller
- • Hafif konveyör tahrikleri
- • Döner bağlantı ve arayüzler
Akışkan ve Proses
- • Soğutucu veya yağ kanalları
- • Pompa içi boş tahrikler
- • Pnömatik döner beslemeler
- • İç kanallı karıştırıcılar
- • Özel OEM içi boş akslar
İçi Boş Mil İmalat Yetkinlikleri
Özel dövme takımı olmadan ağırlık ve yönlendirme isteyen orta/küçük CNC atölyeleri için boru millerin delinmesi, tornalanması ve bitirilmesi.
Delme ve Tornalama
Derin Delme / Gun Drill
OD Torna ve Muylular
Kalite
Boyutsal Kontrol
Design & Engineering Services
Expert engineering support for your shaft requirements
Delik ve Duvar Tasarımı
- • Tork için minimum duvar
- • Boru vs dolu sonra delme seçimi
- • Gerilim giderme planı
- • Conta yuvası ve rulman yerleşimi
- • Denge önerileri
İşleme Stratejisi
- • Gun drill / delme sırası
- • Isıl işlem sonrası OD finisaj
- • İnce duvar desteği
- • ID ve salgı muayenesi
- • Prototip miktar planlaması
İlgili Mil Çözümleri
Özel Mil
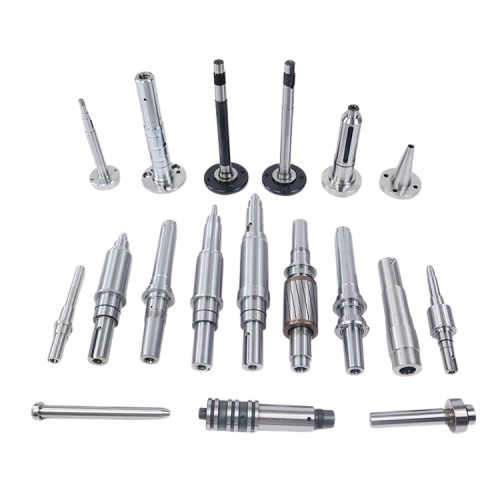
Müşterinin tam spesifikasyonlarına göre hassas mühendislik ve gelişmiş tasarım yetenekleri ile özel olarak hazırlanmıştır. Özel millerimiz, benzersiz uygulama gereksinimlerinizi karşılamak üzere tasarlanmış olup, karmaşık geometriler, özel malzemeler ve sıkı toleranslar ile uzman ekipmanlarda ve yüksek performanslı sistemlerde optimum performans sağlar.
Dövme Mili
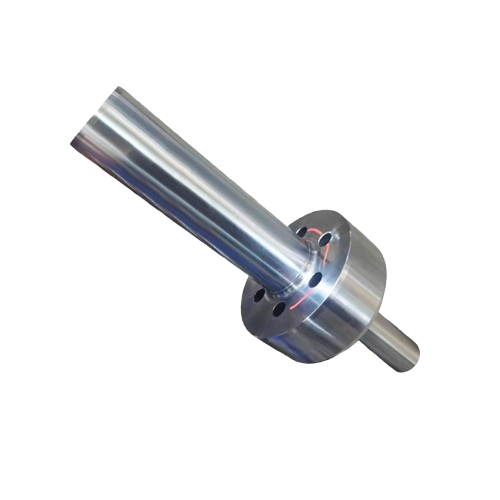
Gelişmiş dövme teknikleri ile üstün mukavemet ve dayanıklılık için geliştirilmiş malzeme yapısı. Dövme millerimiz, iyileştirilmiş tane yapısı, artırılmış çekme dayanımı ve olağanüstü yorulma direnci ile ağır hizmet uygulamalarında, inşaat ekipmanları, madencilik makineleri ve enerji üretim sistemlerinde ideal çözümler sunar.
Dişli Mili
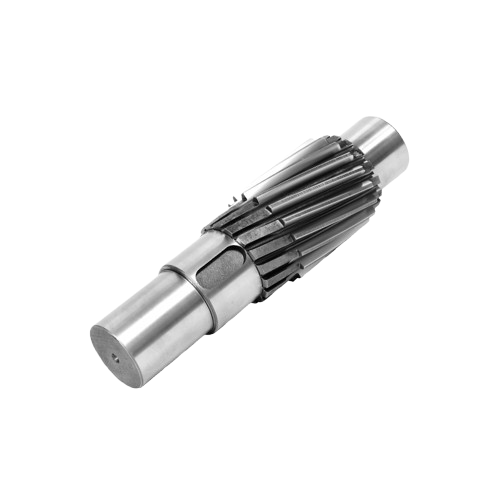
Optimal performans için hassas mühendislikle kusursuz dişli sistemi entegrasyonu için uzmanlıkla tasarlanmıştır. Dişli millerimiz, özel dişli profilleri, hassas diş geometrisi ve gelişmiş yüzey işlemleri ile otomotiv şanzıman sistemlerinde, endüstriyel dişli kutularında ve güç iletim uygulamalarında tutarlı kalite ve güvenilir çalışma sağlar.
Frequently Asked Questions
İçi boş mil ne zaman kullanılmalı?
Dönen kütleyi azaltmak, kablo veya akışkan yolu ya da başka bir mil yuvası gerektiğinde içi boş mil kullanın. Robotik, miller ve servo paketlerinde yaygındır.
Duvar ne kadar ince olabilir?
Tork, uzunluk ve malzemeye bağlıdır. Orta boy çelikte çoğu zaman kararlı işleme için pratik duvar tutarız—yükleri gönderin, güvenli bir minimum önerelim.
Boru mu yoksa dolu bar mı ile başlıyorsunuz?
İkisi de. Uzun düzler için dikişsiz boru verimlidir; kademeli ID veya ihtiyacınız olan kalitede boru yoksa dolu bar sonra delme uygundur.
OD ve ID taşlanabilir mi?
Evet. Kritik muylular ısıl işlem sonrası taşlanabilir; conta veya rulman oturumu gerektiriyorsa ID honlama veya taşlama da mümkündür.
Teslim sürelerini nasıl planlamalıyım?
Prototipler çoğu zaman 2–3 hafta; ısıl işlem ve taşlamalı üretim 3–6 haftadır. Karmaşık derin delikler proses denemeleri için süre ekleyebilir.
İçi boş veya delinmiş mil mi gerekiyor?
OD, ID, uzunluk ve muylu gereksinimlerini paylaşın. Duvar kalınlığı ve eşmerkezliliği kontrol altında tutan bir delme ve torna planı önerelim.