
中空シャフト
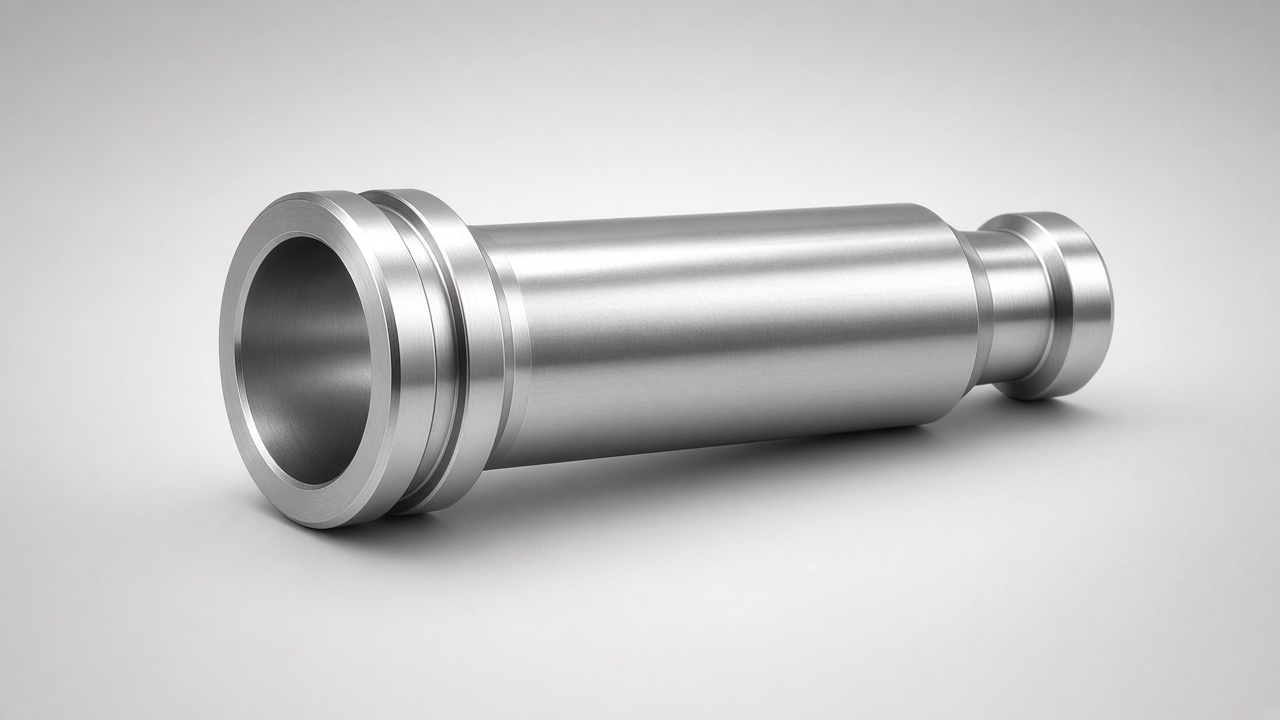
軽量化、流体・配線の通路径、入れ子駆動要素の収容に用いる管状・中ぐりシャフトです。ロボット、スピンドル、軽量パワートレイン向けに、軸受・シール・カップリングに合う外径・内径・端部を加工します。
概要
通し穴または段付き内径プロファイル
滑らかな回転のためのOD・ID同芯
ジャーナルを保ちつつ軽量化
配線・クーラント・油圧の通路
中型CNCショップに実用的な肉厚
中空シャフト仕様
形状
- • 外径:一般 Ø12–Ø150 mm
- • 内径:肉厚に応じ Ø6–Ø120 mm
- • 長さ:約600–800 mmまで
- • 段付きまたは直通穴
- • 端部:ねじ、フランジ、キー溝
精度
- • 外径公差 ±0.01–0.02 mm
- • 内径公差 一般 ±0.02 mm
- • 同芯目標 0.02–0.05 mm
- • 要望に応じてジャーナル研削
- • 成績書に肉厚確認
材質
- • 継目無管または中実から中ぐり
- • S45C (AISI 1045) / SCM440 (AISI 4140) / ステンレスSUS304 (AISI 304)–SUS316 (AISI 316)
- • A6061 (AISI 6061) / A7075 (AISI 7075)アルミ管
- • 仕上げ旋削前に応力除去
- • コーティング:アルマイト、黒染め、亜鉛
Common Applications
モーションシステム
- • ロボットアーム・関節シャフト
- • 中空スピンドルアダプタ
- • ケーブル通しサーボシャフト
- • 軽量コンベヤ駆動
- • ロータリユニオン・インターフェース
流体とプロセス
- • クーラントまたは油路
- • ポンプ中空駆動
- • 空圧ロータリ供給
- • 内部チャネル付きミキサ
- • カスタムOEM中空アクスル
中空シャフト製造能力
特殊鍛造治具なしで軽量化と配線が必要な中小CNCショップ向け管状シャフトの中ぐり・旋削・仕上げ。
中ぐりと旋削
深穴中ぐり/ガンドリル
外径旋削とジャーナル
品質
寸法管理
Design & Engineering Services
Expert engineering support for your shaft requirements
穴と肉厚設計
- • トルクに対する最小肉厚
- • 管材 vs 中実中ぐりの選択
- • 応力除去計画
- • シールグランド・軸受レイアウト
- • バランス推奨
加工戦略
- • ガンドリル/中ぐり順序
- • 熱処理後の外径仕上げ
- • 薄肉のサポート
- • 内径・振れ検査
- • 試作数量計画
関連するシャフトソリューション
カスタムシャフト
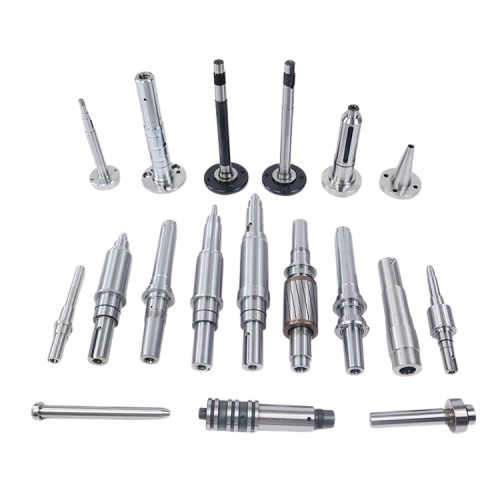
厳密な顧客仕様に合わせて、精密工学と高度な設計能力でカスタマイズされています。当社のカスタムシャフトは、複雑な幾何学、カスタム材料、および高性能システムや特殊機器での最適な性能を実現するための厳密な許容差を備えた、ユニークなアプリケーション要件に対応するよう設計されています。
鍛造シャフト
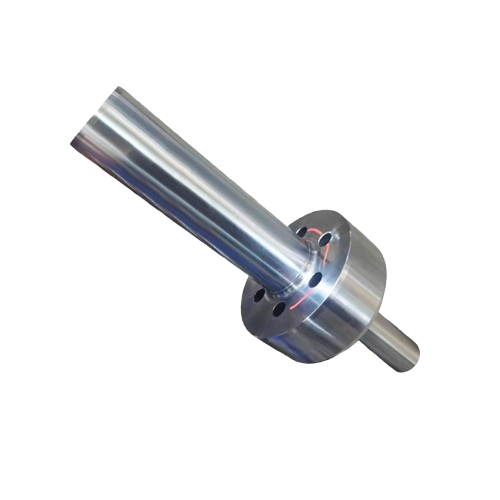
優れた強度と耐久性を実現するための先進的な鍛造技術による材料構造の強化。当社の鍛造シャフトは改良された結晶構造、向上した引張強度、卓越した疲労耐性を備えており、建設機械、鉱業機械、発電システムなどの重役用途に最適です。
ギアシャフト
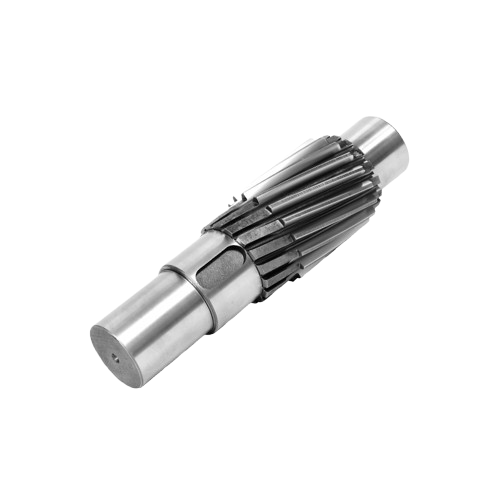
精密工学を駆使したシームレスなギアシステム統合のために専門的に設計されています。当社のギアシャフトはカスタムギアプロファイル、精密歯形状、および先進的な表面処理を特長とし、自動車のトランスミッションシステム、産業用ギアボックス、および動力伝達アプリケーションにおいて一貫した品質と信頼性のある動作を確保しています。
Frequently Asked Questions
中空シャフトはいつ使うべきですか?
回転質量の低減、電線・流体の通路、他シャフトの入れ子が必要なときに使います。ロボット、スピンドル、サーボパッケージで一般的です。
肉厚はどこまで薄くできますか?
トルク・長さ・材質によります。中型鋼材では安定加工のための実用肉厚を保つことが多いです。荷重をいただければ安全な下限をご提案します。
管から始めますか、中実棒からですか?
両方です。長い直通は継目無管が効率的で、段付き内径や必要グレードの管がない場合は中実から中ぐりします。
外径と内径を研削できますか?
はい。重要ジャーナルは熱処理後に研削でき、シール・軸受嵌合が求められれば内径ホーニングや研削も可能です。
リードタイムの目安は?
試作は多くの場合2–3週、熱処理・研削付き量産は3–6週です。複雑な深穴は工程トライアルで時間が増えることがあります。
中空または中ぐりシャフトが必要ですか?
外径・内径・長さ・ジャーナル要件をお知らせください。肉厚と同芯を安定管理する中ぐり・旋削計画をご提案します。