
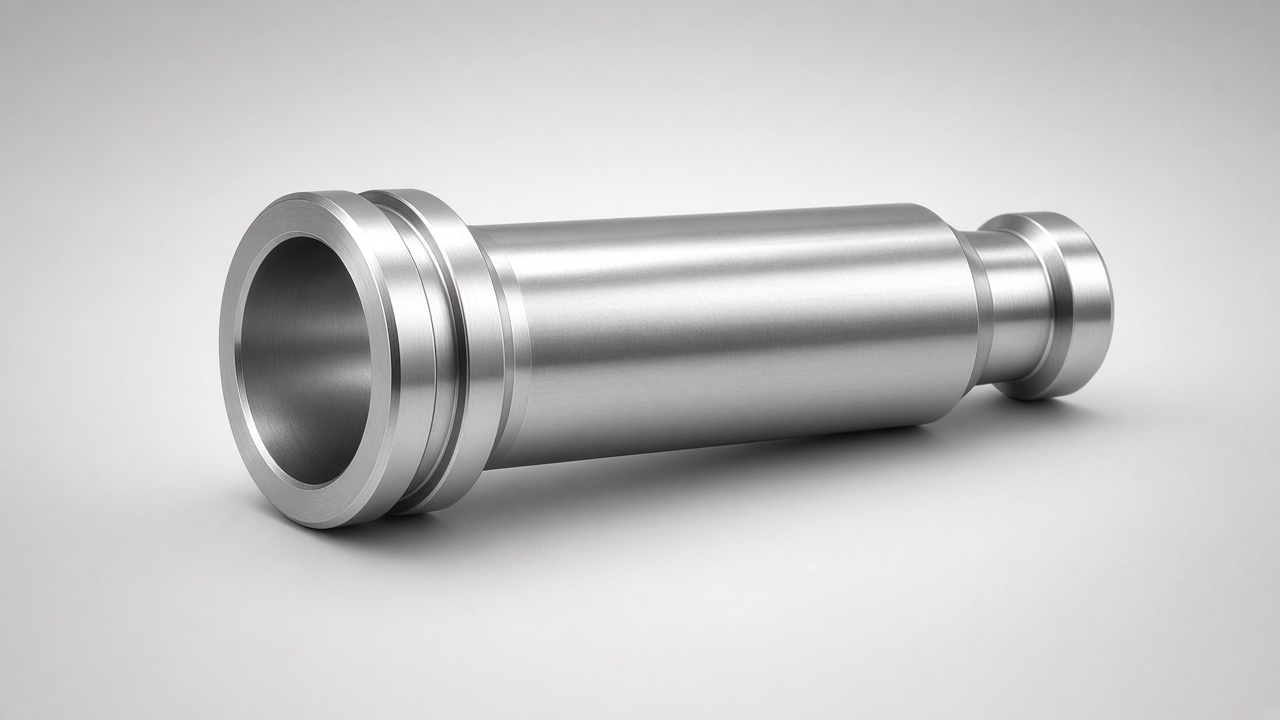
概述
•
通孔或階梯內孔外形
•
外徑與內徑同軸,旋轉平穩
•
減重同時保留軸頸功能
•
可作配線、冷卻液或液壓通道
•
壁厚適合中型 CNC 工廠實務加工
空心軸規格
幾何尺寸
- • 外徑:典型 Ø12–Ø150 mm
- • 內徑:依壁厚 Ø6–Ø120 mm
- • 長度:約至 600–800 mm
- • 階梯或直通內孔
- • 端部:螺紋、法蘭或鍵槽
精度
- • 外徑公差 ±0.01–0.02 mm
- • 內徑公差典型 ±0.02 mm
- • 同軸目標 0.02–0.05 mm
- • 軸頸可選研磨
- • 報告含壁厚檢查
材料
- • 無縫管或實心再鏜孔
- • S45C (AISI 1045) / SCM440 (AISI 4140) / 不鏽鋼 SUS304 (AISI 304)–SUS316 (AISI 316)
- • A6061 (AISI 6061) / A7075 (AISI 7075) 鋁管
- • 精車前應力消除
- • 塗層:陽極、發黑、鍍鋅
Common Applications
運動系統
- • 機器人手臂與關節軸
- • 空心主軸轉接
- • 穿線伺服軸
- • 輕量輸送驅動
- • 旋轉接頭與介面
流體與製程
- • 冷卻液或油路通道
- • 泵用空心驅動
- • 氣動旋轉供料
- • 帶內通道的攪拌器
- • 客製 OEM 空心軸
空心軸製造能力
鏜孔、車削與精加工管狀軸,滿足中小型 CNC 工廠對減重與走線的需求,無需特殊鍛造工裝。
鏜孔與車削
深孔鏜/槍鑽
• 直通與階梯內孔
• 適合密封的內孔表面
• 長度依設備能力
• 關鍵件壁厚測繪
外徑車削與軸頸
• 軸承與密封直徑
• 公差 ±0.01 mm
• 可選研磨表面
• 鍵槽與平面
品質
尺寸控制
• 外徑/內徑千分尺與 CMM
• 同軸/跳動檢查
• 壁厚抽樣
• 可提供材質證明
Design & Engineering Services
Expert engineering support for your shaft requirements
內孔與壁厚設計
- • 轉矩下的最小壁厚
- • 管材 vs 實心再鏜選擇
- • 應力消除規劃
- • 密封槽與軸承佈局
- • 動平衡建議
加工策略
- • 槍鑽/鏜孔順序
- • 熱處理後外徑精加工
- • 薄壁支承
- • 內徑與跳動檢驗
- • 原型數量規劃
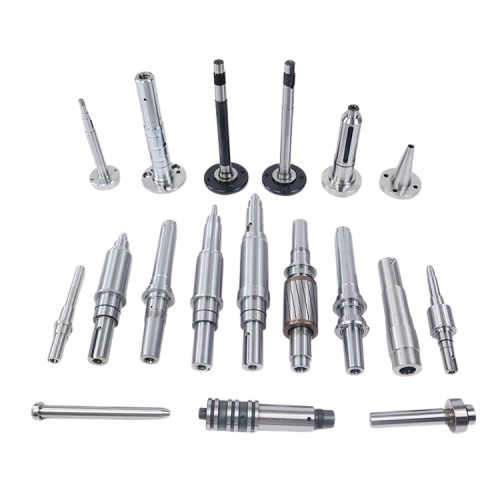
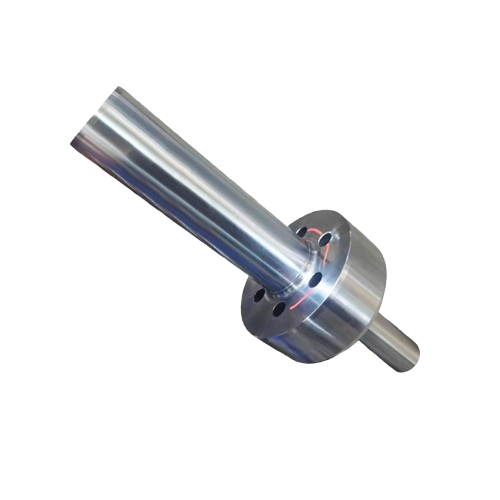
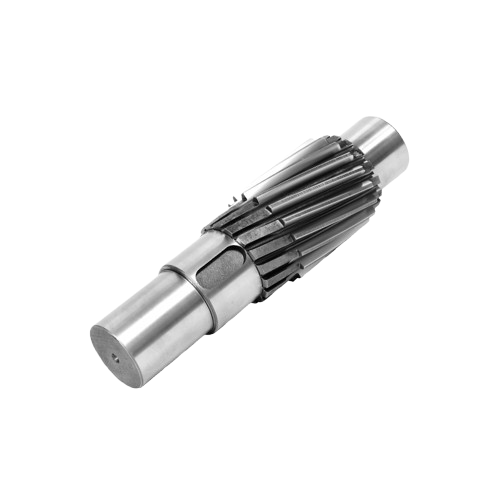
相關軸件解決方案
Frequently Asked Questions
何時應使用空心軸?
需要降低旋轉質量、提供電線或流體通道,或內部嵌套另一根軸時,適合使用空心軸。常見於機器人、主軸與伺服模組。
壁厚可以多薄?
取決於轉矩、長度與材料。中型鋼件我們通常維持便於穩定加工的實務壁厚——請提供載荷,我們會建議安全下限。
從管材還是實心棒開始?
兩者皆可。長直段用無縫管較有效率;階梯內孔或所需牌號無管材時,則實心再鏜孔。
外徑與內徑能否研磨?
可以。關鍵軸頸可在熱處理後研磨;密封或軸承配合需要時,可提供內孔珩磨或研磨。
交期如何規劃?
原型常為 2–3 週;含熱處理與研磨的量產 3–6 週。複雜深孔可能需額外製程驗證時間。