
Pulegge dentate e ruote sincrone
Pulegge dentate per cinghie GT, HTD e serie T. Passo preciso per stepper, assi lineari e macchine di packaging.
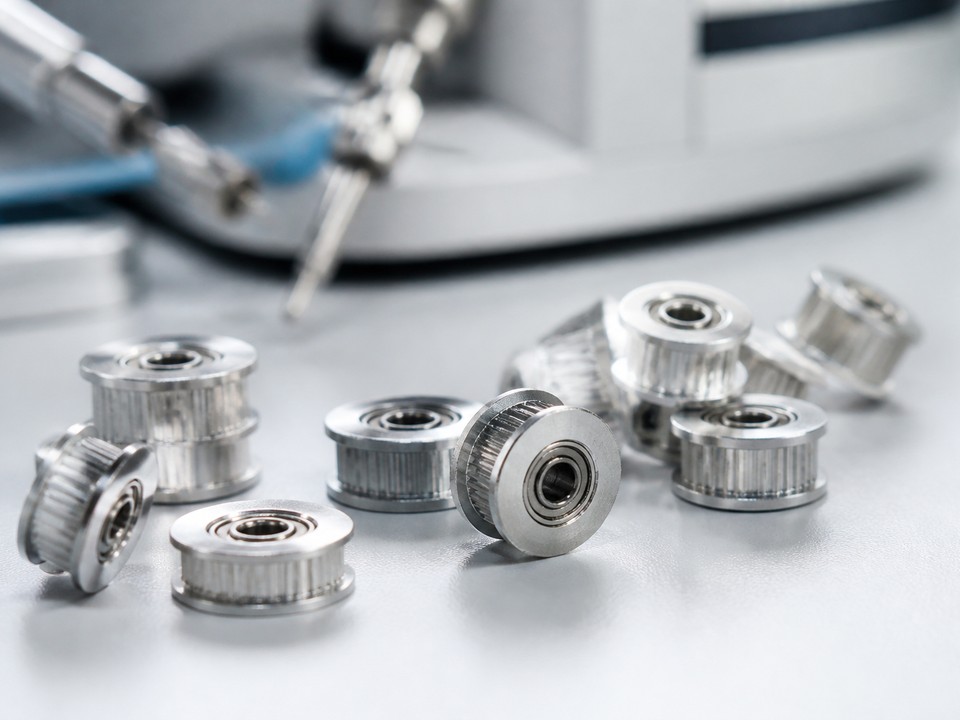
Capacità pulegge dentate che quotiamo
GT2/GT3, HTD, T5/T10 e altri secondo marca — inviate il codice cinghia se dubitate
Liscio, linguetta, grani, mozzo a morsetto o ID cuscinetto; classe di accoppiamento a richiesta
Singola, doppia o senza; flange integrali preferite per la guida
EN AW-6061 (AISI 6061) per gran parte dell’automazione; acciaio quando lo chiedono tensione o usura
Piccole pulegge stepper fino ad alberi di linea medi — denti a disegno
Lavorato, anodizzato chiaro/nero o acciaio con velo d’olio
Processo da RFQ a spedizione
Conferma profilo
Abbiniamo passo e forma dente al vostro codice cinghia o disegno. Profilo sbagliato è il rischio n.1 di reso — confermiamo prima del taglio.
Tornitura grezzo
OD, flange e foro in un unico set-up quando possibile per basso runout su stepper e assi lineari.
Taglio denti
Dentiamo o fresiamo la forma sincrona; sbaviamo le gole così la cinghia siede senza mordere gli spigoli.
Ispezione passo e foro
Controlliamo spaziatura/OD, foro e diametro flangia; anodizziamo dopo se il rivestimento è specificato.
Imballo per montaggio
Etichettiamo profilo e numero denti sul sacchetto così il tecnico prende la puleggia giusta su un montaggio multi-asse.
FAQ pulegge dentate
Quali profili cinghia supportate?
GT, HTD e serie T comuni. Condividete codice cinghia o schema di passo per profili speciali — confermiamo disponibilità utensile prima che aspettiate un preventivo impossibile.
Alluminio o acciaio?
Alluminio per gran parte di automazione e prototipo; acciaio quando usura dente, alta tensione o urti lo richiedono. Possiamo anche anodizzare l’alluminio.
Potete aggiungere flange dopo?
Le flange di solito sono integrali per concentricità. Rimovibili possibili su alcuni design — chiedete a preventivo se servono flange intercambiabili in campo.
Vendete anche cinghie?
Ci concentriamo sulla puleggia lavorata. La cinghia la prendete dal fornitore abituale; noi adattiamo la puleggia a quel profilo e larghezza.
Quali dati accelerano il preventivo?
Profilo o codice cinghia, denti, larghezza cinghia, foro, stile flangia, materiale e quantità. Uno STEP della puleggia è ideale; uno schizzo quotato basta per mozzi semplici.
Consigli DFM pulegge
- •Mettete produttore e codice cinghia sul disegno — i soli schemi di passo si confondono tra famiglie GT e HTD.
- •Indicate il lato flangia rispetto al motore o rullo; montare al contrario una flangia singola è un classico.
- •Per alta tensione scegliete acciaio o alluminio anodizzato duro e dite la tensione cinghia attesa.
- •Per mozzo a morsetto date misura vite e larghezza asola — o lasciateci proporre un mozzo al vostro albero.
Ispezione passo e foro
- ✓Numero denti e famiglia profilo verificati rispetto a RFQ/codice cinghia.
- ✓Diametro foro e tratti mozzo a disegno; piani grani sbavati.
- ✓OD e spessore flangia confermati per una guida corretta della cinghia.
- ✓Controllo runout opzionale per assi lineari di precisione e attrezzature ottiche.
Tempi e abbinamento cinghia
Le pulegge in alluminio sono tra i giri più rapidi della famiglia ingranaggi se c’è l’utensile di profilo — spesso 5–8 giorni lavorativi per prototipi semplici. Profili rari o grezzi in acciaio aggiungono tempo. Ordinate la lunghezza cinghia in parallelo dal vostro fornitore così la linea non aspetta solo la nostra puleggia.
Altre soluzioni di ingranaggi
Servono pulegge dentate per il prossimo montaggio?
Diteci profilo cinghia, denti, foro e stile flangia per un preventivo rapido di prototipo o piccolo lotto.
Richiedi preventivo