
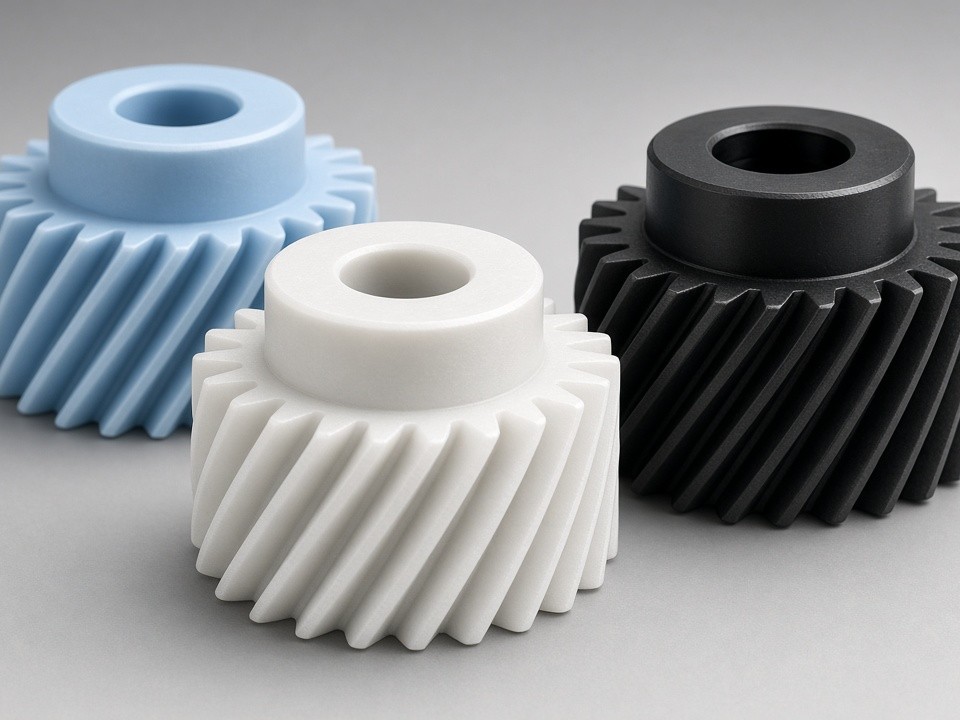
斜齒齒輪
斜齒更安靜、承載更高。常見於伺服減速機與連續運轉工業傳動。
斜齒齒輪加工步驟
- 1
圖紙與螺旋角核對
確認螺旋方向(左/右旋)、螺旋角、模數,以及是否需要成對齒輪。註明軸向力方向,方便您核算座軸承選型——由直齒改斜齒時最容易漏。
- 2
坯料車削
外徑、齒寬、輪轂與內孔車至同心,再進入斜齒加工。若後續熱處理,關鍵孔可預留磨削餘量。
- 3
螺旋角設定與切齒
滾齒或 CNC 銑削成形。依圖設定導程與旋向;同一減速機成對訂購時,左/右旋一併加工。
- 4
去毛刺、二次加工與量測
清理齒緣;檢查齒厚、螺旋角與內孔。可選發黑、陽極處理或磨削,同一工單完成後出貨。
- 5
成對文件
成對件標註小齒輪與大齒輪,註明圖面側隙意圖,附簡單檢驗記錄,方便組裝直接使用。
斜齒常用材質
SCM440/S45C(AISI 4140/1045)——工業傳動主力SUS304/SUS316(AISI 304/316)——清洗區與戶外級A6061/A7075(AISI 6061/7075)——輕量伺服與機器人級POM(縮醛)——安靜實驗室與包裝機構PA6/66——潤滑受限的輕載連續運轉青銅(選定件)——與鋼小齒輪滑動配對
採購端常見用途
- 伺服與行星減速機 連續運轉時嚙合更安靜、重合度更高——噪音目標變嚴時,常由直齒升級而來。
- 輸送與包裝傳動 斜齒級可承受更長運轉週期、齒撞擊更小;可報耐磨鋼與可選熱處理。
- 工具機進給軸 圖面指定斜齒進給時,我們維持螺旋角與內孔,安裝後側隙可預期。
- 機器人關節減速 鋁或鋼的緊湊平行軸斜齒級,用於協作與工業關節。
- 泵與攪拌輸入 連續運轉工業減速機,直齒噪音或接觸應力成為瓶頸時。
- OEM 改裝替換 量測螺旋角、旋向與中心距,復刻已停產的斜齒件。
斜齒 DFM 提醒
- •成對兩件都標明螺旋方向與角度——鏡像匯出 CAD 是常見報價錯誤。
- •預留軸向力:斜齒會推軸承;請告知箱體是否已有軸向承載能力。
- •側隙與接觸斑點重要時,請成對同訂;相隔數月分開加工易失配。
- •高循環自動化鋁斜齒,若擔心磨損可考慮齒/外徑硬陽極——內孔需遮蔽。
檢驗要點
- ✓首件後核對螺旋方向與角度是否符合圖面。
- ✓關鍵件記錄齒厚/跨棒距與內孔直徑於出貨資料。
- ✓提供對齒樣件或兩坯同出時,做成對目視嚙合檢查。
- ✓齒面去毛刺與表面——安靜伺服場合尤其重要。
交期與成對出貨
單件樣品交期多與直齒接近(DFM 後刀具與料備齊約一週)。左/右旋成對與熱處理批需更多緩衝——請要成對報價並共用下料,讓兩件同日出貨。
斜齒齒輪常見問題
直齒還是斜齒——何時改?
需要更安靜嚙合、更高重合度,或 OEM 已指定斜齒時選斜齒。要檢驗簡單、軸向力小、樣品最快,可留在直齒。
能否只做斜齒對中的一件?
可以,但強烈建議兩張圖(或對齒樣件)。沒確認旋向、螺旋角與中心距,裝配風險高。
可做哪些螺旋角?
圖面指定且刀具可及即可——常見工業角約十多度至約 30°。極端角度會在報價標註製程注意。
斜齒單件或成對詢價
請附螺旋角、旋向、模數、齒寬與對齒說明——含 DFM 與明確交期窗口。
立即詢價