
60%
單一設置
100%
複雜零件
±0.01毫米
高精度
技術能力
多工处理
同時銑削和車削操作
- •最多12个运动轴
- •12,000轉/分的現場刀具
- •次主轴功能
尺寸範圍
容納各種不同尺寸的零件
- •最大直徑:650毫米
- •最大长度:1500毫米
- •最小直徑:3毫米
精確度
行業領先的準確性
- •位置精度:±0.005毫米
- •圓度:0.003毫米
- •表面精加工:Ra 0.2
生產工作流程
1
設計審查
優化用於銑轉生產 (1-2 天)
2
編程
高级 CAM 准备 (1-3 天)
3
生產
單一設置製造 (3-5 天)
4
品質控制
全面檢查 (1-2 天)
什麼是車銑複合、何時該選
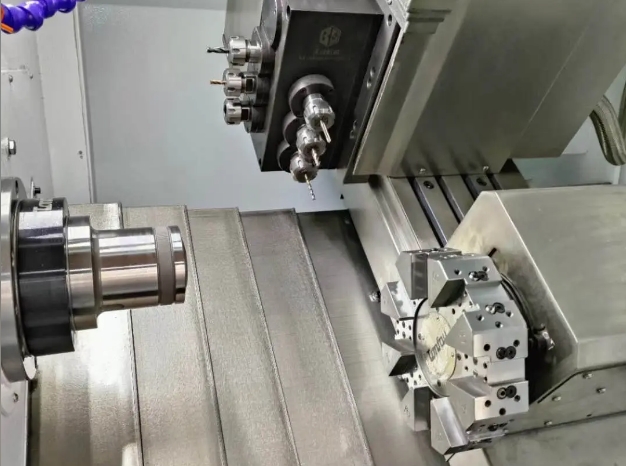
車銑複合中心在同一機台完成車削與銑削:外/內徑、螺紋、平面、橫孔與鍵槽共用裝夾與基準。
圓柱與稜柱特徵都關鍵、二次轉機會傷同軸或成本時選車銑。純銑或純車夠用時,簡單路徑往往更省。
Partsproto 以中國出口產能報車銑。DFM 會寫清哪些特徵留在同程、哪些改二次。
- → 兼具車+銑特徵的軸/殼
- → 單次裝夾同軸與角度位置關鍵
- → 需動力刀具或 B 軸銑的複雜回轉件
- → 試作到中量同製程卡
車銑流程
1
RFQ/DFM
特徵清單、基準、螺紋與銑面。標二次裝夾風險。
2
機台選擇
棒料 vs 卡盤、副主軸、動力刀配置——寫進報價。
3
車+銑同程
外/內、溝、螺紋、平面、橫孔同一程式。
4
二次
研磨、熱處理、鍍層僅必要時。
5
檢驗
同軸、角度位置、螺紋與關鍵徑。
車銑 DFM
- •基準依單次裝夾邏輯選——CMM 計畫由此來。
- •深橫孔與薄壁易振——給 L/D 與最小壁厚。
- •角度特徵請畫清角度基準。
- •過緊一般公差拖長週期——分開關鍵項。
- •註明熱處理順序(車前/車後)。
- •標準螺紋與扳手面快於特殊成形。
車銑檢驗
- ✓外/內徑與肩長。
- ✓同軸/圓度。
- ✓角度位置與平面寬。
- ✓螺紋量規/光學。
- ✓可選 CMM。
交期
簡易車銑試作多 7–14 工作天。多特徵不鏽鋼/鈦更長。鍍層/熱處理另加。量產請要階梯量。
車銑 FAQ
為何不用車+銑兩機?
單次裝夾減少基準流失與搬運;同軸與角度更穩。
每件回轉件都要車銑?
否。純外/內可用車;少量銑特徵動力刀車床即可。
材質?
鋁、鋼、不鏽鋼(如 CNS 303/304/316,AISI 同號)、黃銅、鈦、POM、PEEK。
公差?
關鍵徑 ±0.02 mm 實用;更緊可配研磨。
出口包裝?
是——中國國際出貨、標籤與所需證書。
試作後量產?
凍結同製程卡並給階梯價。