
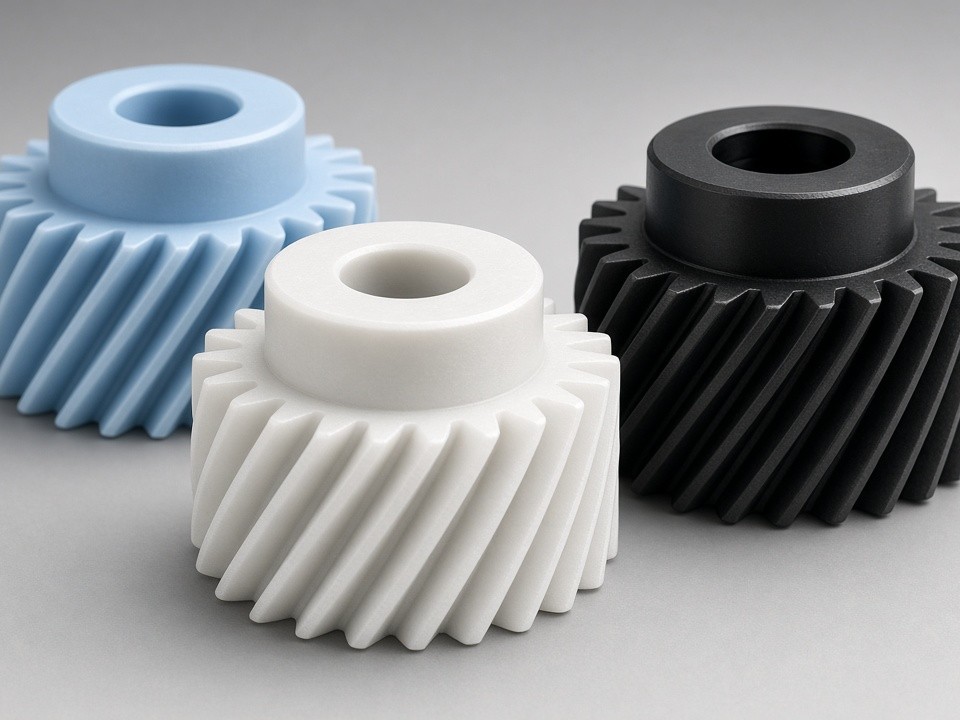
はすば歯車
より静かで高負荷の斜め歯。サーボ減速機や連続運転の産業ドライブで一般的。
はすば歯車の加工ステップ
- 1
図面・ねじれ角の確認
ねじれ方向(左/右)、ねじれ角、モジュール、ペア要否を確認。ハウジング軸受選定のため軸方向推力の向きを記録——平歯車から置き換えるときに抜けやすい点です。
- 2
ブランク旋削
外径・歯幅・ボス・穴を同心に旋削し、はすば成形の準備。熱処理後がある場合、重要穴に研削代を残せます。
- 3
ねじれ設定と歯切り
ホブまたはCNCフライスで歯形を成形。図面のリード・方向に合わせ、同一減速機のペアなら左右を同時に切削。
- 4
バリ取り・二次加工・測定
歯縁を整え、歯厚・ねじれ・穴を確認。黒染め・アルマイト・研削は同一工程表で出荷前に。
- 5
ペア書類
ペアはピニオンとギヤをラベルし、図面のバックラッシ意図を記し、組立がゼロから測り直さなくてよいよう簡易検査メモを同梱。
はすば向け材料
SCM440/S45C(AISI 4140/1045)——産業駆動の定番SUS304/SUS316(AISI 304/316)——洗浄・屋外段A6061/A7075(AISI 6061/7075)——軽量サーボ・ロボット段POM(アセタール)——静かな計測・包装機構PA6/66——潤滑が限られる軽負荷連続青銅(選定)——鋼ピニオンとの滑り対
調達側の用途例
- サーボ・遊星減速機 連続運転での静かなかみ合いと高いかみ合い率——騒音目標が厳しいときの平歯車からの定番アップグレード。
- コンベヤ・包装駆動 はすば段は歯打ちが少なく長時間運転向き。耐摩耗鋼と熱処理オプションを見積。
- 工作機械送り軸 図面がはすば送り指定なら、ねじれと穴を保ち組付後のバックラッシを予測可能に。
- ロボット減速機 協働・産業関節向けのアルミ/鋼のコンパクト平行軸はすば。
- ポンプ・ミキサ入力 平歯車の騒音や接触応力が限界になる連続産業減速機。
- OEM改修代替 カタログ終了時はねじれ・方向・中心距離を測って再現。
はすばDFMポイント
- •ペア両側にねじれ方向と角度を必ず——ミラーCAD出力は見積ミスの定番。
- •軸方向推力を織り込む:はすばは軸受を押す。ハウジングに推力容量があるか共有を。
- •バックラッシと接触模様が重要ならペア同時発注。
- •高サイクル自動化のアルミは摩耗懸念なら歯/外径ハードアルマイト——穴はマスキング。
検査ポイント
- ✓初品後にねじれ方向・角度を図面照合。
- ✓重要品は歯厚/スパンと穴を出荷資料に記録。
- ✓相手サンプルまたは両ブランク同時出荷時は目視かみ合い確認。
- ✓歯面の仕上げとバリ——静音サーボで特に重要。
納期とペア出荷
単品試作は平歯車に近いことが多い(DFM後、工具・材料が揃えば約1週)。左右ペアと熱処理ロットは余裕を——共有ブランキングのペア見積で同日出荷を。
はすば歯車FAQ
平歯とはすば——いつ切替?
静かなかみ合い・高いかみ合い率、またはOEM指定ならはすば。検査が簡単・推力が少ない・試作最短なら平歯。
ペアの片側だけ?
可能ですが両図面(または相手サンプル)を推奨。方向・角度・中心距離未確認では嵌合は賭け。
対応ねじれ角は?
図面指定かつ工具到達内——産業で多いのは十数度〜約30°。極端角は見積で工程注記。
はすば単品・ペア見積
ねじれ角・方向・モジュール・歯幅・相手注記——DFMと明確な納期窓。
見積を依頼