
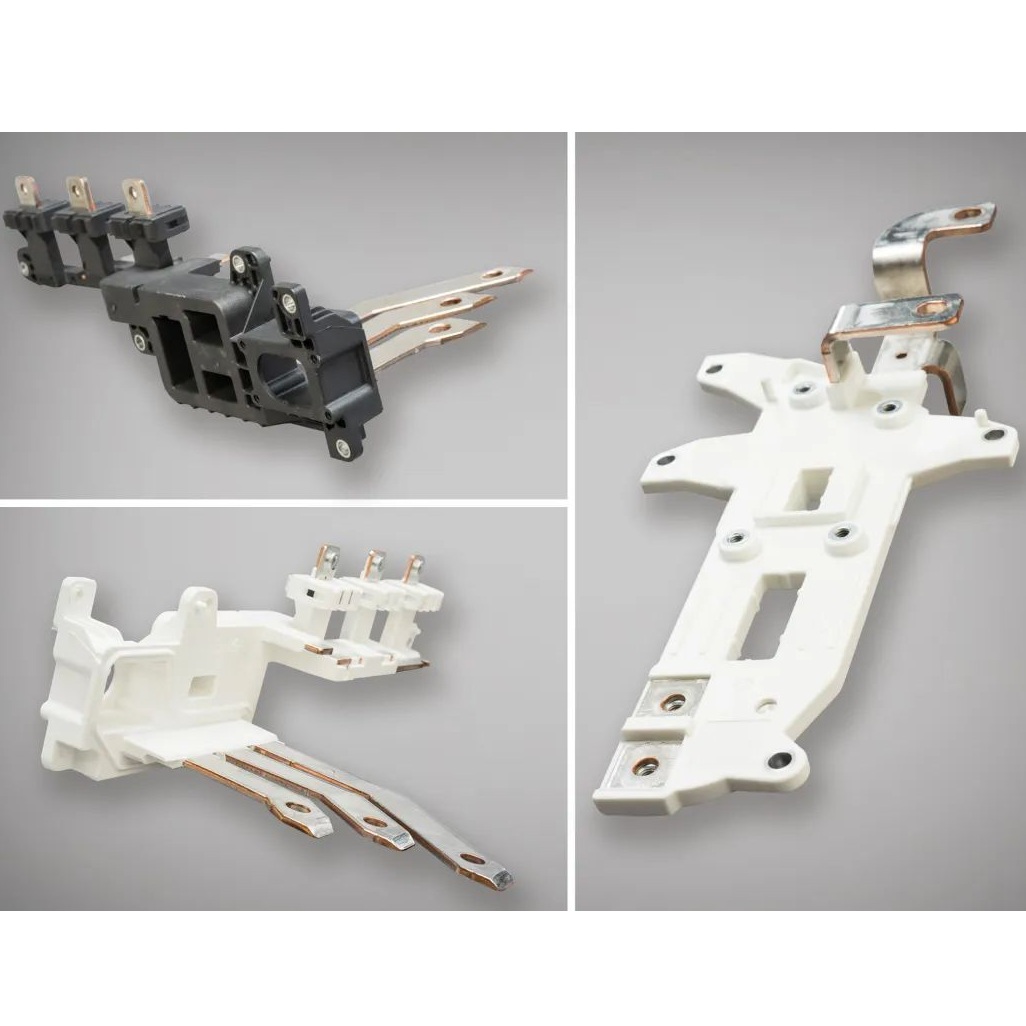
包膠在硬質基材(塑或金屬)上再射軟膠或第二塑料:握把、密封、吸震與雙色外觀,目標機械/化學結合而非膠水。
包覆成型設計指南
我們的基本指南包括重要的設計考慮因素,以幫助改善零件可製造性、增強外觀美感,並減少整體生產時間。
最大零件尺寸
US: 18.9 英吋 x 29.6 英吋 x 8 英吋
Metric: 480mm x 751.8mm x 203.2mm
體積
US: 59 立方英吋
Metric: 966,837 立方毫米
深度
US: 分模線 4 英吋
Metric: 分模線 101mm
如果分模線可以穿過零件中間,最多可達 8 英吋 (203.2mm)
預期模具面積
US: Plastic: 175 平方英吋 / Silicone: 48 平方英吋
Metric: Plastic: 112,903 平方毫米 / Silicone: 30,958 平方毫米
Important Notes
- •如果使用矽膠作為包覆材料,高度可能會受到限制,較深的零件限制在較小的輪廓內。
- •最小零件體積為 0.025 立方英吋 (40.98 立方毫米)。
- •使用基材模具,我們可以維持 ±0.003 英吋 (0.08mm) 的加工公差,包含的樹脂公差可以更大但不小於 0.002 英吋/英吋 (0.002mm/mm)。
- •使用熱塑性包覆,公差與基材模具相同,但如果包覆是 LSR,則公差變為 0.025 英吋/英吋 (0.025mm)。
包覆成型工藝
使用包覆成型,基材零件的生產是標準的注塑成型工藝,涉及鋁製模具,沒有加熱或冷卻線穿過。
基材生產
使用鋁製模具的標準注塑成型工藝
品質監控
監控填充壓力、外觀問題和基本零件品質
包覆設置
將包覆模具組裝到壓機上
手動放置
基材零件手動放入模具
最終成型
使用熱塑性或液態矽橡膠材料進行包覆成型
材料結合指南
包覆材料之間的化學結合是可能的,但應考慮材料相容性以達到所需的結合強度。如果結合對您的應用至關重要,強烈建議引入足夠的機械結合。
| Overmold ↓ / Substrate → | ABS | ABS/PC CYCOLOY C2950-111 | PC Lexan940-701 | PBT Valox357-1001 | PP Profax 6323 |
|---|---|---|---|---|---|
| TPU - Texin 983-000000 | C | C | C | C | M |
| TPV - Santoprene 101-87 | M | M | M | M | C |
| TPE - Santoprene 101-64 | M | M | M | M | C |
| LSR - Elastosil 3003/30 A/B | - | - | M | M | - |
| TPC - Hytrel 3078 | C | C | C | C | M |
| TPE-Versaflex OM 1060X-1 | C | C | C | M | M |
| TPE-Versaflex OM 6240-1 | M | M | M | M | M |
| TPE-Versaflex OM 6258-1 | M | M | M | M | M |
| TPE-Versaflex OM 1040X-1 | C | C | C | M | M |
常見應用
消費產品
- •軟觸握把
- •人體工學手柄
- •保護蓋
- •防滑組件
醫療設備
- •手術器械
- •設備外殼
- •密封組件
- •舒適握把
電子產品
- •防水密封
- •減震器
- •保護外殼
- •介面組件
工業
- •工具手柄
- •設備握把
- •保護緩衝器
- •密封元件
設計資源
注塑成型初學者指南
了解產品設計師在為注塑成型設計零件時必須考慮的因素
包覆成型設計
為現有零件添加第二個成型零件的最佳實踐
材料選擇指南
熱塑性和彈性體材料的技術概述
PolyJet 包覆成型指南
使用 3D 列印結合剛性和柔性材料
什麼是包膠(Overmold)、何時該選
包膠在硬質基材(塑或金屬)上再射軟膠或第二塑料:握把、密封、吸震與雙色外觀,目標機械/化學結合而非膠水。
- → TPE/TPV 握把與密封
- → 雙射/雙料外觀
- → 吸震邊角
- → 線纜應變消除
包覆成型工藝
使用包覆成型,基材零件的生產是標準的注塑成型工藝,涉及鋁製模具,沒有加熱或冷卻線穿過。
基材生產
使用鋁製模具的標準注塑成型工藝
品質監控
監控填充壓力、外觀問題和基本零件品質
包覆設置
將包覆模具組裝到壓機上
手動放置
基材零件手動放入模具
最終成型
使用熱塑性或液態矽橡膠材料進行包覆成型
包膠 DFM
- •材料相容(黏著)關鍵——DFM 鎖定配對。
- •機械倒勾/孔加強咬合。
- •進膠與分模放軟膠面。
- •厚 TPE 易縮——肋壁平衡。
- •基材清潔與 PA 含水影響黏著。
- •雙射模 vs 轉移包膠——依產量選。
包膠 QC
- ✓層間黏著/剝離(若要)。
- ✓輪廓與飛邊。
- ✓硬度 Shore 抽樣。
- ✓色/皮紋。
- ✓密封(密封件)。
交期
雙射或轉移包膠 T1 多 3–6+ 週。相容驗證可能再加樣次。
包膠 FAQ
任何 TPE 都能黏 ABS?
否——要相容牌號或底漆/機械鎖。
可與嵌件同做?
可——金屬嵌件+TPE 包膠可同規劃。
可回收再加工?
TPE/熱塑可;矽膠 LSR 另製程。
出口?
中國包膠件出貨。