
Service de surmoulage
Obtenez des pièces plastiques sur mesure moulées avec deux matériaux ou des inserts métalliques.
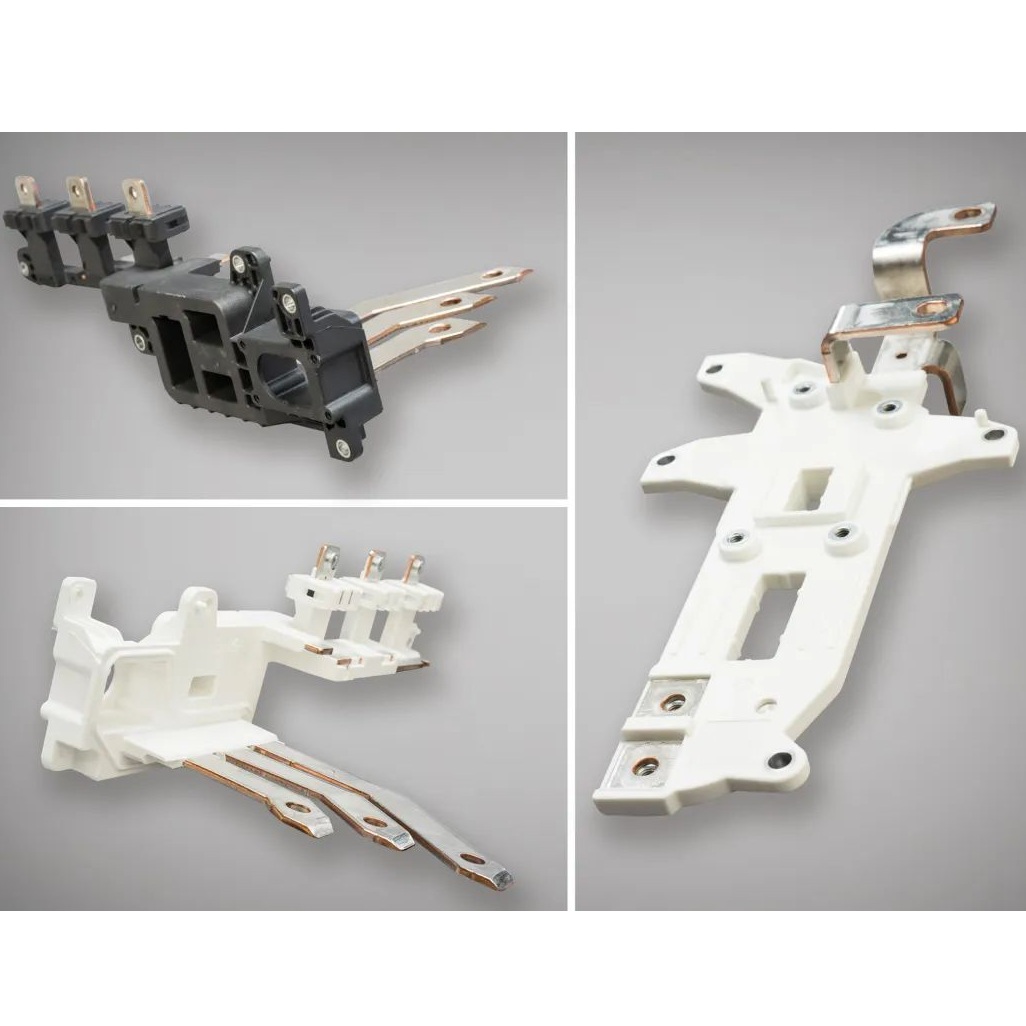
L’overmolding moule un second matériau sur un substrat plastique (ou métal) — typiquement TPE/TPU pour grip, ou LSR pour joints et flex haute température. Contrairement à l’insert molding à insert métal discret, l’overmolding est polymére-sur-polymére (ou polymére-sur-métal) pour ergonomie, étanchéité, couleur ou anti-arrachement. Choisissez-le pour grips soft-touch, lévres étanches, amortissement ou cosmétique dual-durométre sans colle. Partsproto cote outils substrat + overmold (ou injection séquentielle) comme atelier d’export Chine — honnéte sur liaison chimique vs mécanique.
Lignes directrices pour la conception de surmoulage
Nos directives de base incluent des considérations de conception importantes pour améliorer la fabricabilité des pièces, rehausser l'apparence esthétique et réduire le temps de production global.
Taille maximale de la pièce
US: 48 cm x 75 cm x 20 cm
Metric: 480 mm x 751,8 mm x 203,2 mm
Volume
US: 59 pouces cubes
Metric: 966 837 mm³
Profondeur
US: 10 cm de la ligne de séparation
Metric: 101 mm à partir de la ligne de séparation
Jusqu'à 8 pouces (203,2 mm) si la ligne de séparation peut passer par le milieu de la pièce.
Surface projetée du moule
US: Plastic: 175 pouces carrés / Silicone: 48 sq. in.
Metric: Plastic: 112 903 mm² / Silicone: 30,958 sq. mm
Important Notes
- •La hauteur peut être limitée si un silicone est utilisé comme matériau de surmoulage, et les pièces plus profondes sont limitées à un contour plus petit.
- •Le volume minimum de la pièce est de 0,025 pouces cubes (40,98 mm³).
- •Avec les moules en substrat, nous pouvons maintenir une tolérance d'usinage de ±0,003 pouces (0,08 mm) avec une tolérance de résine incluse pouvant être plus grande, mais jamais inférieure à 0,002 pouce/pouce (0,002 mm/mm).
- •Avec les surmoulages en thermoplastique, les tolérances restent les mêmes que celles des moules de substrat, cependant, si le surmoulage est en LSR, les tolérances passent à 0,025 pouce/pouce (0,025 mm).
Processus de surmoulage
Avec le surmoulage, la production des pièces de substrat est un processus standard de moulage par injection utilisant un moule en aluminium sans circuits de chauffage ou de refroidissement intégrés.
Production de substrat
Processus standard de moulage par injection avec des moules en aluminium
Contrôle de la qualité
Surveiller la pression de remplissage, les aspects esthétiques et la qualité de base des pièces
Configuration de la surmoulage
Assemblage de l'outillage de surmoulage à la presse
Placement manuel
Pièces de substrat placées manuellement dans le moule
Moulage final
Surmoulage avec matériau thermoplastique ou silicone liquide
Guide d'Assemblage des Matériaux
La liaison chimique entre des matériaux surmoulés est possible, mais la compatibilité des matériaux doit être prise en compte afin d'obtenir la résistance de liaison souhaitée. L'intégration d'une liaison mécanique adéquate est fortement recommandée si la liaison est cruciale pour votre application.
| Overmold ↓ / Substrate → | ABS | ABS/PC CYCOLOY C2950-111 | PC Lexan940-701 | PBT Valox357-1001 | PP Profax 6323 |
|---|---|---|---|---|---|
| TPU - Texin 983-000000 | C | C | C | C | M |
| TPV - Santoprène 101-87 | M | M | M | M | C |
| TPE - Santoprène 101-64 | M | M | M | M | C |
| LSR - Elastosil 3003/30 A/B | - | - | M | M | - |
| TPC - Hytrel 3078 | C | C | C | C | M |
| TPE-Versaflex OM 1060X-1 | C | C | C | M | M |
| TPE-Versaflex OM 6240-1 | M | M | M | M | M |
| TPE-Versaflex OM 6258-1 | M | M | M | M | M |
| TPE-Versaflex OM 1040X-1 | C | C | C | M | M |
Applications courantes
Produits de consommation
- •Poignées à toucher doux
- •Poignées ergonomiques
- •Couvercles de protection
- •Composants antidérapants
Dispositifs médicaux
- •Instruments chirurgicaux
- •Boîtiers d'appareils
- •Composants d'étanchéité
- •Poignées confortables
Électronique
- •Joints d'étanchéité
- •Amortisseurs de vibrations
- •Coques de protection
- •Composants d'interface
Industriel
- •Poignées d'outil
- •Poignées d'équipement
- •Pare-chocs de protection
- •Éléments d'étanchéité
Ressources de conception
Guide du débutant sur le moulage par injection
Découvrez ce que les concepteurs de produits doivent prendre en compte lors de la conception d'une pièce pour le moulage par injection.
Conception pour le surmoulage
Meilleures pratiques pour ajouter une deuxième pièce moulée à une pièce existante
Guide de sélection des matériaux
Aperçu technique des matériaux thermoplastiques et élastomères
Guide de surmoulage PolyJet
Combinaison de matériaux rigides et flexibles avec l'impression 3D
Qu’est-ce que l’overmolding — et quand le choisir
L’overmolding moule un second matériau sur un substrat plastique (ou métal) — typiquement TPE/TPU pour grip, ou LSR pour joints et flex haute température. Contrairement à l’insert molding à insert métal discret, l’overmolding est polymére-sur-polymére (ou polymére-sur-métal) pour ergonomie, étanchéité, couleur ou anti-arrachement. Choisissez-le pour grips soft-touch, lévres étanches, amortissement ou cosmétique dual-durométre sans colle. Partsproto cote outils substrat + overmold (ou injection séquentielle) comme atelier d’export Chine — honnéte sur liaison chimique vs mécanique.
- → Performance élastomére sur un corps plastique rigide nécessaire
- → Assemblage adhésif échoue en peel ou cosmétique
- → Joints IP plus faciles moulés qu’assemblés
- → Volumes compatibles aluminium avant engagement acier
Processus de surmoulage
Avec le surmoulage, la production des pièces de substrat est un processus standard de moulage par injection utilisant un moule en aluminium sans circuits de chauffage ou de refroidissement intégrés.
Production de substrat
Processus standard de moulage par injection avec des moules en aluminium
Contrôle de la qualité
Surveiller la pression de remplissage, les aspects esthétiques et la qualité de base des pièces
Configuration de la surmoulage
Assemblage de l'outillage de surmoulage à la presse
Placement manuel
Pièces de substrat placées manuellement dans le moule
Moulage final
Surmoulage avec matériau thermoplastique ou silicone liquide
Conseils DFM pour overmolding
- •Concevez des interlocks mécaniques (passages, rainures, contre-dépouilles) méme si la fiche annonce une liaison chimique.
- •Gardez l’épaisseur d’overmold homogéne ; transitions épais-fin retassent et déchirent au démoulage.
- •Les bords de fermeture ont besoin d’appuis plats et soutenus — lévres de substrat fines s’écrasent et flashent.
- •Déclarez stérilisation, huile ou UV extérieur ; beaucoup de TPE échouent là où le LSR médical tient (et inversement).
- •Couleur et texture : spécifiez SPI/VDI sur substrat et overmold — un mismatch de brillance paraît comme un défaut.
- •Ne gatez pas l’overmold dans une aréte plume ; partez d’un pad plus épais et coulez vers l’extérieur.
Contrôle & QC
- ✓CTQ du substrat qui localisent le nid d’overmold.
- ✓Couverture, flash et lignes de soudure de l’overmold sur faces cosmétiques.
- ✓Échantillonnage peel/liaison lorsque le RFQ exige une preuve d’adhérence.
- ✓Contrôles de dureté (Shore) sur lots élastomére si spécifié.
- ✓Certificats de lot résine et approbations couleur pour réception export.
Délai & taille de lot
Programmes overmold aluminium à deux outils (substrat + overmold) demandent souvent plusieurs semaines d’outillage plus FA — planifiez plus long qu’une piéce mono-coup. Aprés approbation, le prix piéce dépend du temps de charge manuelle et du grade élastomére. Pilotes de dizaines à quelques milliers typiques sur aluminium ; demandez amortissement outil vs paliers prix piéce. Les overmolds LSR peuvent ajouter cure et handling. Partsproto expédie à l’étranger avec étiquettes de lot claires pour résines substrat et overmold. Si vous avez déjà un substrat d’un autre fournisseur, nous pouvons coter overmold seul — envoyez tolérances substrat et notes de nesting.
FAQ overmolding pour acheteurs
Overmolding vs insert molding ?
Insert = souvent métal dans plastique. Overmold = second polymére (ou polymére sur métal) pour grip/joint. La fonction décide du process.
La liaison chimique suffit-elle ?
Souvent pas seule pour CTQ de peel — prévoyez interlock mécanique.
TPE ou LSR ?
TPE souvent moins cher en environnement doux ; LSR pour température, stérilisation et compression set. Indiquez le duty cycle.
Export ?
Oui depuis la Chine avec lot, couleur et protection des arétes souples.
Prêt à démarrer votre projet ?
Contactez notre équipe d'experts pour un devis gratuit et une consultation technique professionnelle. Nous sommes impatients de vous aider à créer des produits d'excellence.