
Servicio de Sobremoldeo
Obtenga piezas de plástico personalizadas moldeadas con dos materiales o inserciones metálicas.
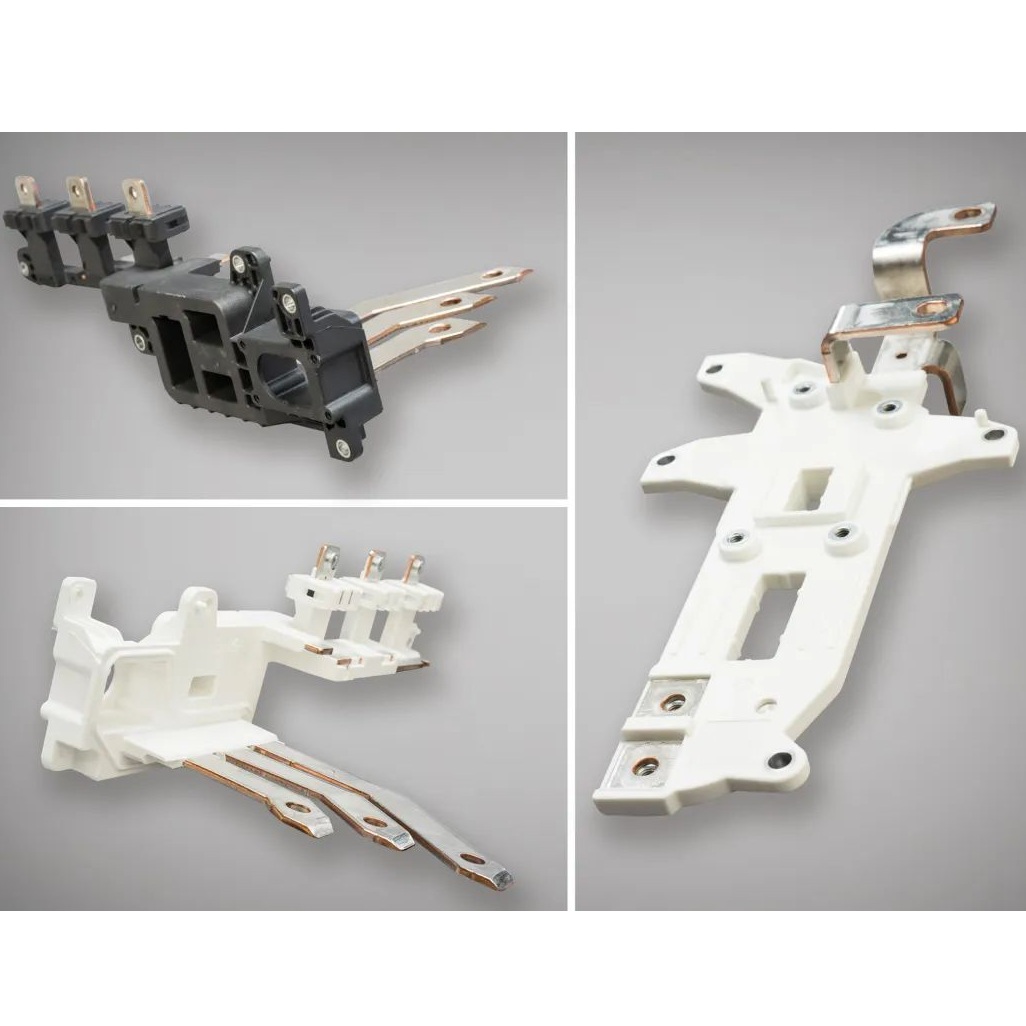
El overmolding moldea un segundo material sobre un sustrato plástico (o metálico) — típicamente TPE/TPU para grip, o LSR para sellos y flex a alta temperatura. A diferencia del insert molding con inserto metálico discreto, el overmolding es polímero-sobre-polímero (o polímero-sobre-metal) para ergonomía, sellado, color o alivio de tiro. Elija cuando necesite grips soft-touch, labios impermeables, amortiguación o cosmética dual-durometer sin pegamento. Partsproto cotiza moldes de sustrato + overmold (o inyección secuencial) como taller de exportación en China — honestos sobre unión química vs. mecánica.
Directrices para el Diseño de Sobremoldeo
Nuestras pautas básicas incluyen consideraciones importantes de diseño para ayudar a mejorar la fabricabilidad de las piezas, realzar su apariencia estética y reducir el tiempo total de producción.
Tamaño Máximo de la Pieza
US: 18,9 pulg. x 29,6 pulg. x 8 pulg.
Metric: 480 mm x 751,8 mm x 203,2 mm
Volumen
US: 59 pulgadas cúbicas
Metric: 966,837 mm³
Profundidad
US: 4 pulg. desde la línea de separación
Metric: 101 mm desde la línea de separación
Hasta 8 pulgadas (203.2 mm) si la línea de separación puede pasar por el centro de la pieza.
Área Proyectada del Molde
US: Plastic: 175 pulgadas cuadradas. / Silicone: 48 sq. in.
Metric: Plastic: 112,903 mm² / Silicone: 30,958 sq. mm
Important Notes
- •La altura puede estar limitada si se utiliza silicona como material de sobremoldeo, y las piezas más profundas se restringen a un contorno más pequeño.
- •El volumen mínimo de la pieza es de 0,025 pulg³ (40,98 mm³).
- •Con moldes de sustrato, podemos mantener una tolerancia de mecanizado de ±0,003 pulgadas (0,08 mm) con una tolerancia incluida de resina que puede ser mayor, pero no menor a 0,002 pulgadas por pulgada (0,002 mm/mm).
- •Con los sobremoldes de termoplástico, las tolerancias se mantienen iguales que en los moldes de sustrato; sin embargo, si el sobremolde es de LSR, entonces las tolerancias cambian a 0,025 pulg./pulg. (0,025 mm).
Proceso de sobremoldeo
Con el sobremoldeo, la producción de las piezas base es un proceso estándar de moldeo por inyección que utiliza un molde de aluminio sin líneas de calefacción o enfriamiento integradas.
Producción de sustratos
Proceso estándar de moldeo por inyección con moldes de aluminio
Monitoreo de Calidad
Monitorear la presión de llenado, aspectos estéticos y la calidad básica de la pieza
Configuración de Sobremoldeo
Montaje de la herramienta de sobremoldeo en la prensa
Colocación Manual
Piezas de sustrato colocadas a mano en el molde
Moldeo Final
Sobremoldeo con material termoplástico o silicona líquida
Guía de Unión de Materiales
La unión química entre materiales sobremoldeados es posible, pero se debe considerar la compatibilidad de los materiales para lograr la resistencia de unión deseada. Se recomienda encarecidamente la incorporación de un enlace mecánico adecuado si la adhesión es crítica para su aplicación.
| Overmold ↓ / Substrate → | ABS | ABS/PC CYCOLOY C2950-111 | PC Lexan940-701 | PBT Valox357-1001 | PP Profax 6323 |
|---|---|---|---|---|---|
| TPU - Texin 983-000000 | C | C | C | C | M |
| TPV - Santoprene 101-87 | M | M | M | M | C |
| TPE - Santoprene 101-64 | M | M | M | M | C |
| LSR - Elastosil 3003/30 A/B | - | - | M | M | - |
| TPC - Hytrel 3078 | C | C | C | C | M |
| TPE-Versaflex OM 1060X-1 | C | C | C | M | M |
| TPE-Versaflex OM 6240-1 | M | M | M | M | M |
| TPE-Versaflex OM 6258-1 | M | M | M | M | M |
| TPE-Versaflex OM 1040X-1 | C | C | C | M | M |
Aplicaciones Comunes
Productos de Consumo
- •Empuñaduras de tacto suave
- •Mangos ergonómicos
- •Cubiertas protectoras
- •Componentes antideslizantes
Dispositivos Médicos
- •Instrumentos quirúrgicos
- •Carcasas de dispositivos
- •Componentes de sellado
- •Empuñaduras cómodas
Electrónica
- •Sellos impermeables
- •Amortiguadores de vibraciones
- •Carcasas protectoras
- •Componentes de la interfaz
Industrial
- •Mangos de herramientas
- •Pinzas para equipos
- •Parachoques protectores
- •Elementos de sellado
Recursos de Diseño
Guía para Principiantes en Moldeo por Inyección
Aprende qué deben considerar los diseñadores de productos al diseñar una pieza para moldeo por inyección
Diseño para sobremoldeo
Mejores prácticas para añadir una segunda pieza moldeada a una pieza existente
Guía de Selección de Materiales
Resumen técnico de materiales termoplásticos y elastómeros
Guía de Sobremoldeo PolyJet
Combinando materiales rígidos y flexibles con impresión 3D
Qué es el overmolding y cuándo elegirlo
El overmolding moldea un segundo material sobre un sustrato plástico (o metálico) — típicamente TPE/TPU para grip, o LSR para sellos y flex a alta temperatura. A diferencia del insert molding con inserto metálico discreto, el overmolding es polímero-sobre-polímero (o polímero-sobre-metal) para ergonomía, sellado, color o alivio de tiro. Elija cuando necesite grips soft-touch, labios impermeables, amortiguación o cosmética dual-durometer sin pegamento. Partsproto cotiza moldes de sustrato + overmold (o inyección secuencial) como taller de exportación en China — honestos sobre unión química vs. mecánica.
- → Necesita rendimiento elastómero sobre un cuerpo plástico rígido
- → El ensamblaje adhesivo falla en peel o cosmética
- → Sellos IP más fáciles moldeados que ensamblados
- → Volúmenes que encajan en aluminio antes del compromiso en acero
Proceso de sobremoldeo
Con el sobremoldeo, la producción de las piezas base es un proceso estándar de moldeo por inyección que utiliza un molde de aluminio sin líneas de calefacción o enfriamiento integradas.
Producción de sustratos
Proceso estándar de moldeo por inyección con moldes de aluminio
Monitoreo de Calidad
Monitorear la presión de llenado, aspectos estéticos y la calidad básica de la pieza
Configuración de Sobremoldeo
Montaje de la herramienta de sobremoldeo en la prensa
Colocación Manual
Piezas de sustrato colocadas a mano en el molde
Moldeo Final
Sobremoldeo con material termoplástico o silicona líquida
Consejos DFM para overmolding
- •Diseñe interlocks mecánicos (pasantes, ranuras, socavados) aunque la ficha diga unión química.
- •Mantenga espesor de overmold consistente; transiciones grueso-fino hunden y rasgan al desmoldear.
- •Los bordes de cierre necesitan asientos planos y soportados — labios de sustrato finos aplastan y flashan.
- •Declare esterilización, aceite o UV exterior; muchos TPE fallan donde el LSR médico aguanta (y viceversa).
- •Color y textura: especifique SPI/VDI en sustrato y overmold — el mismatch de brillo parece defecto.
- •No gatee el overmold en un filo de pluma; empiece en un pad más grueso y fluya hacia fuera.
Inspección y QC
- ✓CTQs del sustrato que localizan el nido del overmold.
- ✓Cobertura, flash y líneas de unión del overmold en caras cosméticas.
- ✓Muestreo peel/unión cuando el RFQ exige prueba de adhesión.
- ✓Chequeos de dureza (Shore) en lotes de elastómero si está especificado.
- ✓Certificados de lote de resina y aprobaciones de color para recepción de exportación.
Plazo y tamaño de lote
Programas de overmold en aluminio con dos moldes (sustrato + overmold) suelen necesitar varias semanas de utillaje más FA — planifique más que una pieza de un disparo. Tras aprobación, el precio pieza depende del tiempo de carga manual y del grado de elastómero. Pilotos de decenas a bajos miles son típicos en aluminio; pida amortización de molde vs. tramos de precio pieza. Los overmolds LSR pueden añadir curado y handling. Partsproto envía al extranjero con etiquetas de lote claras para resinas de sustrato y overmold. Si ya tiene un sustrato de otro proveedor, podemos cotizar solo overmold — envíe tolerancias del sustrato y notas de nesting.
FAQ de overmolding para compradores
¿Overmolding vs. insert molding?
Insert = suele ser metal en plástico. Overmold = segundo polímero (o polímero sobre metal) para grip/sello. La función decide el proceso.
¿Basta la unión química?
A menudo no sola para CTQs de peel — planifique interlock mecánico.
¿TPE o LSR?
TPE suele ser más barato en entornos suaves; LSR para temperatura, esterilización y compression set. Indique duty cycle.
¿Exportación?
Sí desde China con lote, color y protección de aristas blandas.
¿Listo para comenzar tu proyecto?
Contacte con nuestro equipo de expertos para una cotización gratuita y asesoramiento técnico profesional. Esperamos poder ayudarle a crear productos excelentes.