
Umspritzungsdienstleistung
Erhalten Sie kundenspezifische Kunststoffteile, die mit zwei Materialien oder Metalleinsätzen geformt werden.
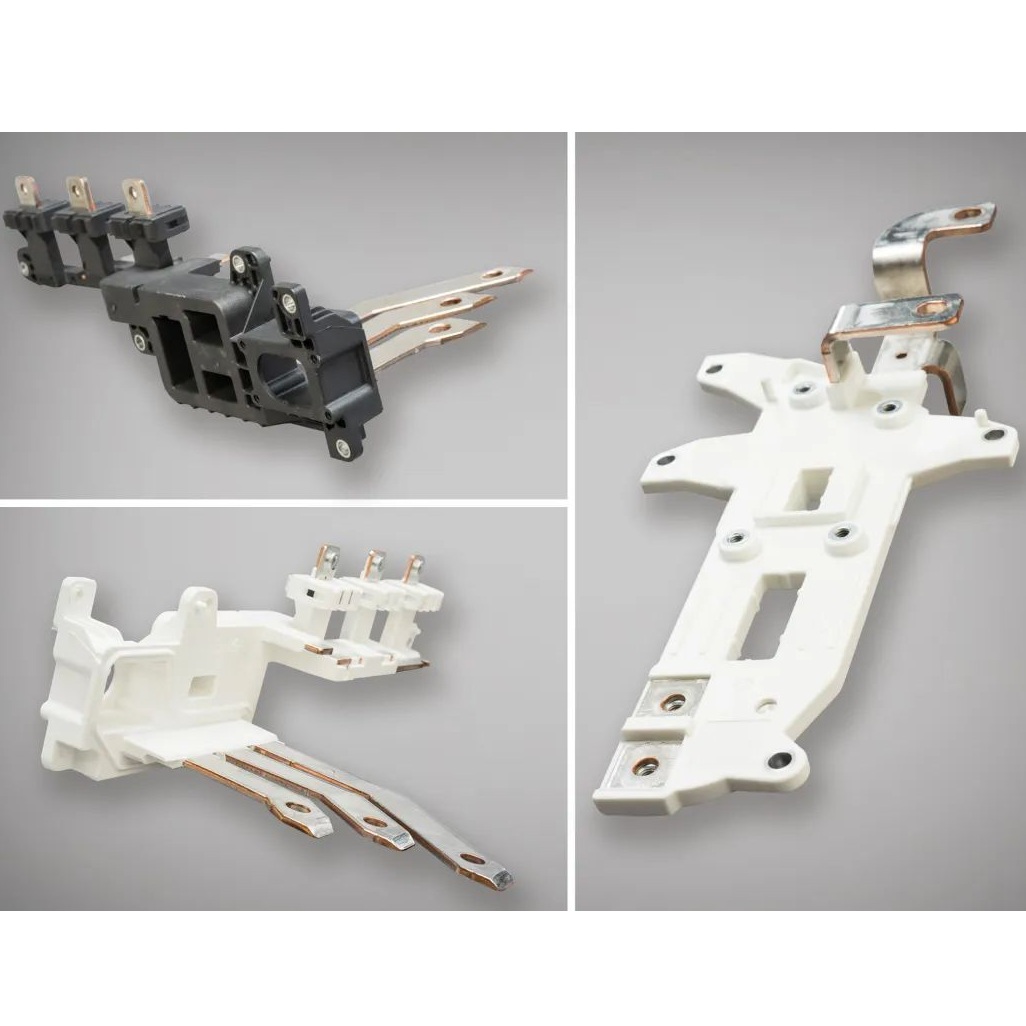
Overmolding bringt ein zweites Material auf ein Kunststoff- (oder Metall-)Substrat – typisch TPE/TPU für Grip oder LSR für Dichtungen und hochtemperaturflexible Lippen. Anders als beim Insert Molding mit diskretem Metalleinsatz ist Overmolding Polymer-auf-Polymer (oder Polymer-auf-Metall) für Ergonomie, Dichtung, Farbe oder Zugentlastung. Wählen Sie es, wenn Soft-Touch-Griffe, wasserdichte Lippen, Schwingungsdämpfung oder Dual-Durometer-Optik ohne Kleber nötig sind. Partsproto kalkuliert Substrat- + Overmold-Werkzeuge (oder sequentielles Spritzen) als China-Export-Shop – ehrlich zu chemischer vs. mechanischer Bindung.
Umspritzungs-Designrichtlinien
Unsere grundlegenden Richtlinien enthalten wichtige Designüberlegungen zur Verbesserung der Teilefertigbarkeit, Verbesserung des kosmetischen Erscheinungsbilds und Reduzierung der Gesamtproduktionszeit.
Maximale Teilegröße
US: 18,9 in. x 29,6 in. x 8 in.
Metric: 480mm x 751,8mm x 203,2mm
Volumen
US: 59 cu. in.
Metric: 966.837 cu. mm
Tiefe
US: 4 in. von der Trennebene
Metric: 101mm von der Trennebene
Bis zu 8 in. (203,2mm), wenn die Trennebene durch die Mitte des Teils verlaufen kann
Projizierte Formfläche
US: Plastic: 175 sq in. / Silicone: 48 sq. in.
Metric: Plastic: 112.903 sq. mm / Silicone: 30.958 sq. mm
Important Notes
- •Die Höhe kann bei Verwendung von Silikon als Umspritzungsmaterial begrenzt sein, und tiefere Teile sind auf einen kleineren Umriss beschränkt.
- •Das minimale Teilvolumen beträgt 0,025 cu. in. (40,98 cu. mm).
- •Mit Substratwerkzeugen können wir eine Bearbeitungstoleranz von ±0,003 in. (0,08mm) mit einer enthaltenen Harztoleranz einhalten, die größer sein kann, aber nicht weniger als 0,002 in./in. (0,002mm/mm) beträgt.
- •Bei thermoplastischen Umspritzungen bleiben die Toleranzen gleich wie bei Substratwerkzeugen. Wenn die Umspritzung jedoch aus LSR besteht, verschieben sich die Toleranzen auf 0,025 in./in. (0,025mm).
Umspritzungsprozess
Beim Umspritzen ist die Herstellung der Substrat-Teile ein standardmäßiger Spritzgussprozess mit einer Aluminiumform ohne Heiz- oder Kühlkanäle.
Substratproduktion
Standard-Spritzgussprozess mit Aluminiumformen
Qualitätsüberwachung
Überwachung von Fülldruck, kosmetischen Aspekten und grundlegender Teilequalität
Umspritzungseinrichtung
Montage des Umspritzungswerkzeugs an der Presse
Manuelles Einlegen
Substrat-Teile werden von Hand in die Form eingelegt
Endgültiges Formen
Umspritzen mit thermoplastischem oder Flüssigsilikonkautschuk-Material
Materialverbindungsleitfaden
Chemische Bindung zwischen umspritzten Materialien ist möglich, aber die Materialkompatibilität sollte berücksichtigt werden, um die gewünschte Bindungsfestigkeit zu erreichen. Die Einbeziehung einer ausreichenden mechanischen Bindung wird dringend empfohlen, wenn die Bindung für Ihre Anwendung entscheidend ist.
| Overmold ↓ / Substrate → | ABS | ABS/PC CYCOLOY C2950-111 | PC Lexan940-701 | PBT Valox357-1001 | PP Profax 6323 |
|---|---|---|---|---|---|
| TPU - Texin 983-000000 | C | C | C | C | M |
| TPV - Santoprene 101-87 | M | M | M | M | C |
| TPE - Santoprene 101-64 | M | M | M | M | C |
| LSR - Elastosil 3003/30 A/B | - | - | M | M | - |
| TPC - Hytrel 3078 | C | C | C | C | M |
| TPE-Versaflex OM 1060X-1 | C | C | C | M | M |
| TPE-Versaflex OM 6240-1 | M | M | M | M | M |
| TPE-Versaflex OM 6258-1 | M | M | M | M | M |
| TPE-Versaflex OM 1040X-1 | C | C | C | M | M |
Häufige Anwendungen
Konsumgüter
- •Soft-Touch-Griffe
- •Ergonomische Handgriffe
- •Schutzabdeckungen
- •Rutschfeste Komponenten
Medizinprodukte
- •Chirurgische Instrumente
- •Gerätegehäuse
- •Dichtungskomponenten
- •Komfortgriffe
Elektronik
- •Wasserdichte Dichtungen
- •Schwingungsdämpfer
- •Schutzgehäuse
- •Schnittstellenkomponenten
Industrie
- •Werkzeuggriffe
- •Ausrüstungsgriffe
- •Schutzpuffer
- •Dichtungselemente
Design-Ressourcen
Anfängerleitfaden für Spritzguss
Erfahren Sie, was Produktdesigner bei der Konstruktion eines Teils für den Spritzguss beachten müssen
Design für Umspritzung
Bewährte Verfahren zum Hinzufügen eines zweiten Formteils zu einem vorhandenen Teil
Materialauswahlleitfaden
Technischer Überblick über thermoplastische und elastomere Materialien
PolyJet-Umspritzungsleitfaden
Kombination von starren und flexiblen Materialien mit 3D-Druck
Was Overmolding ist – und wann Sie es wählen sollten
Overmolding bringt ein zweites Material auf ein Kunststoff- (oder Metall-)Substrat – typisch TPE/TPU für Grip oder LSR für Dichtungen und hochtemperaturflexible Lippen. Anders als beim Insert Molding mit diskretem Metalleinsatz ist Overmolding Polymer-auf-Polymer (oder Polymer-auf-Metall) für Ergonomie, Dichtung, Farbe oder Zugentlastung. Wählen Sie es, wenn Soft-Touch-Griffe, wasserdichte Lippen, Schwingungsdämpfung oder Dual-Durometer-Optik ohne Kleber nötig sind. Partsproto kalkuliert Substrat- + Overmold-Werkzeuge (oder sequentielles Spritzen) als China-Export-Shop – ehrlich zu chemischer vs. mechanischer Bindung.
- → Elastomerleistung auf starrem Kunststoffkörper nötig
- → Klebemontage fällt bei Peel oder Optik durch
- → IP-Dichtungen einfacher gespritzt als montiert
- → Volumina passen zu Aluminium vor Stahlcommitment
Umspritzungsprozess
Beim Umspritzen ist die Herstellung der Substrat-Teile ein standardmäßiger Spritzgussprozess mit einer Aluminiumform ohne Heiz- oder Kühlkanäle.
Substratproduktion
Standard-Spritzgussprozess mit Aluminiumformen
Qualitätsüberwachung
Überwachung von Fülldruck, kosmetischen Aspekten und grundlegender Teilequalität
Umspritzungseinrichtung
Montage des Umspritzungswerkzeugs an der Presse
Manuelles Einlegen
Substrat-Teile werden von Hand in die Form eingelegt
Endgültiges Formen
Umspritzen mit thermoplastischem oder Flüssigsilikonkautschuk-Material
DFM-Hinweise für Overmolding
- •Mechanische Verriegelungen (Durchbrüche, Nuten, Hinterschnitte) auch bei chemischer Haftung laut Datenblatt vorsehen.
- •Overmold-Dicke gleichmäßig halten; dick-dünn-Übergänge fallen ein und reißen beim Entformen.
- •Absperrkanten brauchen flache, gestützte Auflagen – dünne Substratlippen quetschen und flashen.
- •Sterilisation, Öl oder UV nennen; viele TPEs versagen, wo medizinisches LSR hält (und umgekehrt).
- •Farbe und Textur: SPI/VDI für Substrat und Overmold spezifizieren – Glanzmismatch wirkt wie Defekt.
- •Overmold nicht in Federkante angießen; in dickeres Pad starten und nach außen fließen.
Prüfung & QS
- ✓Substrat-CTQs, die das Overmold-Nest positionieren.
- ✓Overmold-Abdeckung, Flash und Bindenähte an Sichtflächen.
- ✓Peel-/Haftungsstichproben wenn das RFQ Nachweis fordert.
- ✓Härte (Shore) an Elastomerlosen wenn spezifiziert.
- ✓Harzchargen und Farbfreigaben für den Exportempfang.
Lieferzeit & Losgrößen
Zwei-Werkzeug-Aluminium-Overmold-Programme (Substrat + Overmold) brauchen oft mehrere Wochen Werkzeugbau plus FA – länger planen als Ein-Schuss-Teile. Nach Freigabe hängt der Stückpreis an manueller Einlegezeit und Elastomergrad. Piloten von Dutzenden bis niedrigen Tausendern typisch auf Aluminium; Werkzeugamortisation vs. Stückpreisstaffeln anfordern. LSR-Overmolds können Aushärtungs- und Handlingzeit addieren. Partsproto versendet international mit klaren Losetiketten für Substrat- und Overmold-Harze. Haben Sie bereits ein Substrat von anderem Lieferanten, können wir Overmold-only anbieten – Substrattoleranzen und Nesting-Hinweise senden.
Overmolding FAQ für Einkäufer
Overmolding vs. Insert Molding?
Insert = meist Metall im Kunststoff. Overmold = zweites Polymer (oder Polymer auf Metall) für Grip/Dichtung. Funktion bestimmt den Prozess.
Reicht chemische Haftung?
Oft nicht allein für Peel-CTQs – mechanische Verriegelung einplanen.
TPE oder LSR?
TPE oft günstiger für milde Umgebungen; LSR für Temperatur, Sterilisation und Druckverformungsrest. Pflichtzyklus nennen.
Export?
Ja aus China mit Charge, Farbe und Schutz weicher Kanten.
Bereit, Ihr Projekt zu starten?
Kontaktieren Sie unser Expertenteam für ein kostenloses Angebot und eine professionelle technische Beratung. Wir freuen uns darauf, Ihnen bei der Entwicklung hervorragender Produkte zu helfen.