
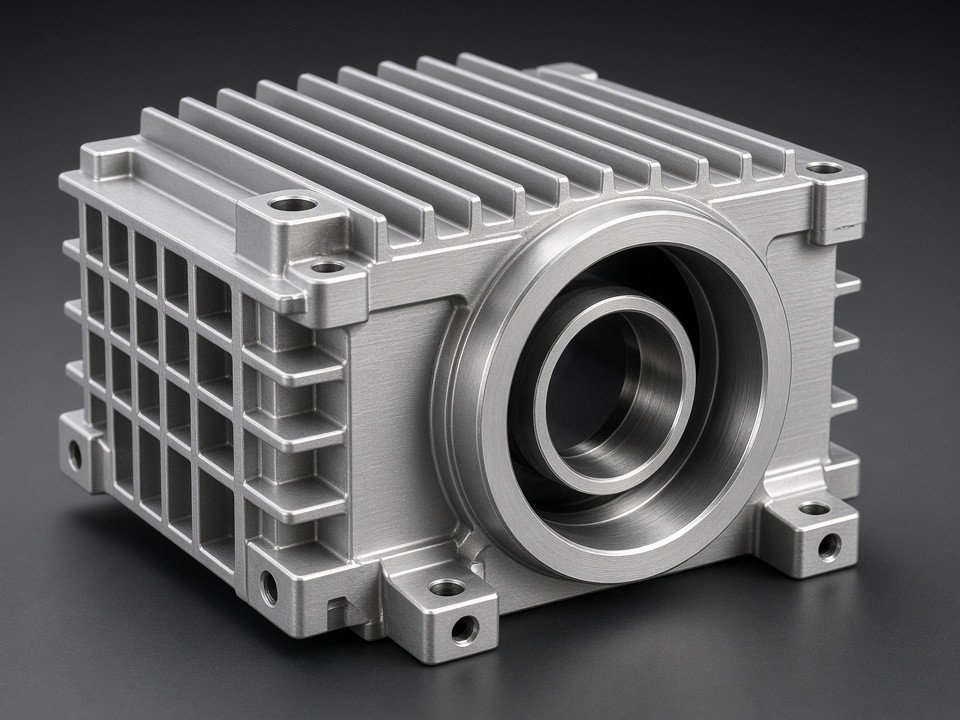
Robotergelenkgehäuse
Getaschte Schalen für Harmonic-/Planetenstufen, Lagersitze und Kabelaustritte in Cobot- und Industriearmen.
Für Gelenkbaugruppen ausgelegt
- ✓Lagerbohrungen nach Passung auf der Zeichnung (H7/g6 usw.)
- ✓Getaschte Wände für Steifigkeit bei geringem Gewicht — ohne riskante Dünnstellen
- ✓Kabel-/Luftdurchführungen und Steckertaschen wie modelliert
- ✓Passstifte für wiederholbaren Gelenkstapel über Ersatzteile hinweg
- ✓Eloxal- oder lackierfertige Flächen; Passungsabdeckung möglich
- ✓Einlagebereit: Helicoil / Gewindeeinsätze auf Anfrage
- ✓5-Achs-Zugang für Hinterschneidungen, wenn 3-Achs Extraoperationen erzwingen würde
Fertigungsbereiche Robotik-Gelenkgehäuse
| Zerspanung | Toleranzen und Passungen | Werkstoffe und Oberflächen | Angaben für die Anfrage |
|---|---|---|---|
| 3- und 5-Achs-Fräsen für zusammengesetzte Taschen | Lagerbohrungen: H7/g6 (oder nach Zeichnung) | Aluminium EN AW-6061-T6 / EN AW-7075-T6 (AISI 6061/7075) | STEP + PDF mit Lagerangaben |
| Ausdrehen / Interpolieren für Lagerpassungen | Passstiftbohrungen: Positionstoleranz wie gezeichnet | Baustahl; Edelstahl 1.4301/1.4401 (AISI 304/316) | Dichtungs- und Steckerausschnitt-Referenzen |
| Helicoil / Gewindeeinsätze auf Anfrage | Allgemeines Fräsen: typisch ±0,05–0,1 mm, sofern enger | Bearbeitung von Gussrohlingen bei Lieferung durch Sie | Oberfläche + Abdeckhinweise |
| Tiefe Taschen mit modellierten Innenradien | Ebenheit an Montageflächen nach Zeichnung | Klar- oder Schwarz-Eloxal; Harteloxal an Verschleißflächen | Stückzahl und Revision (A/B/C) für Iterationspreise |
| Planfräsen für abgedichtete Anschlussflächen | Dichtringnut Breite/Tiefe für korrekte O-Ring-Verpressung | Pulverbeschichtung oder lackierfertige Vorbereitung | Ggf. Gegengetriebe/-gehäuse für Stapelprüfung |
| Bohr-/Gewindebilder für Deckel, Sensoren und Kabelklemmen | CMM-Berichte zu kritischen Sitzstapeln verfügbar | Passivieren bei Edelstahl; Abdecken von Passungen | Gewünschter Erstmuster- oder CMM-Umfang |
Was Sie im Gelenkgehäuse-Angebot erhalten
- Gehäuse für Harmonic-, Zykloidal- oder Planeten-Gelenkstufen — aus Vollmaterial oder Platte für Prototypen, oder aus Ihrem Gussrohling wenn vorhanden.
- Typische Werkstoffe: EN AW-6061-T6 und EN AW-7075-T6 (AISI 6061/7075) für Cobot-Gewichtsziele; Baustahl oder Edelstahl bei Steifigkeit, Schweißkonstruktionen oder Nassbereich.
- Lagersitze, Dichtringnuten und Anschlussflächen kalkulieren wir als Funktionsmerkmale — nicht nur als „Taschen“ —, damit die DFM unmögliche Werkzeugreichweite früh erkennt.
- Kabelaustritte, Zugentlastungsdome und Steckerfenster fräsen wir nach Ausschnitt Ihres Steckerherstellers, wenn Sie das Datenblatt beilegen.
- Von Gelenkprototypen bis Kleinserie; derselbe Fertigungsauftrag kann Erstmuster-CMM an Sitzen tragen, die die Vorspannung setzen.
- Folgeprozesse: klar/schwarz Eloxal, Pulver, Passivieren, Glasperlstrahlen und abgedeckte Lagerdurchmesser, damit die Beschichtung die Passung nicht zerstört.
- Bei iterierenden Hand- oder Ellbogengussteilen können wir Weich-Rohlinge fräsen, während Sie auf Gießerei-Lieferzeiten warten.
FAQ Gelenkgehäuse
Können Sie aus einem Gussrohling fertigen?
Ja — wenn Sie den Guss oder einen zuverlässigen Rohling liefern. Die meisten Prototypen starten aus Platte oder Vollmaterial, damit Sie ohne Gießereiverzug iterieren; auf Guss wechseln wir, wenn Geometrie und Volumen es rechtfertigen.
Halten Sie Lagervorspannungsstapel?
Wir fertigen nach Zeichnung. Vorspannung wird meist in der Montage gesetzt; Distanz- und Lagersitzhöhen halten wir eng, wenn vorgegeben, und nehmen diese Maße in das Prüfblatt auf.
Typische Lieferzeit?
Einfache Prototypen oft 5–10 Werktage nach DFM-Freigabe; komplexe 5-Achs-Gelenke länger — Termin mit dem Angebot anfragen statt einer Einheitszusage.
Montieren Sie Helicoils und Stifte?
Helicoils, Passstifte und gängige Einsätze können wir als Angebotsposition setzen. Hardware-Spezifikation senden oder Äquivalente freigeben.
Können Sie einen bestehenden Armguss nachbauen?
Mit Muster oder Scan plus kritischen Sitzmaßen können wir ein funktionales Ersatzteil oder Weichprototyp aus Vollmaterial fertigen, während Sie die langfristige Gussversorgung klären.
DFM-Hinweise Robotik-Gelenkgehäuse
- •Realistische Inneneckenradien modellieren — Nullradius-Taschen erzwingen Miniwerkzeuge und treiben die Zykluszeit hoch.
- •Lagerbohrungslänge und Werkzeugzugang ehrlich halten; tiefe unterbrochene Bohrungen brauchen Prozessnotizen oder ein geteiltes Gehäuse.
- •Gelenk primär vom Hauptlagersitz aus datieren, nicht von einer kosmetischen Außenfläche.
- •Angeben, welche Flächen eloxiert werden und welche bearbeitet bleiben; Abdeckpläne gehören auf die Zeichnung.
- •Wenn Kabelaustritte einen abgedichteten Hohlraum durchstoßen: Dichtungs- oder Tüllenabsicht zeigen, damit wir keinen Leckpfad fräsen.
Lagersitze und Stapeltoleranzen
- ✓Lagerbohrungsdurchmesser und Rundheit nach Passungsklasse.
- ✓Sitzhöhen / Distanzringflächen geprüft, wenn der Vorspannungsstapel bemaßt ist.
- ✓Passstift- und Schraubenbilder stichprobenartig auf Position.
- ✓Optional volles CMM am Erstmuster für neue Armrevisionen.
- ✓Schichtdicke: abgedeckte Passungen nach Eloxal nachmessen, wenn vorgegeben.
Lieferzeit und Revisionszyklen
Einfache Aluminium-Gelenkprototypen liegen oft bei 5–10 Werktagen nach DFM und Material. Komplexe 5-Achs-Hinterschneidungen, Harteloxal oder Gussrohlingarbeit dauern länger — den Termin setzen wir ins Angebot. Bei wöchentlichen Revisionszyklen Softbacken-/Vorrichtungs-Wiederverwendung anfragen, damit Rev B nicht die volle Rev-A-Rüstung zahlt.
Verwandte Gehäuseteile
Robotik-Gelenkgehäuse anfragen
STEP, Lagerangaben, Oberfläche/Abdeckung und Stückzahl für eine praxisnahe DFM und bauare Lieferzeit senden.
Angebot anfordern