
Insert-Molding-Dienstleistung
Erhalten Sie kundenspezifische Kunststoffteile mit Metalleinsätzen. Laden Sie ein Teil hoch, um ein Online-Angebot zu erhalten.
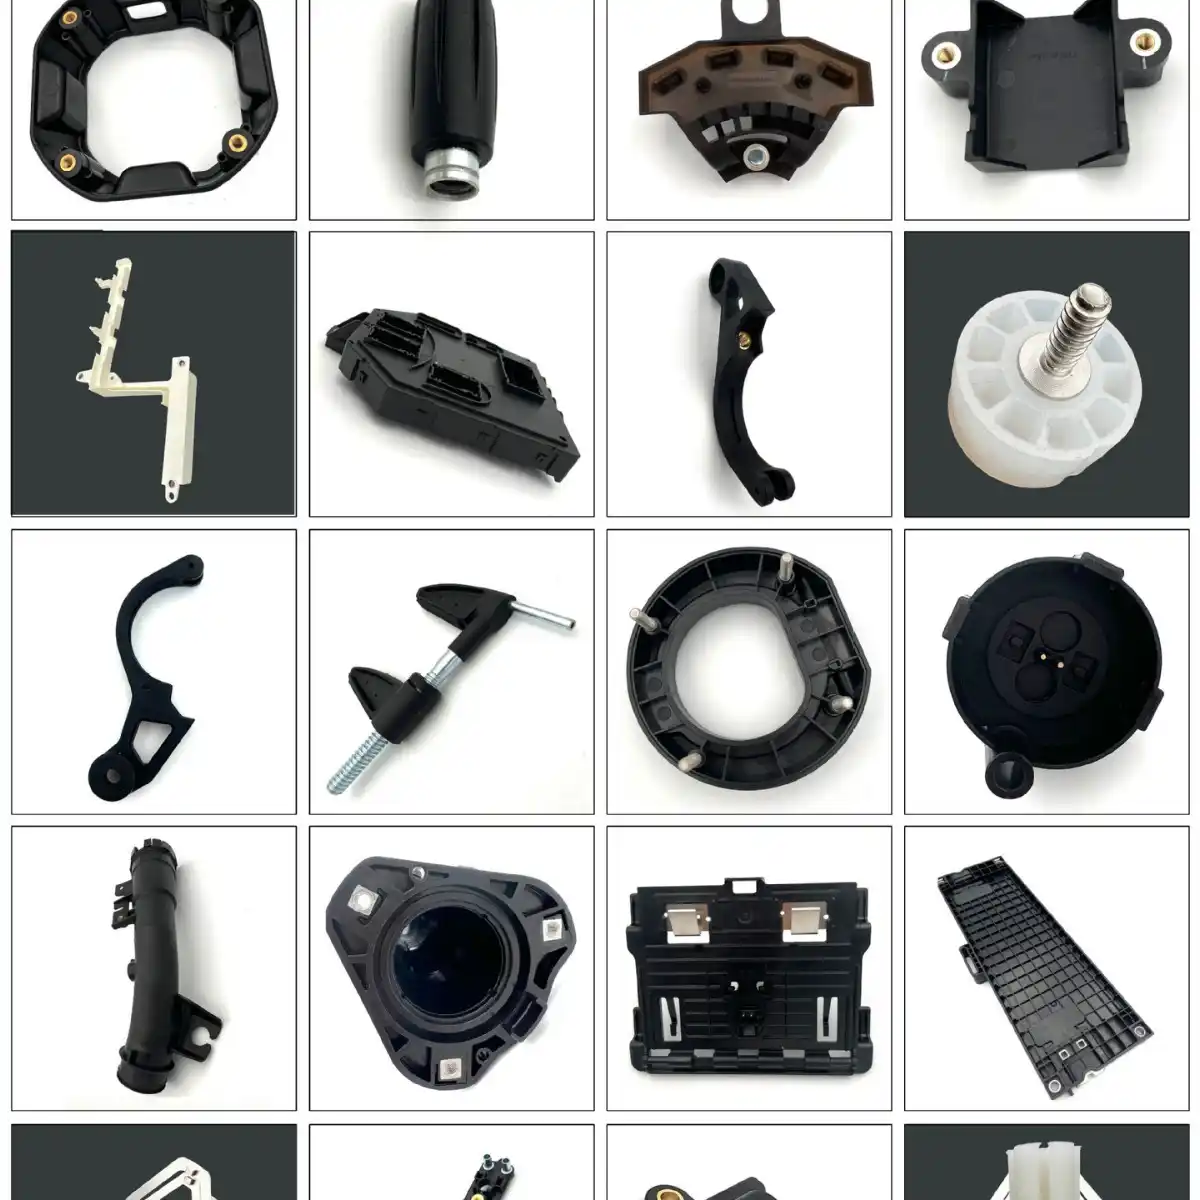
Beim Insert Molding wird ein vorgefertigtes Insert (meist Metall) in die Kavität gelegt; anschließend wird Kunststoff oder LSR eingespritzt, sodass der Polymer das Insert umschließt. Anders als beim Overmolding mit zwei Kunststoffschüssen wird das Insert typisch extern gefertigt und jeden Zyklus eingelegt. Wählen Sie Insert Molding, wenn Sie dauerhafte Gewinde, Verschleißflächen, elektrische Kontakte oder strukturelles Metall in einem Kunststoffkörper brauchen – ohne sekundäres Heat-Staking oder Einpressen, das sich im Feld lösen kann. Partsproto führt Insert-Programme als China-Export-Zulieferer: klares DFM, Insert-Beschaffung oder kundenseitige Inserts und Verpackung für den Überseeversand.
Insert-Molding-Fähigkeiten
Unsere grundlegenden Richtlinien für Insert-Molding enthalten wichtige Designüberlegungen zur Verbesserung der Teilefertigbarkeit, Verbesserung des kosmetischen Erscheinungsbilds und Reduzierung der Gesamtproduktionszeit.
Spezifikationen
Maximale Teilegröße
US: 18,9 in. x 29,6 in. x 8 in.
Metric: 480mm x 751,8mm x 203,2mm
Volumen
US: 59 cu. in.
Metric: 966.837 cu. mm
Tiefe
US: 4 in. von der Trennebene
Metric: 101mm von der Trennebene
Bis zu 8 in. (203,2mm), wenn die Trennebene durch die Mitte des Teils verlaufen kann
Projizierte Formfläche
US: Plastic: 175 sq in. / Silicone: 48 sq. in.
Metric: Plastic: 112.903 sq. mm / Silicone: 30.958 sq. mm
Toleranzen
Mindestvolumen
0,025 cu. in. / 40,98 cu. mm
Bearbeitungstoleranz
±0,003 in. (0,08mm)
Mit Substratwerkzeugen
Harztoleranz
Thermoplastic: 0,002 in./in. (0,002mm/mm)
LSR: 0,025 in./in. (0,025mm/mm)
Insert-Molding-Prozess
Im Gegensatz zu einer Form, die ein endgültiges Teil mit zwei getrennten Schüssen wie beim Umspritzen herstellt, besteht Insert-Molding aus einem vorgeformten Teil – oft aus Metall – das in eine Form eingelegt und dann mit Kunststoff umspritzt wird.
Gewindeeinsätze
Verstärkung der mechanischen Eigenschaften für die Befestigung, insbesondere bei wiederholter Montage
Buchsen und Hülsen
Erhöhung der Teilehaltbarkeit für Passkomponenten, die mehr Abriebfestigkeit benötigen
Metallkomponenten
Integration von Metallkomponenten für verbesserte Festigkeit und Funktionalität
Akzeptierte Einsatzlieferanten
Verfügbare Materialien
Wir bieten eine breite Palette von Materialien für Insert-Molding:
Thermoplaste
- • Technische Qualität
- • Hochleistungsqualität
- • Standardqualität
Metalleinsätze
- • Messing
- • Stahl
- • Edelstahl
- • Aluminium
Qualitätssicherung
Designanalyse
Vollständige DFM-Prüfung vor der Produktion
Einsatzpositionsverifikation
Präzise Positions- und Ausrichtungsprüfung
Maßprüfung
Verifikation kritischer Abmessungen
Ausziehtests
Validierung der Einzugsrückhaltefestigkeit
Häufige Anwendungen
Automobilindustrie
- •Elektrische Steckverbinder
- •Montagehalterungen
- •Steuermodule
- •Innenraumkomponenten
Elektronik
- •Leiterplattenhalterungen
- •Gehäuse
- •Steckverbinder
- •Kühlkörper
Medizintechnik
- •Gerätegehäuse
- •Chirurgische Instrumente
- •Ausrüstungshalterungen
- •Steckverbinder
Industrie
- •Maschinenkomponenten
- •Strukturteile
- •Ausrüstungsgehäuse
- •Montagevorrichtungen
Design-Ressourcen
Anfängerleitfaden für Spritzguss
Erfahren Sie, was Produktdesigner bei der Konstruktion eines Teils für den Spritzguss beachten müssen
Leitfaden für Gewindeeinsätze
Detaillierte Informationen zu unseren bevorrateten Gewindeeinsätzen
Materialauswahlleitfaden
Technischer Überblick über thermoplastische Harze
Was Insert Molding ist – und wann Sie es wählen sollten
Beim Insert Molding wird ein vorgefertigtes Insert (meist Metall) in die Kavität gelegt; anschließend wird Kunststoff oder LSR eingespritzt, sodass der Polymer das Insert umschließt. Anders als beim Overmolding mit zwei Kunststoffschüssen wird das Insert typisch extern gefertigt und jeden Zyklus eingelegt. Wählen Sie Insert Molding, wenn Sie dauerhafte Gewinde, Verschleißflächen, elektrische Kontakte oder strukturelles Metall in einem Kunststoffkörper brauchen – ohne sekundäres Heat-Staking oder Einpressen, das sich im Feld lösen kann. Partsproto führt Insert-Programme als China-Export-Zulieferer: klares DFM, Insert-Beschaffung oder kundenseitige Inserts und Verpackung für den Überseeversand.
- → Metallgewinde oder Leitfähigkeit im Kunststoffteil nötig
- → Einpressinserts bei Auszug oder Drehmoment durchgefallen
- → Volumen Proto bis mittel, wo Aluminiumwerkzeuge Sinn ergeben
- → Weniger sekundäre Montageschritte in Ihrer Linie
DFM-Hinweise für Insert Molding
- •Genug Kunststoff um Rändel/Hinterschnitt lassen – ausgehungerte Wände reißen oder lassen Inserts unter Drehmoment drehen.
- •Insert-Höhe konstant halten; überstehendes Metall trifft Stahl und erzeugt Flash und Werkzeugschaden.
- •Anguss nicht in dünne Querschnitte neben Inserts legen, damit der Fluss das Insert vor dem Einfrieren nicht verschiebt.
- •Auszug und Drehmoment auf der Zeichnung spezifizieren, damit Haltefeatures konstruiert werden – nicht geraten.
- •Bei kundenseitigen Inserts: Zeichnung mit Orientierungsmarken und Beschichtungshinweisen (Öl/Wachs stört Haftung).
- •Sollen Gewinde sauber bleiben: Absperrungen oder Masken planen – nicht auf Nachkratzen von Flash setzen.
Prüfung & QS
- ✓Insert-Präsenz, Orientierung und Einbautiefe.
- ✓Flash an Insert-Absperrungen und Gewindemündungen.
- ✓Auszug-/Drehmomentstichproben laut RFQ.
- ✓Maß-CTQs des Kunststoffkörpers.
- ✓Chargennachweise Insert und Harz bei Bestellung.
Lieferzeit & Losgrößen
Aluminium-Insert-Werkzeuge für moderate Komplexität brauchen oft mehrere Wochen bis T1 nach DFM und Insert-Verfügbarkeit. Manuelles Einlegen bestimmt den Takt – Automation wird kalkuliert, wenn Volumen es trägt. Fordern Sie Werkzeug + Staffeln 100 / 1.000 / 5.000 an. Kundenseitige Inserts müssen Orientierungsfähig und sauber ankommen.
Insert Molding FAQ für Einkäufer
Insert Molding vs. Einpressen nach dem Spritzen?
Insert Molding hält oft besser unter wiederholtem Drehmoment und Vibration. Einpressen kann bei niedrigen Anforderungen und Kostendruck reichen – wir sagen im DFM, was realistischer ist.
Liefern Sie die Inserts?
Beides möglich: kundenseitig oder von uns bezogen (PEM, Tappex u. a. bzw. CNC/Stanz).
Kunststoff um Gewinde?
Absperrungen im Werkzeug planen; Flash an Gewinden ist ein klassischer Ausschusstreiber.
Export?
Ja aus China mit Etiketten, Zertifikaten und Schutz der Insert-Oberflächen.
Starten Sie Ihr Insert-Molding-Projekt
Kontaktieren Sie unser Expertenteam für ein kostenloses Angebot und eine professionelle technische Beratung. Wir freuen uns darauf, Ihnen bei der Entwicklung hervorragender Produkte zu helfen.