
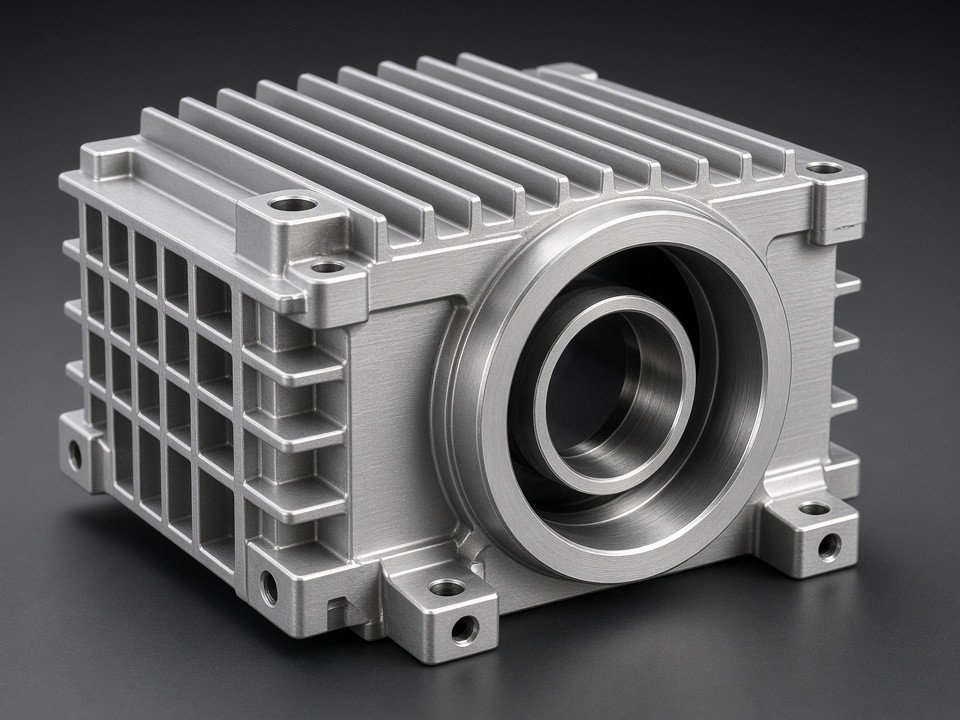
Alloggiamenti giunti robot
Scocche tascheate per stadi harmonic/planetari, sedi cuscinetto e uscite cavo su bracci collaborativi e industriali.
Pensato per assiemi di giunto
- ✓Fori cuscinetto alla classe di accoppiamento del disegno (H7/g6 ecc.)
- ✓Pareti alleggerite per rigidità/peso senza zone sottili misteriose
- ✓Passaggi cavo/aria e tasche connettore come da modello
- ✓Fori di spina per stack di giunto ripetibile tra ricambi
- ✓Superfici pronte ad anodizzare o verniciare con mascheratura degli accoppiamenti
- ✓Pronti per inserti: Helicoil / inserti filettati quotati se richiesti
- ✓Accesso 5 assi per sottosquadro quando il 3 assi costringerebbe ops extra
Campi carcasse di giunto robot
| Lavorazione | Tolleranze e accoppiamenti | Materiali e finiture | Pacchetto preventivo |
|---|---|---|---|
| Fresatura 3 e 5 assi per tasche composite | Fori cuscinetto: H7/g6 (o a disegno) | Alluminio EN AW-6061-T6 / EN AW-7075-T6 (AISI 6061/7075) | STEP + PDF con richiami cuscinetto |
| Alesatura / interpolazione per accoppiamenti cuscinetto | Fori spina: tolleranza di posizione come disegnato | Acciaio dolce; inox 1.4301/1.4401 (AISI 304/316) | Riferimenti tenuta e ritaglio connettore |
| Helicoil / inserti filettati a richiesta | Fresatura generale: ±0,05–0,1 mm tipico salvo più stretto | Lavorazione di preforme di fusione se fornite i grezzi | Note di finitura + mascheratura |
| Tasche profonde con raggi interni modellati | Planarità sulle facce di montaggio a disegno | Anodizzazione chiara o nera; anodizzazione dura su facce d’usura | Qtà e revisione (A/B/C) per prezzo di iterazione |
| Fresatura di faccia per piani di tenuta | Larghezza/profondità gola tenuta per schiacciamento O-ring | Verniciatura a polvere o preparazione pronta a verniciare | Eventuale ingranaggio/carcassa coniugata per check di stack |
| Mappe foratura/filettatura per coperchi, sensori e fascette cavo | Report CMM disponibili su stack di sedi critiche | Passivazione inox; mascheratura degli accoppiamenti | Ambito FAI o CMM obiettivo |
Cosa ottenete in un preventivo di carcassa di giunto
- Carcasse per stadi di giunto armonici, cicloidali o planetari — da billetta o piastra in prototipo, o dalla vostra preforma di fusione se ce l’avete.
- Materiali tipici: EN AW-6061-T6 e EN AW-7075-T6 (AISI 6061/7075) per obiettivi di peso cobot; acciaio dolce o inox quando contano rigidità, saldatura o lavaggio.
- Quotiamo sedi cuscinetto, gole di tenuta e facce di accoppiamento come funzioni — non solo «tasche» — così il DFM intercetta presto sbracci utensile impossibili.
- Uscite cavo, boss di scarico tiro e finestre connettore fresate sul ritaglio del vostro produttore di connettori se allegate la scheda.
- Dal prototipo di giunto a piccoli lotti; lo stesso ordine può portare CMM di primo articolo sulle sedi che fissano il precarico.
- Secondari: anodizzazione chiara/nera, polvere, passivazione, sabbiatura e diametri cuscinetto mascherati così il rivestimento non rovina l’accoppiamento.
- Se iterate fusioni di polso o gomito, possiamo fresare grezzi dolci mentre attendete i tempi di fonderia.
FAQ carcasse di giunto
Potete lavorare da una preforma di fusione?
Sì — se fornite la fusione o un grezzo affidabile. La maggior parte dei prototipi parte da piastra o billetta per iterare senza attesa fonderia; passiamo allo stock fuso quando geometria e volume lo giustificano.
Tenete gli stack di precarico cuscinetto?
Lavoriamo a vostro disegno. Il precarico di solito si regola al montaggio; possiamo tenere altezze distanziale e sede di pista quando quotate e includerle sul foglio di ispezione.
Tempo tipico?
Prototipi semplici spesso 5–10 giorni lavorativi dopo approvazione DFM; giunti 5 assi complessi di più — chiedete un calendario col preventivo, non una promessa unica.
Montate Helicoil e spine?
Possiamo montare Helicoil, spine e inserti comuni come voce di preventivo. Inviate la specifica hardware o consentite equivalenti.
Potete rifare una fusione di braccio esistente?
Con campione o scan più le quote critiche di sede, possiamo fresare un ricambio funzionale o un prototipo dolce in billetta mentre organizate la fornitura di fusione a lungo termine.
Consigli DFM carcasse di giunto robot
- •Modellate raggi interni realistici — tasche a raggio zero forzano utensili minuscoli e sparano il tempo ciclo.
- •Siate onesti su lunghezza foro cuscinetto e accesso utensile; fori profondi interrotti chiedono note di processo o carcassa spezzata.
- •Datate il giunto dalla sede primaria del cuscinetto, non da una faccia cosmetica esterna.
- •Indicate quali facce si anodizzano e quali restano lavorate; i piani di mascheratura vanno sul disegno.
- •Se le uscite cavo attraversano una cavità sigillata, mostrate l’intento di guarnizione o passacavo per non fresare un percorso di perdita.
CQ sedi e stack
- ✓Diametri e rotondità dei fori cuscinetto secondo classe di accoppiamento.
- ✓Altezze sede / facce distanziale verificate quando lo stack di precarico è quotato.
- ✓Schemi spina e viteria campionati in posizione.
- ✓CMM completo opzionale al primo articolo per nuove revisioni di braccio.
- ✓Dopo anodizzazione: ricontrollo degli accoppiamenti mascherati se specificato.
Tempi e cicli di revisione
Prototipi alluminio semplici spesso quotati in 5–10 giorni lavorativi dopo DFM e materiale. Sottosquadri 5 assi, anodizzazione dura o preforme di fusione allungano — il calendario è sul preventivo. In cicli di revisione settimanali chiedete nota di riutilizzo di ganasce/attrezzatura così la Rev B non paga il set-up completo della Rev A.
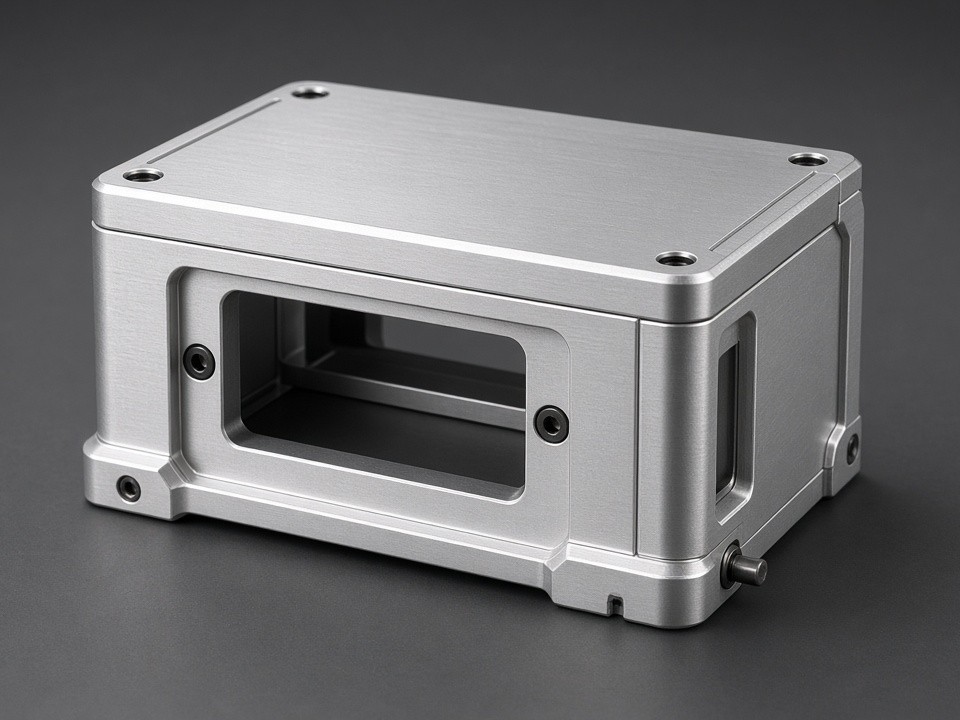
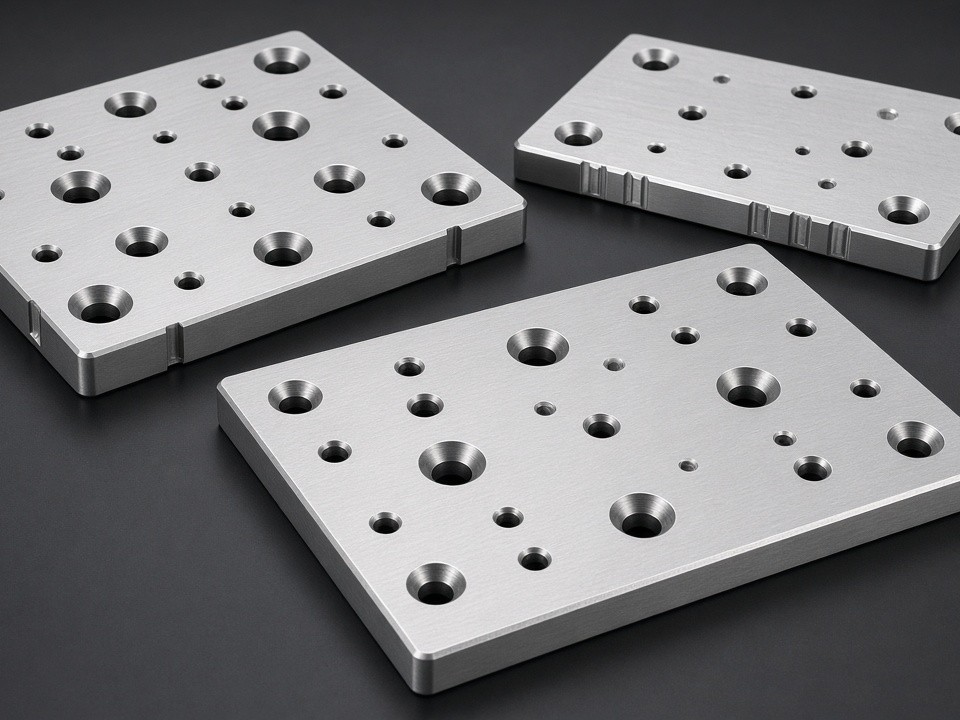
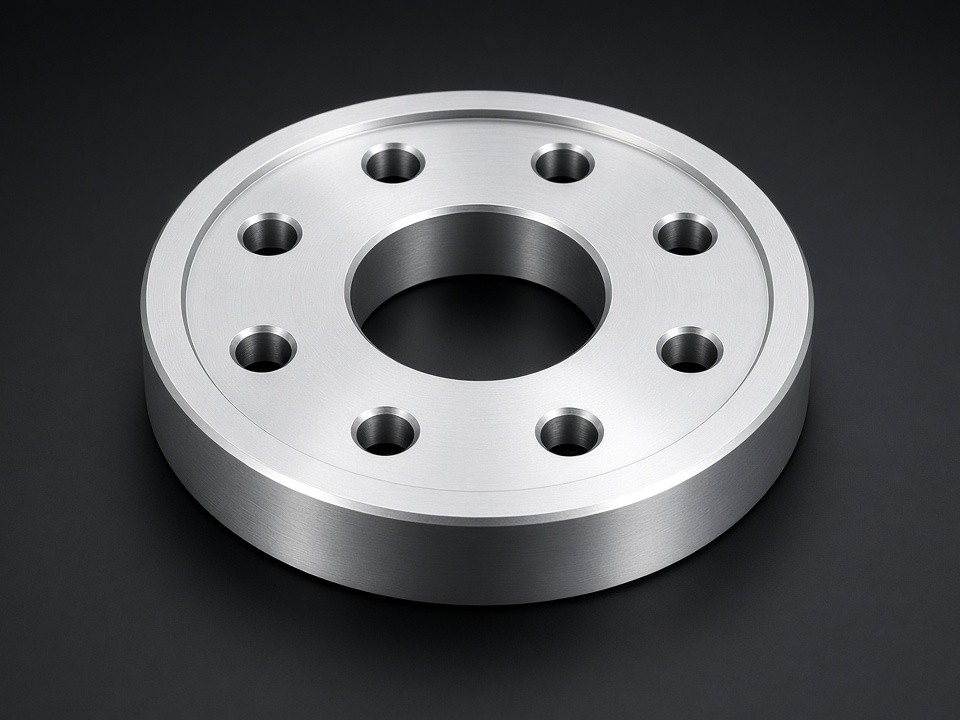
Parti di carcassa correlate
Preventivo carcassa di giunto robot
Condividete STEP, richiami cuscinetto, finitura/mascheratura e quantità per un DFM pratico e un tempo fabbricabile.
Richiedi preventivo