
射出成型服務
客製化射出成型,適用於塑膠原型和按需生產零件,最快1天內完成。以精密度和品質製造您的零件。
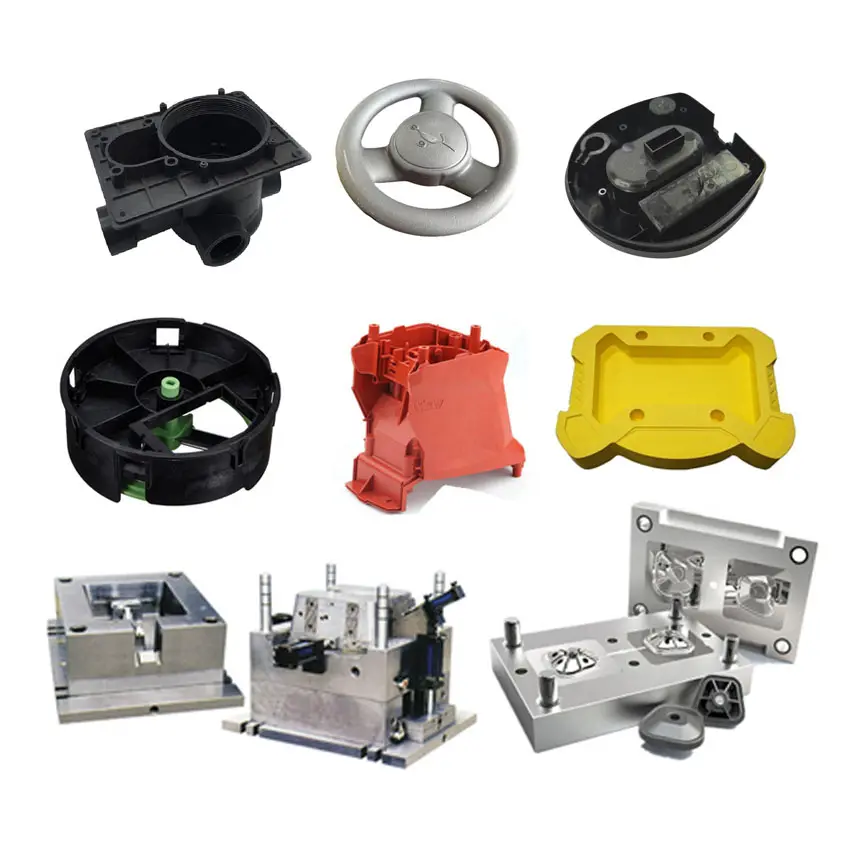
射出成型工藝
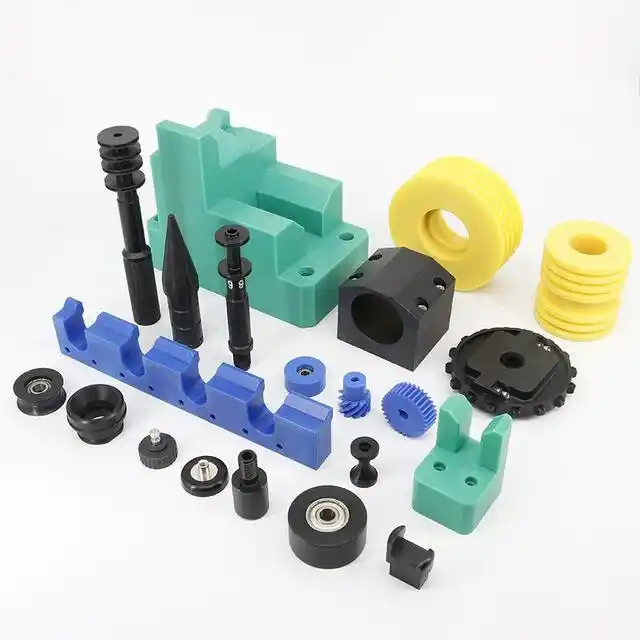
塑膠射出成型
高品質的塑膠零件用於大量生產
- •快速原型制作
- •生產級材料
- •複雜幾何形狀
- •高容量能力
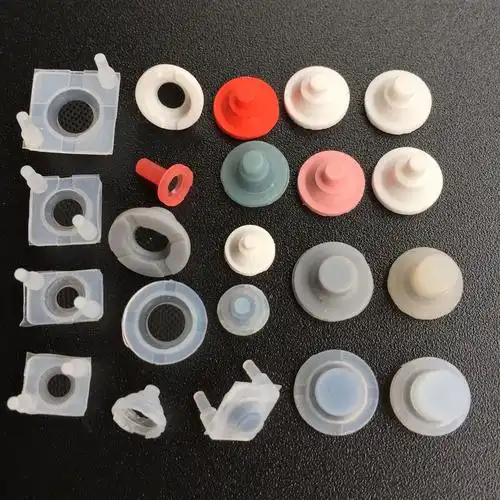
液态硅橡胶成型
柔軟耐用的矽膠零件製造
- •醫療級材料
- •高溫抗性
- •生物相容性
- •靈活的設計
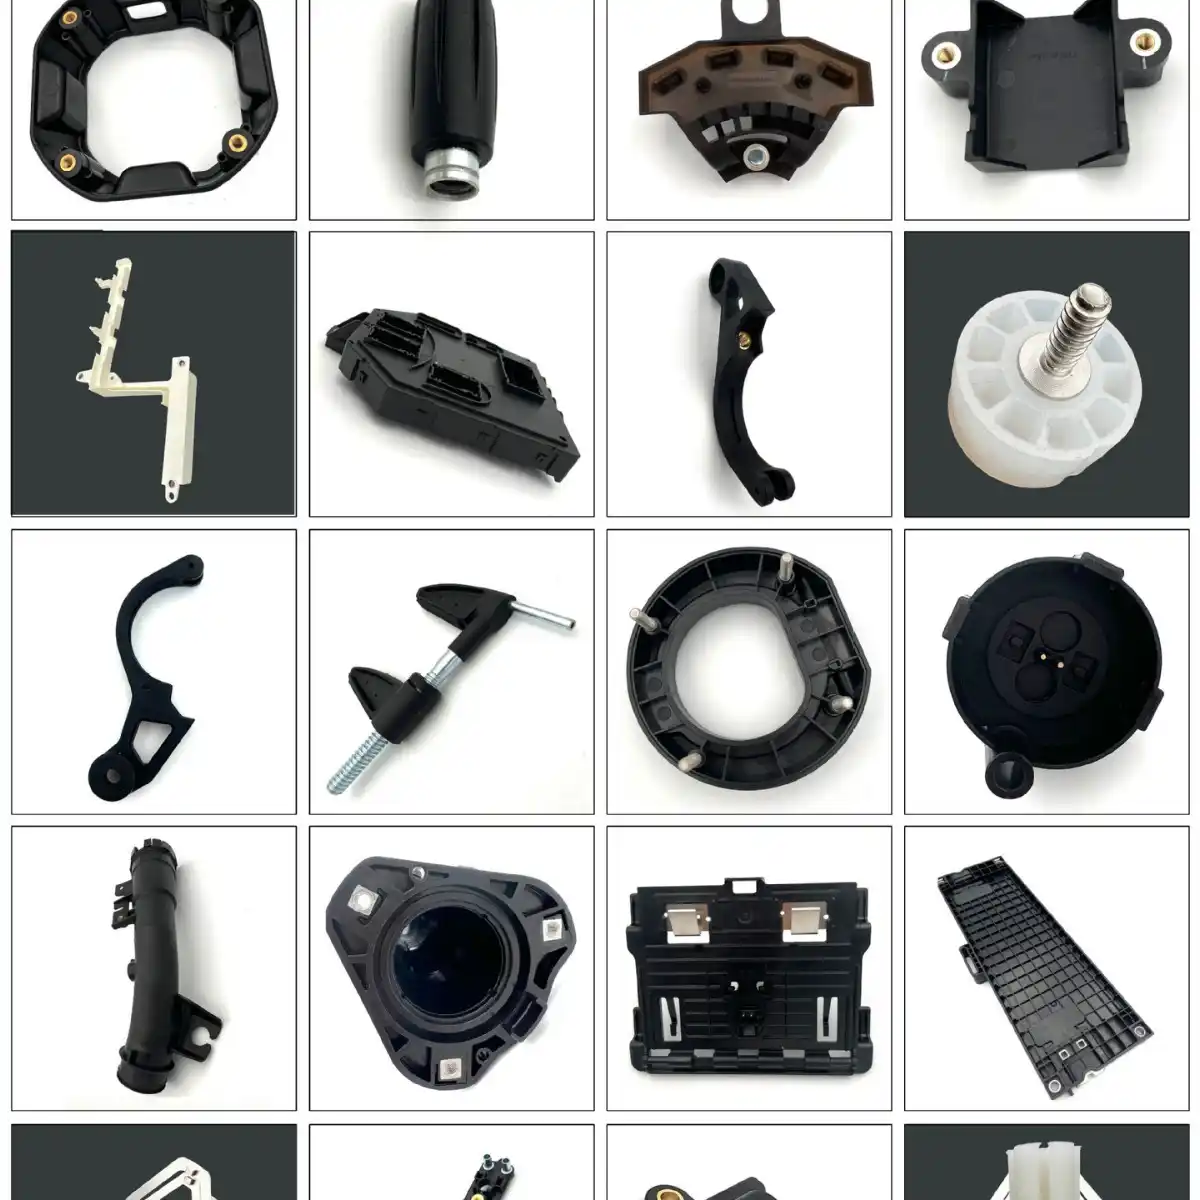
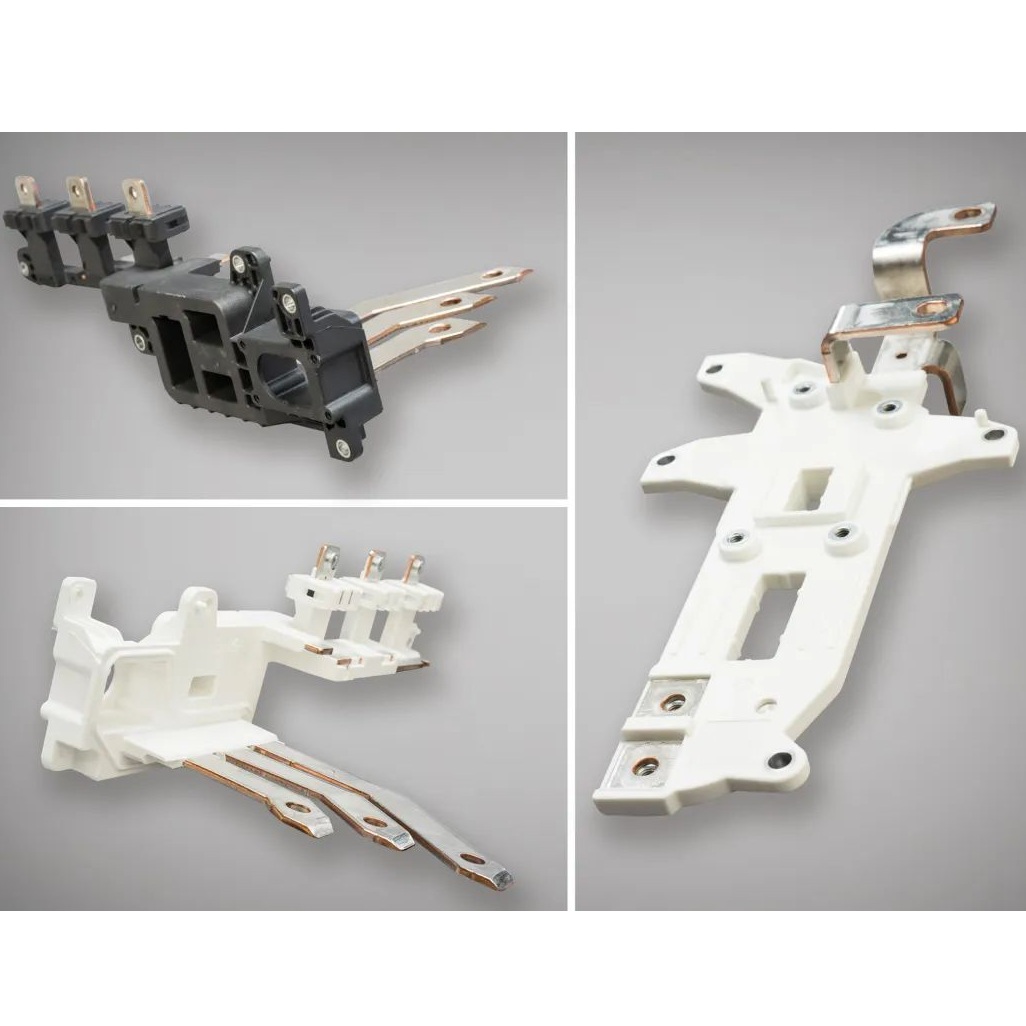
插入成型
結合金屬插入件與塑膠成型
- •金屬塑料一體化
- •增強的力量
- •簡化組件
- •成本效益
Overmolding
多材料零件製造
- •多種材料
- •增強握力
- •提升美感
- •密封的元件
工具选项
原型製作
目標
需要以快速速度验证设计。需要在生产之前以经济方式灵活迭代。
最佳时机
完成设计或材料迭代,评估成本或可制造性的权衡。主要关注降低设计风险,提高研发生产力,并通过更快的迭代来缩短上市时间。典型数量小于2,000
模具腔体
單腔模具
按需制造
目標
具有快速交付需求的按需生产需求。
最佳时机
設計已最終確定,並且運行至運行部件的一致性至關重要。主要關注點是提高質量、降低成本,以及減輕供應鏈風險。需要進行工藝開發、資格文件和模具能力信息。
模具腔体
多腔选项
技術優勢
行業領先的能力
生產指標
技術精確性
過程控制
材料性能
應用
醫療
- •手術器械
- •藥物輸送裝置
- •診斷設備
- •醫療住宅
- •一次性零件
汽車
- •內飾裝飾
- •引擎舱组件
- •電氣外殼
- •流體系統
- •外部零件
消費品
- •電子外殼
- •電器零件
- •包裝
- •玩具
- •運動器材
工業
- •機械零件
- •電氣外殼
- •流体处理
- •安全設備
- •工具組件
電子產品
- •連接器
- •設備外殼
- •電路板元件
- •電纜管理
- •顯示框架
航空航天
- •內部組件
- •管道系统
- •線材管理
- •結構部件
- •輕量級解決方案
材料
廣泛的材料適用於各種應用
工程熱塑性塑膠
- • ABS (丙烯腈-丁二烯-苯乙烯)
- • PC (聚碳酸酯)
- • PA (尼龍)
- • POM (聚甲醛)
- • PBT (聚對苯二甲酸丁二醇酯)
- • PEEK (聚醚醚酮)
通用熱塑性塑膠
- • PP (聚丙烯)
- • PE (聚乙烯)
- • PS (聚苯乙烯)
- • PVC (聚氯乙烯)
- • PMMA (聚甲基丙烯酸甲酯)
高性能塑膠
- • PEI (聚醚醯亞胺)
- • PSU (聚碸)
- • PPS (聚苯硫醚)
- • PAI (聚醯胺-醯亞胺)
- • LCP (液晶聚合物)
彈性體
- • TPE (熱塑性彈性體)
- • TPU (熱塑性聚氨酯)
- • TPV (熱塑性硫化橡膠)
- • LSR (液態矽橡膠)
- • 天然橡膠
特殊材料
- • 玻璃纖維增強聚合物
- • 碳纖維複合材料
- • 金屬填充塑膠
- • 生物基塑膠
- • 導電聚合物
醫療級材料
- • USP Class VI 塑膠
- • ISO 10993 相容材料
- • 醫療級矽膠
- • 生物相容性 ABS
- • 醫療級 PC
常見問題
射出成型的成本是多少?
由於工具的初始資本投資,射出成型適合生產較高數量的零件。我們的模具成本從$1,495起,並會根據零件的幾何形狀和複雜度而變化。影響射出成型成本的其他因素包括交貨時間和材料。
你們做生產模具嗎?
是的,我们提供一种名为按需制造的生产工具选项。这种工具选项提供了几个好处:更低的零件价格、多腔能力、项目寿命内保证的工具(如果磨损,我们将切割新工具)、以及首件检验。
您對模塑零件的公差要求是多少?
在大多数情况下,我们可以保持加工公差为±0.003英寸(0.08毫米),包括树脂公差在内,可以大于但不少于±0.002英寸/英寸(0.002毫米/毫米)。
射出成型的最大零件尺寸是多少?
我們在塑膠射出成型中可以支援的最大尺寸為18.9英寸 x 29.6英寸 x 8英寸(480毫米 x 751毫米 x 203毫米)。
什麼是射出成型、何時該選
射出成型將熔融塑料壓入模腔冷卻頂出。適合可重複幾何、嵌件、包膠與高量低單價。
年量與圖面穩定時選模具。1–50 件且常改版,CNC/3D 列印通常更快。鋁橋模與鋼量產模以 DFM 選擇。
Partsproto 自中國出口射出。模、樣、改模與單價在報價分開——無本地門市宣稱。
- → 重複塑料件
- → 外觀+尺寸要求
- → 嵌件/包膠潛力
- → 橋模或量產模
射出流程
DFM 與材料
收縮、拔模、進膠、壁厚;ABS/PC/PA/POM 等。
開模
鋁橋模或鋼 P20/H13——壽命與預算。
T0/T1 樣
尺寸+外觀;改模清單。
承認與量產
凍結視窗;可 SPC。
包裝/出口
批號、PA 防潮、標籤。
射出 DFM
- •壁厚盡量均勻——減縮水與翹曲。
- •給拔模角;皮紋面要更大。
- •進膠與頂針放非外觀面。
- •肋厚約壁 50–70%。
- •公差按 ISO 20457/圖註務實寫。
射出 QC
- ✓關鍵尺寸首件與批抽樣。
- ✓外觀(縮水、飛邊、熔合線)。
- ✓色/光澤對樣。
- ✓材料證(牌號)。
- ✓吸濕料乾燥記錄。
交期
鋁橋模+T1 約 2–4 週;鋼量產模更長。量產單件交期在模承認後以週計規劃。
射出 FAQ
MOQ?
橋模可低量;鋼模經濟 MOQ 較高——請要階梯。
ABS 改 PC-ABS?
可——依衝擊/熱需求建議牌號。
模具所有權?
合約寫清;附出口模文件。
中國出貨?
是——零件與需要時模具。