
インサート成形サービス
金属インサートを使用したカスタムプラスチック部品を成形してください。部品をアップロードしてオンライン見積もりを取得してください。
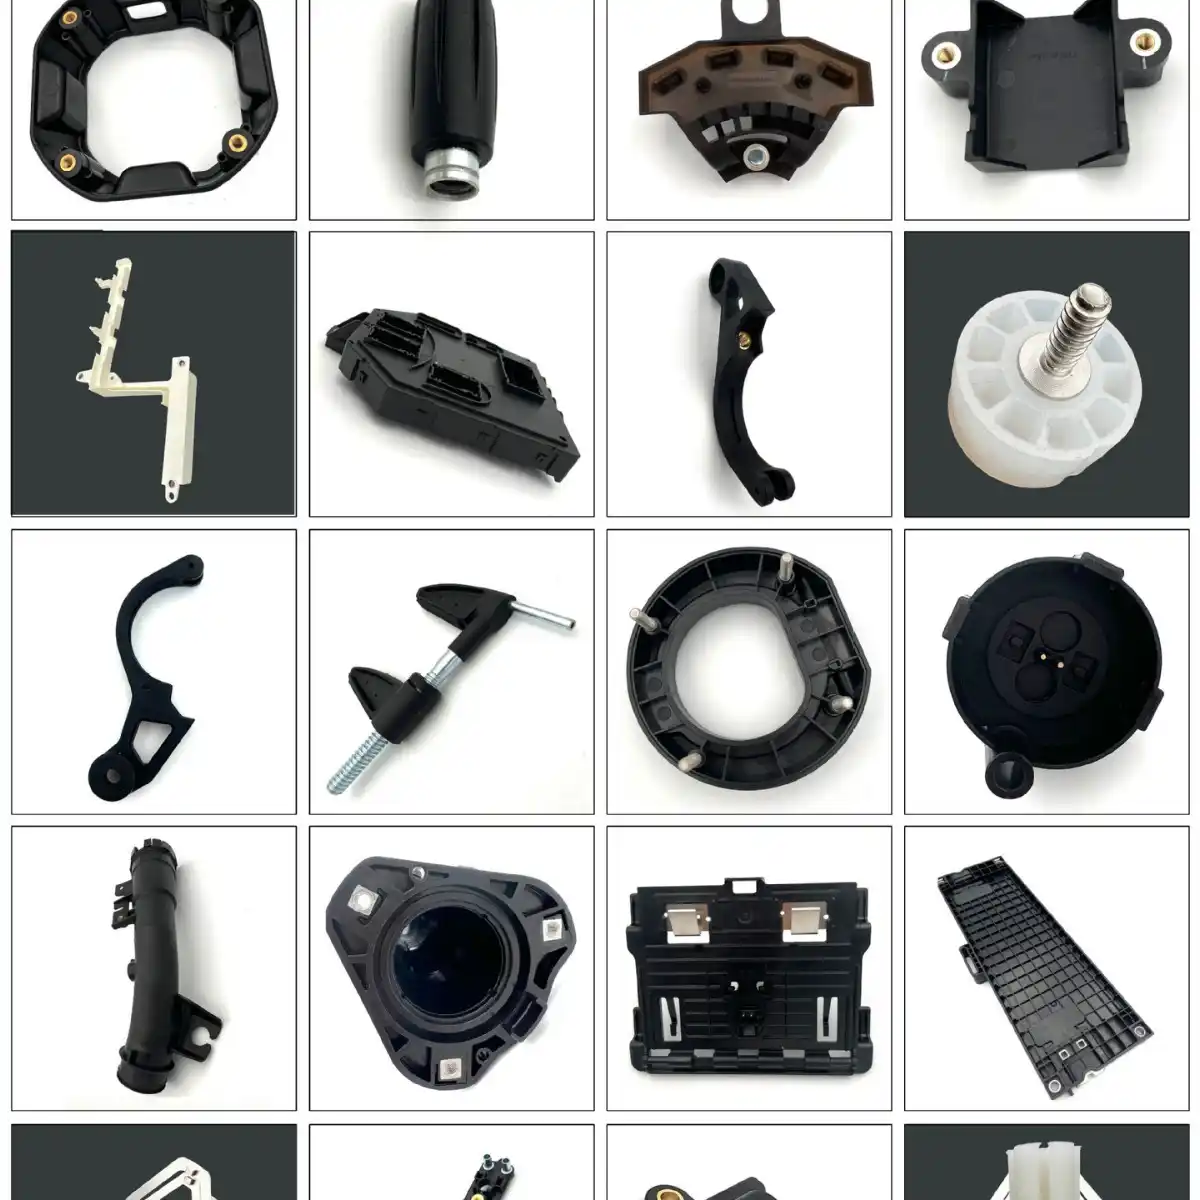
インサート成形は金属等を金型に入れプラを射出:ねじブッシュ・コンタクト・シャフト・補強ボディを一体に—別ねじ/接着の代わりに機械固定。
射出成形能力
インサート成形に関する基本ガイドラインには、部品の製造性を向上させ、外観を向上させ、全体の生産時間を短縮するための重要な設計考慮事項が含まれています。
仕様
最大部品サイズ
US: 18.9インチ x 29.6インチ x 8インチ
Metric: 480mm x 751.8mm x 203.2mm
ボリューム
US: 59立方インチ
Metric: 966,837キュービックミリメートル
深さ
US: 分割線から4インチ
Metric: パーティングラインから101mm
部品の分割線が部品の中心を通過できる場合、最大8インチ(203.2mm)まで。
投影模具区域
US: Plastic: 175平方インチ / Silicone: 48平方インチ
Metric: Plastic: 112,903平方ミリメートル / Silicone: 30,958平方ミリメートル
公差
最小容積
0.025立方インチ / 40.98立方ミリメートル
加工許容差
±0.003インチ(0.08mm)
基板型を使用して
樹脂許容差
Thermoplastic: 0.002インチ/インチ(0.002ミリメートル/ミリメートル)
LSR: 0.025インチ/インチ (0.025ミリメートル/ミリメートル)
インサート成形プロセス
オーバーモールディングのように2つの別々のショットを使用して最終部品を生産する金型の代わりに、インサート成形は、金属などの事前に形成された部品が金型に装填され、そこでプラスチックでオーバーモールドされるというものです。
挿入ねじ
繰り返しの組み立てにおいて、特に固定のための機械的特性を強化します。
ブッシングとスリーブ
耐摩耗性が必要な組み合わせ部品の耐久性を向上させる
金属部品
強度と機能性を向上させるために金属部品を統合する
採用されたインサートサプライヤー
利用可能な材料
私たちは、インサート成形向けの幅広い材料を提供しています。
熱可塑性樹脂
- • エンジニアリンググレード
- • 高性能
- • 製品グレード
金属製インサート
- • 真鍮
- • 鋼
- • ステンレス鋼
- • アルミニウム
品質保証
設計解析
生産前に完全なDFMレビューを行う
配置挿入の検証
正確な位置決めとアライメントチェック
寸法検査
致命的な寸法の検証
引き抜き試験
挿入保持力の検証
一般的な用途
自動車
- •電気コネクタ
- •マウントブラケット
- •制御モジュール
- •内装部品
エレクトロニクス
- •回路基板マウント
- •筐体
- •コネクタ
- •ヒートシンク
医療
- •デバイスの筐体
- •外科手術器具
- •装置取り付け
- •コネクタ
産業
- •機械部品
- •構造部品
- •装置外壳
- •組立治具
設計リソース
射出成形の初心者ガイド
射出成形のために部品を設計する際に製品デザイナーが考慮すべき事項を学ぶ
ネジ挿入ガイド
在我们库存的螺纹插件的详细信息
材料選択ガイド
熱可塑性樹脂の技術概要
インサート成形とは・いつ選ぶ
インサート成形は金属等を金型に入れプラを射出:ねじブッシュ・コンタクト・シャフト・補強ボディを一体に—別ねじ/接着の代わりに機械固定。
- → プラボディ+黄銅/鋼ブッシュ
- → 電気コンタクト埋込
- → シャフト+プラホイール/アーム
- → 組立工程削減
インサートDFM
- •位置公差・保持形状(ローレット・アンダーカット)。
- •インサート周囲のプラ肉を十分に—割れ防止。
- •予熱要否をRFQに。
- •電気部品の絶縁距離。
- •金属/プラCTE差→反り、対称。
- •インサート供給元—納期影響。
インサートQC
- ✓位置・埋込深さ。
- ✓ねじゲージ。
- ✓引抜/トルク(要求)。
- ✓周囲バリ外観。
- ✓電気連続(コンタクト)。
納期
インサート調達+金型T1多く3–6週。顧客供給時は品質・数量バッファ。
インサートFAQ
インサート供給?
双方可—RFQ。
オーバーモールドとの差?
インサートは金属/プリフォーム埋込;オーバーは軟/硬プラ層。
SUSインサート?
可—グレード・ローレット。
輸出?
中国組立品出荷。
インサート成形プロジェクトを開始しましょう。
専門家チームに無料見積もりや専門的な技術相談をご希望の方は、お気軽にお問い合わせください。優れた製品の創造をお手伝いできることを楽しみにしています。